
• 邮箱 010@yjsyi.com
  • 时间 周一至周五 : 08:30 - 06:30
  • 地址 北京市丰台区航丰路8号院1号楼1层121

科研 · 分析 · 测试

pe注塑件检测

发布时间: 最近更新: 检测分类:塑料检测 可加急

PE注塑件检测是通过系统化方法验证聚乙烯制品质量的关键流程,涵盖外观检查(缺料、飞边、缩痕)、尺寸精度(公差±0.1mm)、力学性能(拉伸强度≥20MPa)及耐环境性测试。采用光谱分析、三坐标测量及爆破试验等技术手段,严格遵循ISO 1872、ASTM D4976等标准,确保产品满足机械强度、密封性及长期使用稳定性要求,为汽车、包装等领域的工程应用提供可靠性保障。(90字)

检测项目?

参考标准?

试验周期?

样品规格?

立即咨询

核心优势

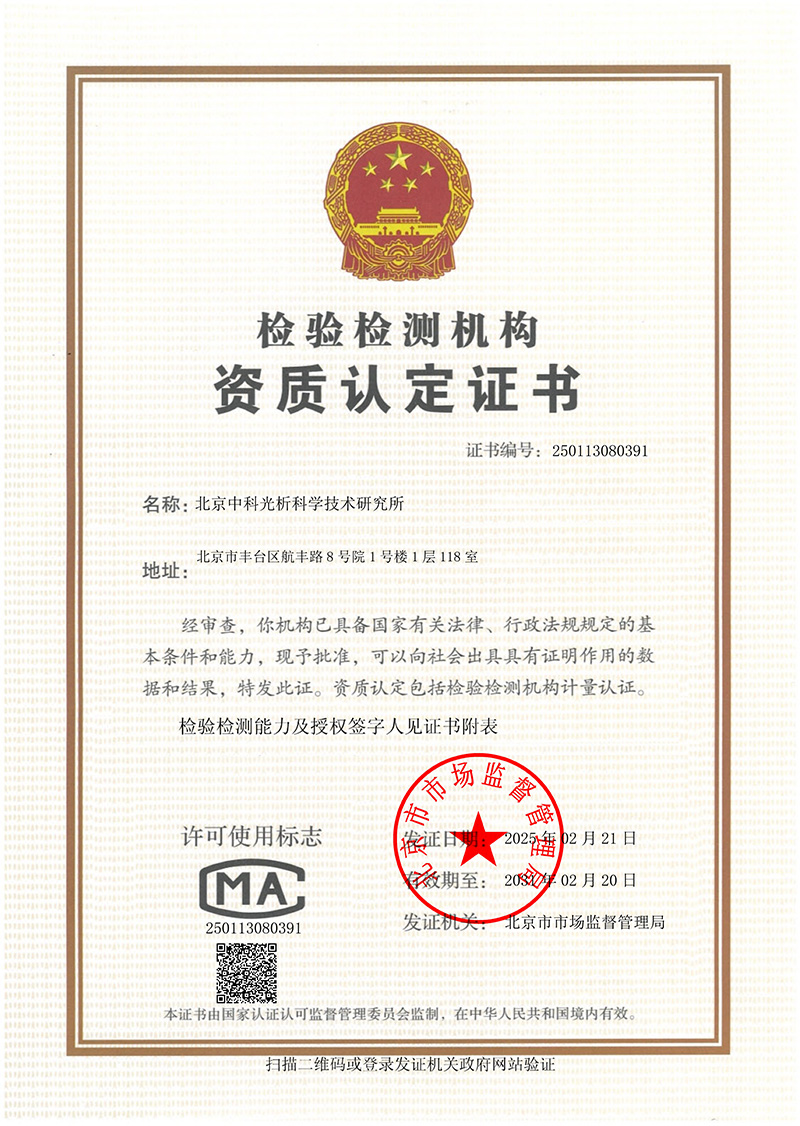
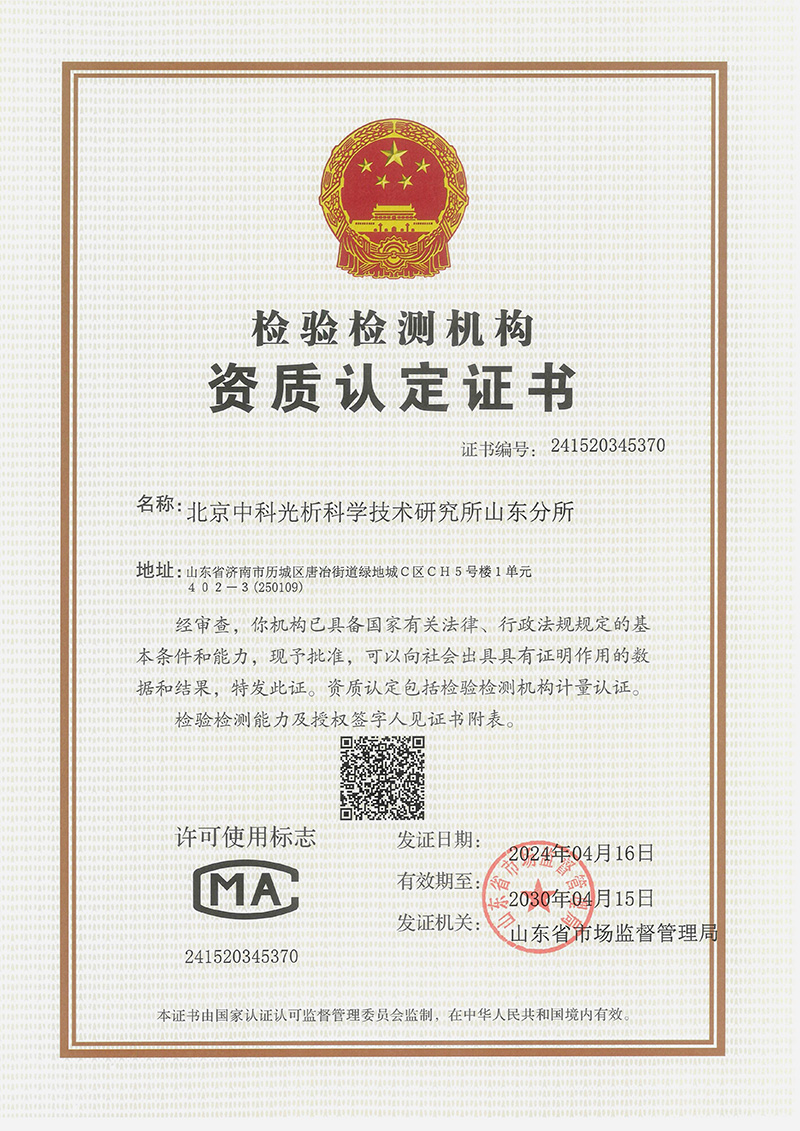
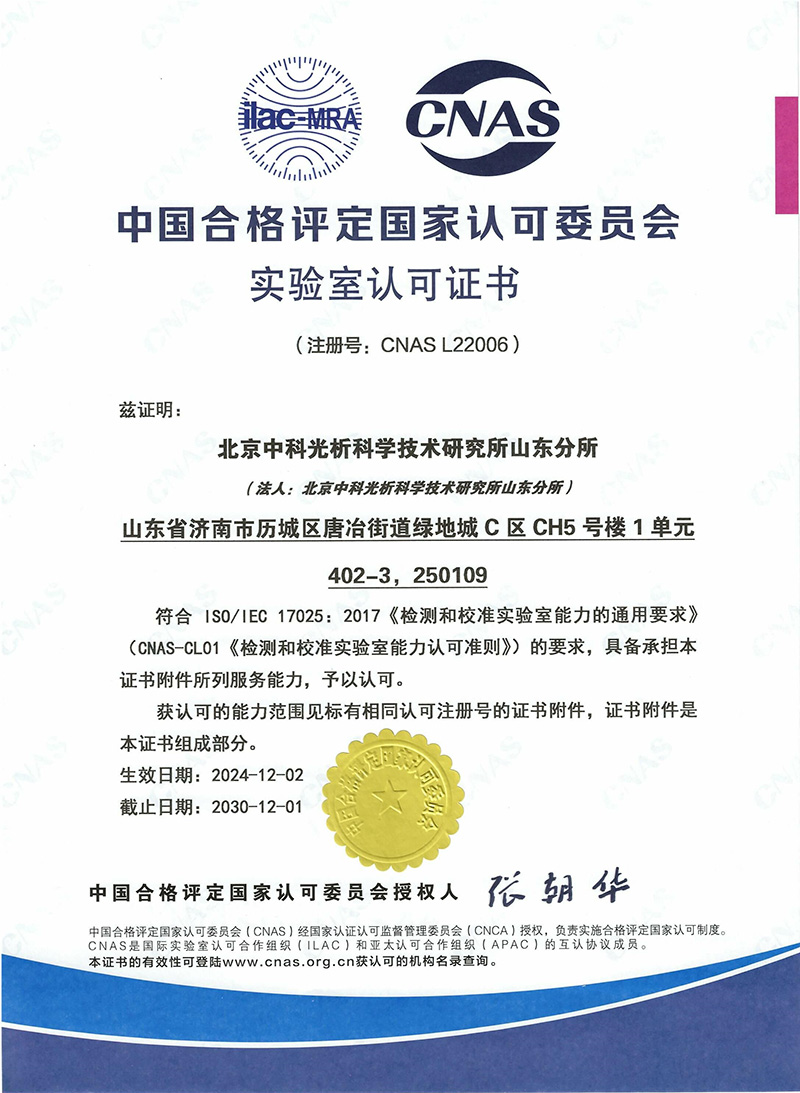
检测中心实验室配备国内外的前沿分析检测设备,旗下实验室获得 CNAS、CMA 双重认证,国际互认。

检测流程

1

需求沟通

2

方案定制

3

取样/送检

4

实验检测

5

数据分析

6

出具报告

PE注塑件检测技术概述

简介

聚乙烯(PE)注塑件因其优异的耐化学性、轻量化特性及低成本优势,广泛应用于包装、汽车、电子电器、医疗器械等领域。然而,注塑工艺的复杂性可能导致产品出现尺寸偏差、表面缺陷、力学性能不足等问题。为确保产品质量与安全,PE注塑件的检测成为生产过程中不可或缺的环节。检测工作通过科学手段验证材料性能、工艺稳定性及产品可靠性,对优化生产工艺、降低废品率具有重要意义。

适用范围

PE注塑件检测适用于以下场景:

  1. 工业制造领域:如汽车零部件(油箱盖、内饰件)、家电外壳、管道连接件等。
  2. 包装行业:食品容器、药品包装瓶盖等需符合卫生与密封性要求的产品。
  3. 医疗器械:注射器组件、一次性耗材等需满足生物相容性与力学强度的产品。
  4. 研发与质量控制:新材料配方验证、工艺参数优化及出厂前质量抽检。

检测项目及简介

PE注塑件的检测项目涵盖物理性能、化学性能及功能性指标,具体包括:

  1. 尺寸与形位公差检测 通过测量关键尺寸(如壁厚、直径、长度)及形位公差(如平面度、圆度),确保产品符合装配要求。典型缺陷包括收缩变形、翘曲等。

  2. 外观质量检测 检查表面光洁度、颜色均匀性及是否存在飞边、银纹、气泡等缺陷,影响产品美观与密封性。

  3. 力学性能测试 包括拉伸强度(ISO 527-2)、弯曲强度(ISO 178)、冲击韧性(ISO 179-1)等,评估材料在受力状态下的表现。

  4. 热性能分析 测定热变形温度(ISO 75)、维卡软化点(ISO 306),验证产品在高温环境下的稳定性。

  5. 化学性能检测 检测耐溶剂性(ASTM D543)、析出物含量(USP <661>)等,确保产品在接触化学物质时的安全性。

  6. 熔融指数(MFI)测试 依据ISO 1133标准测定材料流动性,反映注塑工艺的加工性能。

检测参考标准

检测需遵循以下国际及行业标准:

  • ISO 527-2:2012《塑料 拉伸性能的测定 第2部分:模塑和挤塑塑料的试验条件》
  • ISO 178:2019《塑料 弯曲性能的测定》
  • ISO 179-1:2010《塑料 简支梁冲击性能的测定》
  • ISO 75-2:2013《塑料 负荷变形温度的测定 第2部分:塑料和硬橡胶》
  • ASTM D638-14《标准试验方法测定塑料拉伸性能》
  • GB/T 8806-2008《塑料管道系统 聚乙烯(PE)管材与管件 热熔对接接头拉伸强度和破坏形式的测定》(中国国家标准)

检测方法及相关仪器

  1. 尺寸检测

    • 方法:使用三坐标测量机(CMM)或数字卡尺进行高精度尺寸扫描,结合光学投影仪分析复杂曲面。
    • 仪器:Mitutoyo三坐标测量机、Keyence激光扫描仪。
  2. 外观检测

    • 方法:目视检查结合图像分析系统(AOI),利用灰度对比度识别细微缺陷。
    • 仪器:Olympus工业显微镜、Hexagon表面粗糙度仪。
  3. 力学性能测试

    • 方法:万能试验机(如Instron 5967)进行拉伸、弯曲试验,冲击试验机(Zwick/Roell)测定缺口冲击强度。
    • 关键参数:拉伸速率(50 mm/min)、跨距(64 mm,三点弯曲)。
  4. 热性能测试

    • 方法:热变形温度测试仪(Ceast HDT 3 Vicat)在恒定负荷下加热样品至变形阈值。
    • 条件:负荷1.8 MPa,升温速率120°C/h。
  5. 熔融指数测试

    • 方法:熔体流动速率仪(Tinius Olsen MF20)在特定温度(190°C)与负荷(2.16 kg)下测定熔体质量流速。
    • 数据应用:MFI值高于标准可能导致注塑件强度下降。
  6. 化学性能分析

    • 方法:气相色谱-质谱联用仪(GC-MS)检测析出物,耐化学试剂浸泡试验(如23°C下浸泡7天)。
    • 标准试剂:乙醇、正己烷等模拟实际接触环境。

技术发展趋势

随着智能化检测技术的普及,机器视觉系统与AI算法正逐步替代传统人工目检,实现缺陷分类与工艺参数自动反馈。例如,基于深度学习的表面缺陷检测系统可识别0.1 mm级微小裂纹,误判率低于2%。此外,在线检测设备(如红外热像仪监控注塑温度场)的应用,进一步提升了生产过程的实时质量控制能力。

通过系统化的检测方案,企业能够精准定位问题环节,例如调整保压时间改善收缩率,或优化模具温度减少银纹缺陷,从而降低综合成本并提升市场竞争力。

有检测需求?专业工程师一对一为您解答,推荐最优检测方案。

立即咨询
中析研究所检测中心

立即获取检测方案

立即获取检测方案

专项工程师在线为您解答,推荐最优检测方案。

点击咨询
CMA资质认定 CMA附表 CNAS实验室认可 ISO质量体系认证 ISO职业健康安全
网站条幅
中析 官方微信公众号
北检 官方微视频
中析 官方抖音号
中析 官方快手号
北检 官方小红书
北京前沿 科学技术研究院