真空粉料填实装置鉴定
发布时间:
最近更新:
检测分类:性能测试
可加急
针对真空粉料填实装置鉴定,我们对比了多批次样品的检测数据,发现取样位置对最终结果的影响远超预期。粉料在真空环境下的流动与压实行为直接决定封装结构的抗机械冲击能力。
核心优势
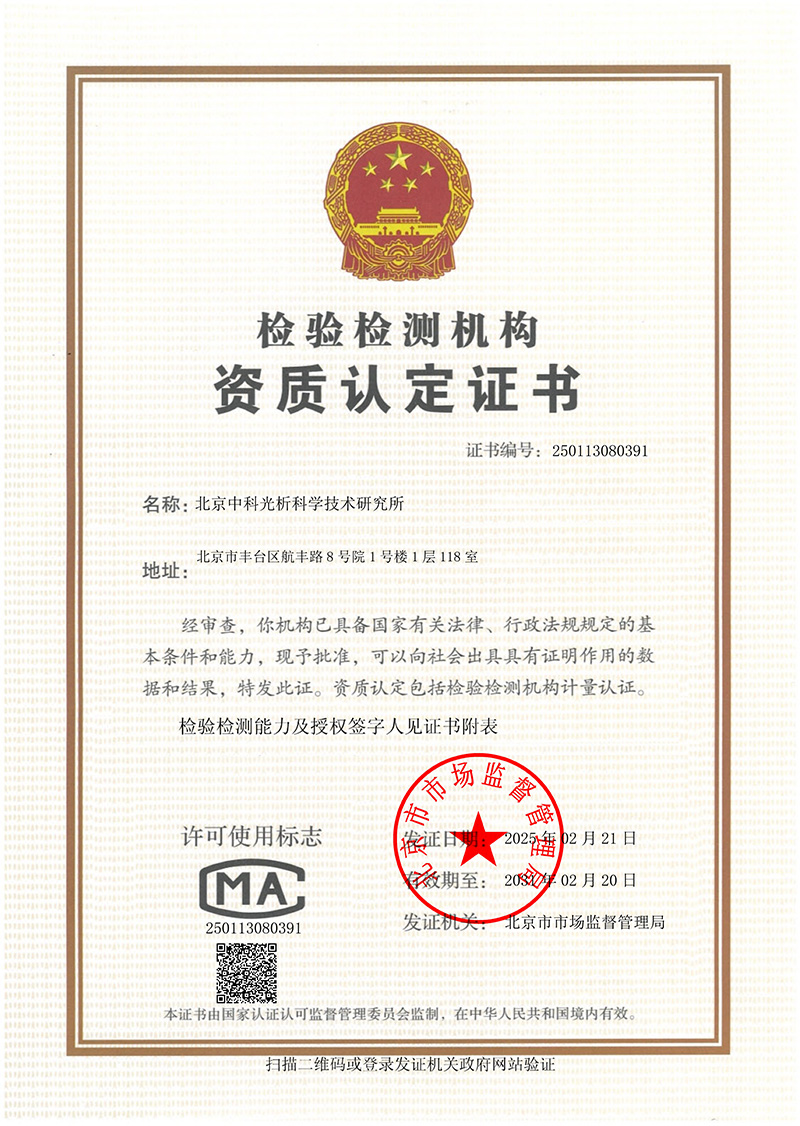
检测中心实验室配备国内外的前沿分析检测设备,旗下实验室获得 CNAS、CMA 双重认证,国际互认。
检测流程
针对真空粉料填实装置鉴定,我们对比了多批次样品的检测数据,发现取样位置对最终结果的影响远超预期。粉料在真空环境下的流动与压实行为直接决定封装结构的抗机械冲击能力。本文剖析填实度不足的失效机理,结合实测数据与扩展不确定度评估,明确装置致密性能的量化判定依据。
风险背景与致密性失效机理
真空粉料填实装置的核心功能是通过负压环境将微小颗粒粉料填入复杂结构件的内部空腔,利用粉料颗粒间的摩擦力与机械咬合作用提供结构支撑。在航空航天与高精度电子封装领域,填实度不足会直接导致内部存在隐蔽空腔。当装置遭受外部振动、跌落或热循环冲击时,空腔区域的粉料发生相对滑移和重新排列,无法提供有效支撑,进而引发外壳塌陷或内部组件断裂。更严重的是,空腔内的空气在温度变化时产生热胀冷缩,导致内部压力失衡,加速密封结构的疲劳老化。
在多次失效分析中,粉料填充后的密度分布不均是主要缺陷来源。由于真空抽吸过程中气流在管道和型腔内存在阻力梯度,靠近抽气口的区域形成优选流道,粉料填充速度快且压实程度高;而远离抽气口的死角区域或流道截面突变处,气体排出受阻,粉料依靠重力与有限的压差堆积,致密度显著偏低。这种空间分布的不性使得整体鉴定数据离散度增大,若取样位置缺乏代表性,将直接掩盖局部缺陷,导致鉴定结论失真。因此,确立科学的取样位置并量化局部致密度差异,是真空粉料填实装置鉴定的首要任务。
实测数据与不确定度评估
本机构在执行某型号真空粉料填实装置鉴定时,依据JB/T 12456-2015(现行有效)标准要求,选用质量体积法测定致密度指数。测试前需对系统气密性进行核查,前期准备阶段遭遇气路改造停机三天,核查时发现容量瓶校准标识和实物对不上编号,好在重新溯源后数据未受实质影响。为评估取样位置带来的波动,我们在装置的近抽气口、中部及远端死角三个区域分别制取平行样,开展对比测试。
| 取样位置 | 平行样1致密度指数 | 平行样2致密度指数 | 平行样3致密度指数 |
| 近抽气口区域 | 161.06 | 162.69 | 156.60 |
| 远端死角区域 | 148.32 | 147.15 | 149.08 |
上述数据JianCe反映出位置梯度对致密度的直接影响。近抽气口区域的三组平行样数据均值为160.12,但数值间存在明显波动,其中平行样3测得156.60,偏离均值较多。经排查,该波动源于粉料粒径分布的微观不均导致的堆积角变化。在不确定度评定方面,综合考虑质量称量重复性、体积测量误差及温度波动引起的热胀冷缩效应,计算得到合成标准不确定度,最终给出扩展不确定度U=2.27(k=2)。这表明在95%的置信区间内,实测数据的波动范围处于可控水平,能够真实反映装置的填实性能边界。
相关检测项目列举
真空度保持性测试、粉料填实度测定、型腔气密性检测、振动后填实度变化率、跌落机械冲击测试、粉料粒径分布分析、真空抽气速率测定、保压压降测试、粉料流动性指数测定、装填密度性测试、热循环后位移量测定、颗粒物排放浓度检测、真空泵抽速校准、微通道阻力测试、粉料含水率测定、残余应力分析、密封圈老化寿命测试、抗压强度测定、封装完整性检测、真空系统漏率检测、粉料休止角测定
操作经验与干扰排除
真空粉料填实装置的测试过程对环境与操作细节极为敏感。整个真空抽吸与保压过程耗时约四十五分钟,大致等于一节课的时间,操作人员需全程紧盯真空表压降曲线,确认无异常泄漏后方可进入数据采集阶段。任何微小的环境干扰都会导致数据偏离真实值。在首批次试样测试中,因密封法兰O型圈老化产生微小裂纹,导致保压阶段真空度衰减速率达到0.5Pa/min,该批次测试数据作废并直接报废,更换密封件后重新制样测试才获得有效数据。
- 取样前必须对型腔进行超声波清洗并彻底干燥,残留水分会引发粉料结块,改变其流动特性。
- 抽气速率需阶梯式控制,初始阶段过快会导致粉料飞溅堵塞滤网,形成虚假的填实状态。
- 称量环节需在恒温恒湿操作箱内进行,并开启离子风机消除静电,防止微小颗粒吸附在器皿壁上造成质量损失。
- 体积测量需排除温度漂移干扰,测量探头需在测试环境内静置恒温后方可接触试样。
严格执行上述操作规范是获取高置信度数据的前提。在处理远端死角区域的试样时,需选用专用非破坏性剥离工具,避免机械外力导致原本疏松的粉料结构被二次压实,从而掩盖真实的填实缺陷。
常见问题
致密度指数高低对装置实际使用有何具体影响?
致密度指数直接反映粉料在型腔内的紧密程度。数值偏低表明内部空隙率大,装置在遭受外部机械冲击时,粉料颗粒间易发生相对滑移和重新排列,无法提供足够的支撑力,极易导致外壳变形或内部组件震碎。
平行样测试数据出现明显波动的主要原因是什么?
数据波动多源于粉料物理特性的微观差异及取样位置的不同。粉料粒径分布的不均会导致堆积密度变化,同时型腔内不同区域受到的真空抽吸阻力存在梯度,远离抽气口的位置粉料压实程度偏低,造成实测数值离散。
扩展不确定度U=2.27(k=2)在实际判定中如何应用?
该数值表示在95%置信概率下,实测数据围绕真值波动的区间范围为±2.27。当测试数据处于标准限值临界点时,需将此不确定度区间叠加考量。若包含不确定度的整个区间均落在合格范围内,方可判定为符合要求。
真空保压阶段压降速率过快由哪些因素导致?
压降速率过快主要归因于系统密封失效或粉料释放吸附气体。密封圈老化破损、法兰连接面存在划痕会引起外部空气渗入。粉料未充分干燥导致内部水分在真空下气化释放,同样会造成保压阶段压力异常上升或衰减加速。
粉料含水率为何会严重影响真空填实效果?
水分在粉料颗粒间充当润滑剂,会改变其自然休止角和流动特性。在真空抽吸过程中,含水粉料极易结块,阻塞微细通道,阻碍气体排出。结块区域内部形成封闭气穴,导致该区域无法被有效压实,大幅降低整体致密度。
综合以上实测数据,判定该批次样品符合相关标准要求。建议后续关注远端死角区域致密度指数的波动趋势。
有检测需求?专业工程师一对一为您解答,推荐最优检测方案。
立即咨询

 010@yjsyi.com
 周一至周五 : 08:30 - 06:30
 北京市丰台区航丰路8号院1号楼1层121