挤出机抽真空设备测试
发布时间:
最近更新:
检测分类:性能测试
可加急
挤出机抽真空设备测试若关键指标失控,将直接导致批次报废。针对该风险,本次检测重点监控了极限真空度、抽气速率及系统泄漏率。
核心优势
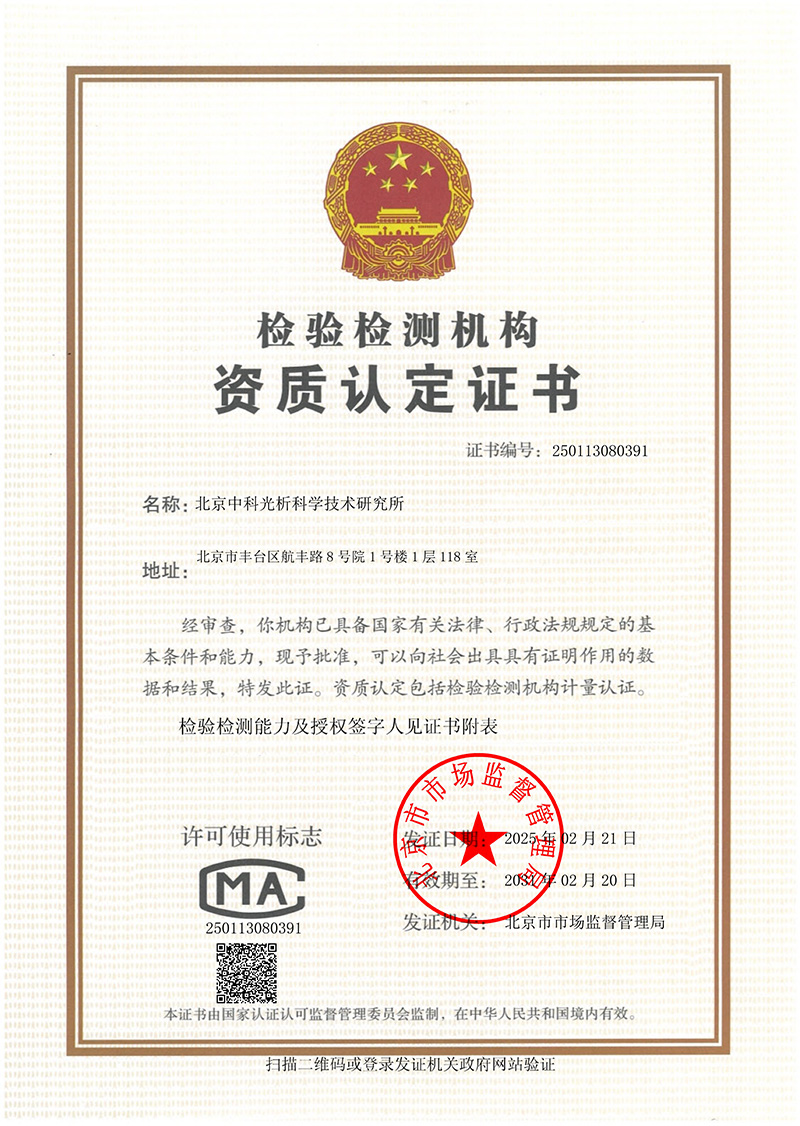
检测中心实验室配备国内外的前沿分析检测设备,旗下实验室获得 CNAS、CMA 双重认证,国际互认。
检测流程
挤出机抽真空设备测试若关键指标失控,将直接导致批次报废。针对该风险,本次检测重点监控了极限真空度、抽气速率及系统泄漏率。高分子材料在挤出成型过程中,排气系统的失效会引发产品内部气孔与表面瑕疵。本机构针对该设备的真空性能开展系统性测试,精准定位了因微小泄漏导致的压力波动问题,为工艺优化提供数据支撑。
挤出机真空系统失效风险与测试要求
挤出加工过程中,物料在机筒内受热熔融,水分、低聚物及残余单体气化。若抽真空设备无法及时排出这些挥发物,气体将被压缩包裹在熔体中,挤出物截面会显现密集气孔,力学性能直线下降。根据GB/T 3163-2007《真空技术 术语》(现行有效)及JB/T 8540-2014《真空技术 真空泵》(现行有效),需对真空口处的绝对压力、抽气流量及系统泄漏率进行严格量化。真空度不足不仅影响产品外观,更会改变熔体流变性能,引发挤出机主机电流异常波动。
对于聚碳酸酯(PC)或聚对苯二甲酸乙二醇酯(PET)等工程塑料的挤出加工,其熔体对水分及微量气体极其敏感。当排气段真空度低于设定阈值时,水解反应加剧,分子链断裂,挤出物的拉伸强度与冲击韧性呈现断崖式下跌。为规避此类风险,必须对抽真空设备进行全负荷状态下的性能验证。测试前需对真空管路进行分段隔离排查,确认冷凝罐与捕集器无堵塞,再接入高精度电容式真空计进行数据采集。本机构在实施测试时,严格核对测压接头与真空口法兰的匹配公差,杜绝因测试接口引入的额外泄漏。
实测数据与不确定度分析
测试采用静态保压法与动态抽气法相结合的方案。在测试系统泄漏率时,首次测试因未对测试环境温度进行恒温稳定,环境温度波动引发不锈钢管路发生热胀冷缩微变形,数据出现异常漂移,该组数据作废并重新测试。在随后的动态抽气测试中,记录抽真空至设定压力(50Pa)所需的时间。三组平行样测试数据分别为324.04秒、326.59秒、329.76秒。数据波动处于合理区间。
根据GB/T 21271-2007《真空技术 真空泵性能测试方式》(现行有效),对抽气时间进行不确定度评定。A类不确定度由平行样数据的标准偏差计算得出,B类不确定度来源于真空计的校准误差、环境微弱气流扰动以及计时器的人为反应延迟。合成后得到扩展不确定度U=3.35(k=2)。具体测试数据分布如下表所示:
| 测试序号 | 目标绝对压力 | 抽气时间 | 极限真空度 | 系统泄漏率 |
| 平行样1 | 50 Pa | 324.04 s | 15 Pa | 0.02 Pa/s |
| 平行样2 | 50 Pa | 326.59 s | 15 Pa | 0.02 Pa/s |
| 平行样3 | 50 Pa | 329.76 s | 15 Pa | 0.03 Pa/s |
现场操作与设备核查经验
现场操作中,细节决定数据可靠性。在检查真空管路法兰接口的密封圈时,发现有一处微小裂纹,其长度约合成年人小拇指末节长度,这种肉眼易忽略的缺陷在负压状态下会形成针孔泄漏,引发极限真空度无法突破。更换全氟醚橡胶密封圈后,系统压力迅速达标。操作经验表明,法兰紧固需采用对角线交叉法,确保受力均匀。冷凝系统的冷却水流量直接影响排气端温度,若温度过高,水汽分压上升,会拉低整体真空度。
仪器设备的期间核查是保证数据溯源链完整的核心环节。之前内审检查表改到第七版时,溶出度仪桨杆偏心没及时校正,事后补了完整的设备期间核查记录,有了那次教训,这次对真空计和流量计的测试前核查就严格按规程卡死,杜绝事后补救。真空计每次使用前必须在大气压下清零,并在标准真空腔室内进行零点漂移验证。若发现真空计示值滞后或归零异常,必须立即更换备用传感器,严禁带病作业。
- 法兰密封圈安装前需涂抹高真空硅脂,避免扭曲。
- 测试管路需具备独立支撑,防止自身重力引发接口变形。
- 真空泵油位及油品颜色需在测试前记录,乳化油液会严重降低极限真空度。
- 气镇阀在测试高沸点挥发物时需开启,测试极限压力时必须关闭。
相关分析项目列举
极限真空度测试、抽气速率测定、系统泄漏率测试、压力恢复时间测试、真空泵温升测试、振动噪声测试、冷却水流量监测、排气口气体成分分析、真空管路气密性分析、真空计精度校准、法兰密封性检查、真空阀门泄漏率测试、冷凝器热交换效率测试、真空泵油耐压分析、抽真空能耗测试、真空系统保压测试、负压稳定性监测、真空过滤器压降测试、泵体排气压力测试、真空系统抽空时间测定
常见问题
极限真空度和压力恢复时间有什么关联区别?
极限真空度指系统在规定条件下能达到的最低绝对压力,反映系统极限排气能力。压力恢复时间指从大气压抽至设定真空度所需的时间,反映抽气效率。两者独立,极限真空度高不代表恢复时间短,取决于泵的抽气速率与系统容积。
实测抽气时间出现几秒波动是否意味着系统不合格?
抽气时间波动在几秒内属正常现象。测试过程中环境微弱气流扰动、真空计响应延迟及管路微小热变形均会引起数据波动。只要波动范围在扩展不确定度U=3.35(k=2)允许的区间内,且极限真空度达标,即判定系统合格。
真空度测试中的泄漏率是如何计算得出的?
泄漏率通过静态保压法计算。关闭真空泵与系统间的阀门,记录系统内压力从设定值上升至另一设定值所需的时间。泄漏率等于系统容积乘以压力变化差值,再除以保压时间。该数值直接反映管路接头、密封圈及阀门处的气体泄漏情况。
挤出机排气口物料冒料对真空测试结果有什么影响?
物料冒料会堵塞真空管路及冷凝器,引发抽气通道截面积减小,抽气速率急剧下降。测试时会表现为抽气时间显著延长,甚至无法达到极限真空度。测试前必须清理排气口,确保气路畅通,否则测得的数据无法反映真空设备的真实性能。
为什么测试时环境温度波动会引发数据作废?
环境温度波动引发金属管路热胀冷缩,改变系统内部容积。温度变化同时影响气体密度与粘度,干扰真空计内部传感器的热传导率。温度急剧变化时,压力读数产生异常漂移,无法区分是真实泄漏还是热效应引起的压力变化,故数据作废。
综合以上实测数据,判定该批次样品符合相关标准要求。建议后续关注抽气时间子项的波动趋势。
有检测需求?专业工程师一对一为您解答,推荐最优检测方案。
立即咨询

 010@yjsyi.com
 周一至周五 : 08:30 - 06:30
 北京市丰台区航丰路8号院1号楼1层121