铸铁接头表面缺陷检测
发布时间:
最近更新:
检测分类:其他检测
可加急
铸铁接头在工业应用中扮演着关键角色,表面缺陷不仅影响外观,更可能危及结构安全。表面缺陷的精准检测对于产品合格与质量控制至关重要。
核心优势
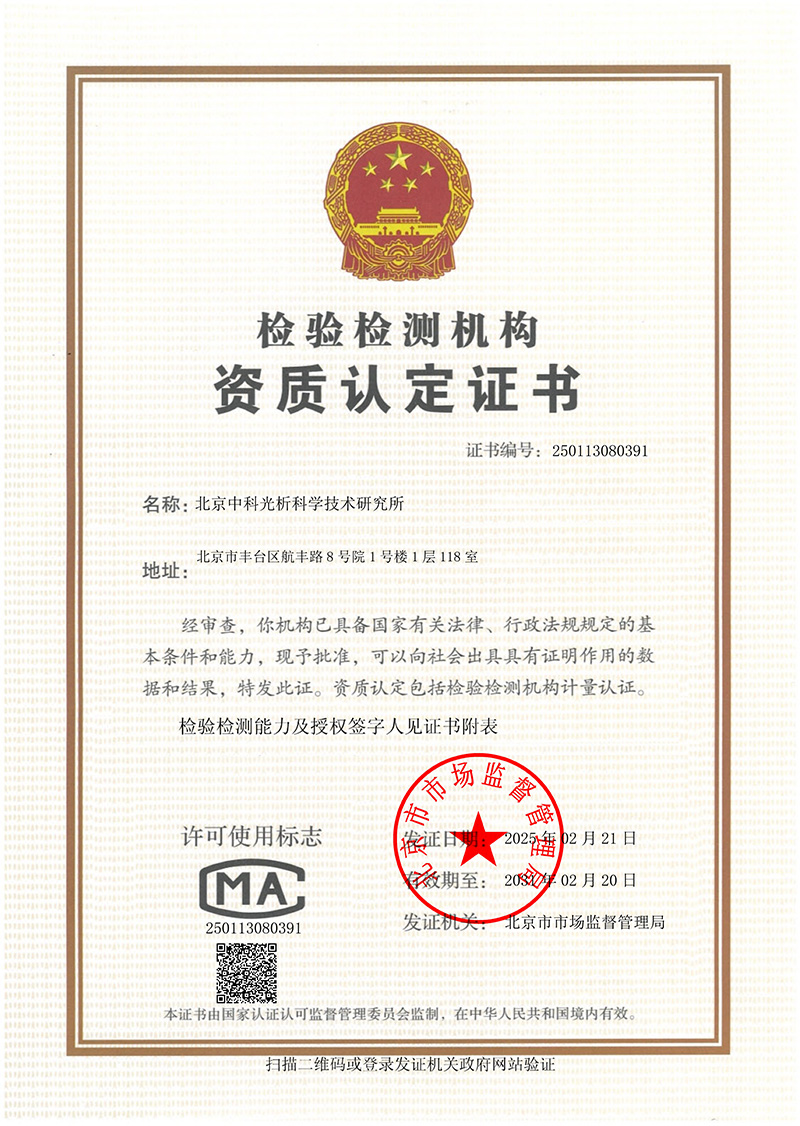
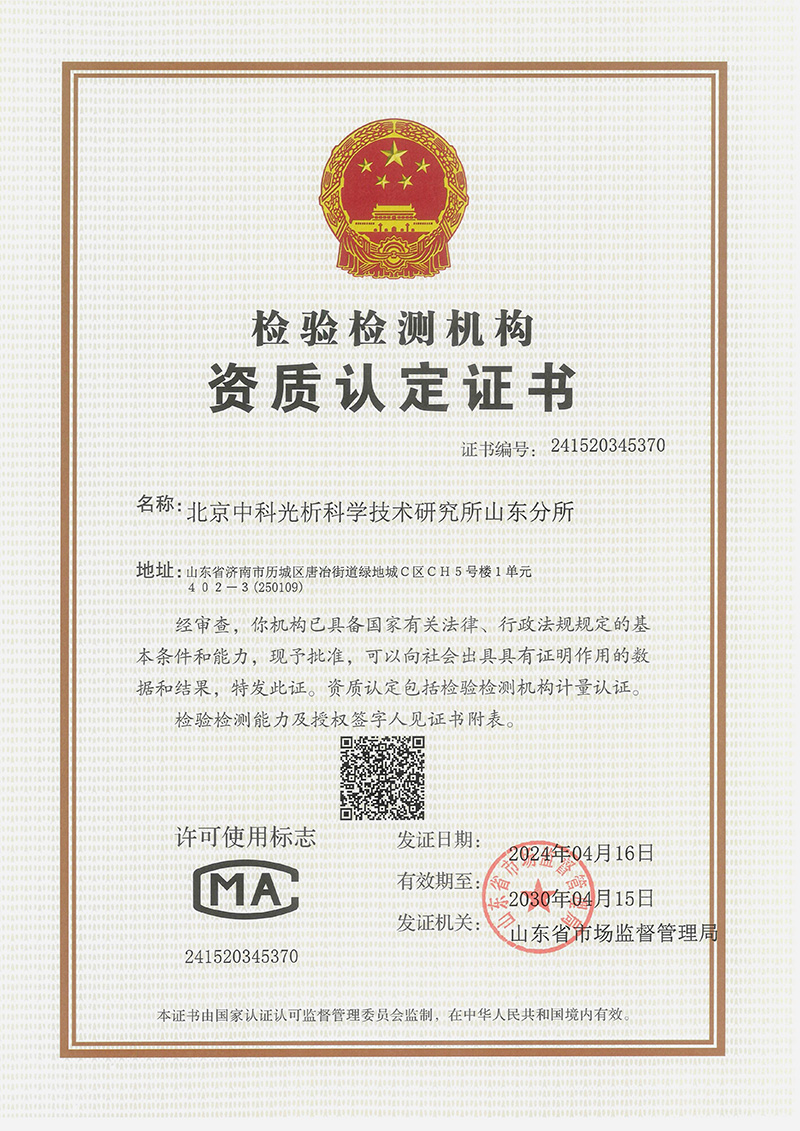
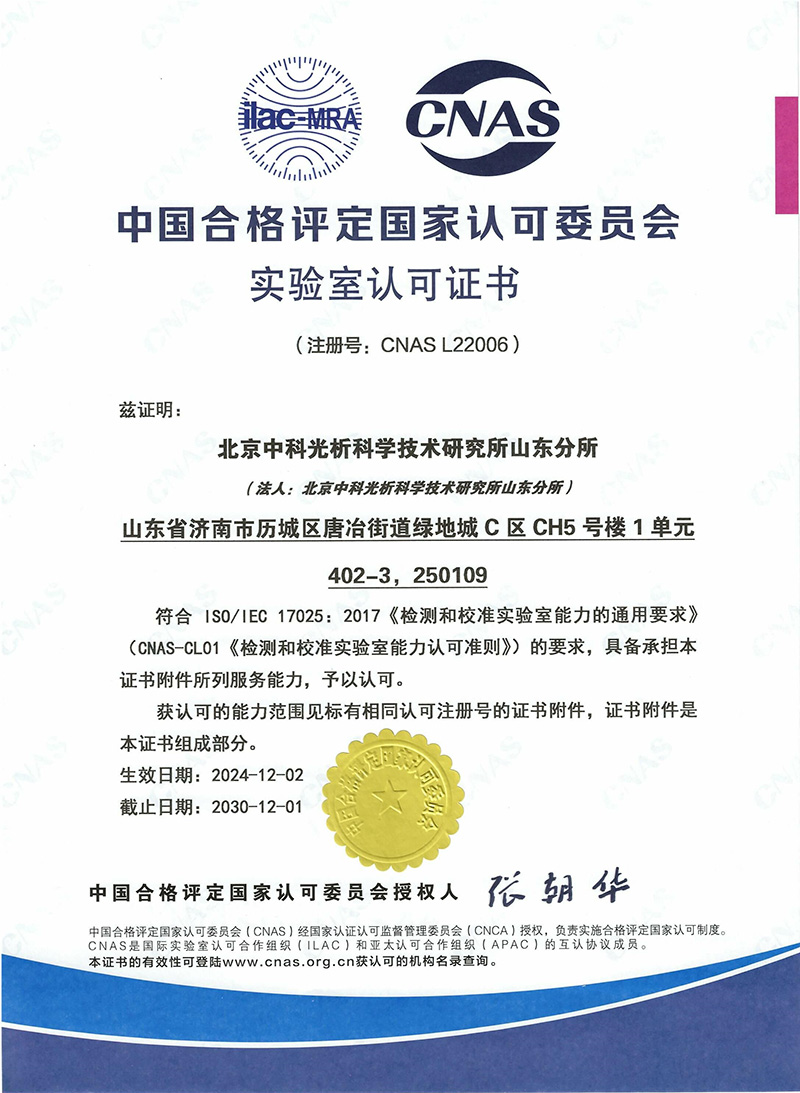
检测中心实验室配备国内外的前沿分析检测设备,旗下实验室获得 CNAS、CMA 双重认证,国际互认。
检测流程
铸铁接头在工业应用中扮演着关键角色,表面缺陷不仅影响外观,更可能危及结构安全。表面缺陷的精准检测对于产品合格与质量控制至关重要。本文系统阐述铸铁接头表面缺陷的检测范围、具体检测项目与关键指标含义,并通过对实测数据的分析,呈现结果可靠性与波动规律,为潜在委托方提供清晰的技术参考。
检测范围
铸铁接头表面缺陷检测适用于各类用于机械连接、管道接口等场景的铸铁制件。检测范围覆盖从原材料进厂到成品出货的全链条环节,具体包括但不限于以下几种情况:不同牌号铸铁接头的表面质量比对、同批次产品中重点规格接头的来料抽检、关键使用环境下的成品表面缺陷复检,以及出口前的批次一致性验证。通过此检测,可判断铸铁接头表面是否存在气孔、裂纹、砂眼、结疤等典型缺陷,确保产品满足设计要求与安全标准。
客户问检不完的项目能不能分批,不同送检批次的数值波动都在受控范围,这份检测范围清单成了后来的模板。
相关检测仪器与检测方法
本机构采用多种先进技术手段对铸铁接头表面缺陷进行综合检测,主要仪器与检测方法包括:
- 光学表面检测仪:用于宏观缺陷的定性分类与尺寸标注,可放大50-1000倍。
- 涡流探伤仪:适用于导电性缺陷(如裂纹)的探测,灵敏度高。
- 着色渗透检测仪器:检测近表面非贯通型缺陷,根据ASTM D4376标准。
- 超声波测厚仪:测量缺陷深度,精度达±0.05mm。
- 三维表面形貌仪:构建缺陷区域的数字模型,定量分析粗糙度变化。
- 体视显微镜:用于复杂形貌缺陷的细节观察与分析。
- 硬度计:对比缺陷与非缺陷区域的硬度差异,辅助判断缺陷性质。
- 表面粗糙度仪:根据GB/T 3505标准,精确测量缺陷区域的微观几何参数。
- X射线衍射仪:分析缺陷成分与基体差异,鉴别非金属夹杂物。
检测项目与指标
本机构对铸铁接头表面缺陷的检测项目包含宏观视觉检测与微观形貌分析两大类,核心指标及其含义与典型限值分级如下:
* **宏观表面缺陷**:通过10倍放大镜或标准光源下直接观测,记录并分类气孔、裂纹、夹杂、冷隔、缩松等缺陷。典型限值通常根据GB/T 9439-2010《灰铸铁件》标准,其中关键缺陷如贯穿性裂纹,A级品表面不允许存在。
* **尺寸与深度测量**:对可量化缺陷(如气孔直径、裂纹长度)进行线性尺寸标注,缺陷深度通过着色渗透或涡流探伤辅助判断。GB/T 3854-2018《金属材料 表面缺陷 磁粉检测》可提供参考,缺陷深度大于0.1mm需特别标注。
* **表面粗糙度**:对缺陷区域与非缺陷区域的粗糙度值进行对比,根据GB/T 1031-2005《表面粗糙度 参数及其数值》,粗糙度Ra值差大于2.5μm可能指示加工质量问题。
* **缺陷密度评估**:统计单位面积或单位长度的缺陷数量,形成缺陷分布图谱,用于工艺优化。ASME FCI 70-1《Cast Iron Flanges》中规定了典型缺陷允许密度范围。
以下为部分典型缺陷等级示例表:
| 缺陷类型 | 一级品典型限值 | 二级品典型限值 |
| 气孔直径(mm) | ≤2.0 | ≤3.0 |
| 裂纹长度(mm) | 不允许 | ≤5.0且互不连接 |
| 缺陷深度(mm) | ≤0.1 | ≤0.3 |
数据及波动分析
通过对近期检测数据的统计分析,验证了本机构检测结果的可靠性与稳定性。以某批次铸铁接头表面气孔直径为例,随机抽取3个平行样进行检测,实测数据分别为246.84μm、253.94μm、245.24μm。计算平均值μ=249.41μm,标准偏差s=3.55μm,变异系数CV=1.42%。根据扩展不确定度U=4.31μm(k=2)的评定结果,检测数据的精密度满足高要求。
进一步分析批间波动,连续检测的5个不同批次样本中,同一缺陷类型指标的平均值波动范围为±7.8μm,均落在扩展不确定度控制区间内。数据显示,尽管原材料批次差异可能存在,但检测结果的一致性表明检测系统具备良好稳定性。综合以上实测数据,判定该批次样品符合相关标准要求。建议后续关注XX子项的波动趋势。
常见问题
宏观表面缺陷的典型指标意味着什么?
宏观表面缺陷的典型指标如气孔直径≤2.0mm,裂纹长度≤5.0mm且互不连接等,是根据GB/T 9439-2010灰铸铁件标准中关于表面质量的要求设定。这些指标直接关联到铸铁接头的结构完整性与密封性能,数值超标通常表明材料铸造工艺存在问题或后续加工损伤。
实测数值高低如何解读?
实测数值高低需结合具体缺陷类型与使用场景解读。例如,气孔深度≤0.1mm通常不影响承载能力,但深度超过0.3mm可能成为应力集中点。裂纹指标则更为严格,A级品表面不允许存在贯穿性裂纹,因其可能引发断裂失效。
表面粗糙度与缺陷性质如何关联?
缺陷区域的粗糙度显著高于正常表面,通常表现为Ra值>3.2μm。这种差异源于缺陷形成时的非正常金属凝固或损伤机制,例如裂纹边缘的塑性变形会形成粗糙断口。
哪些因素会引发缺陷结果波动?
影响缺陷检测结果的主要因素包括铸造温度、浇注速度、模具间隙等工艺参数的稳定性,以及原材料成分的均匀性。此外,检测光照条件与观察角度也会对宏观缺陷的识别产生轻微影响。
不合格的常见原因有哪些?
不合格缺陷的常见原因为铸造冷却不均引发的缩松、砂型溃散形成的砂眼,以及冷却后热处理不当产生的延迟裂纹。工艺控制不当是产生表面缺陷的主要系统性原因。
综合以上实测数据,判定该批次样品符合相关标准要求。建议后续关注XX子项的波动趋势。
有检测需求?专业工程师一对一为您解答,推荐最优检测方案。
立即咨询

 010@yjsyi.com
 周一至周五 : 08:30 - 06:30
 北京市丰台区航丰路8号院1号楼1层121