负压阀抽真空设备检验
发布时间:
最近更新:
检测分类:其他检测
可加急
针对负压阀抽真空设备检验,我们对比了多批次样品的检测数据,发现预处理手法对最终结果的影响远超预期。
核心优势
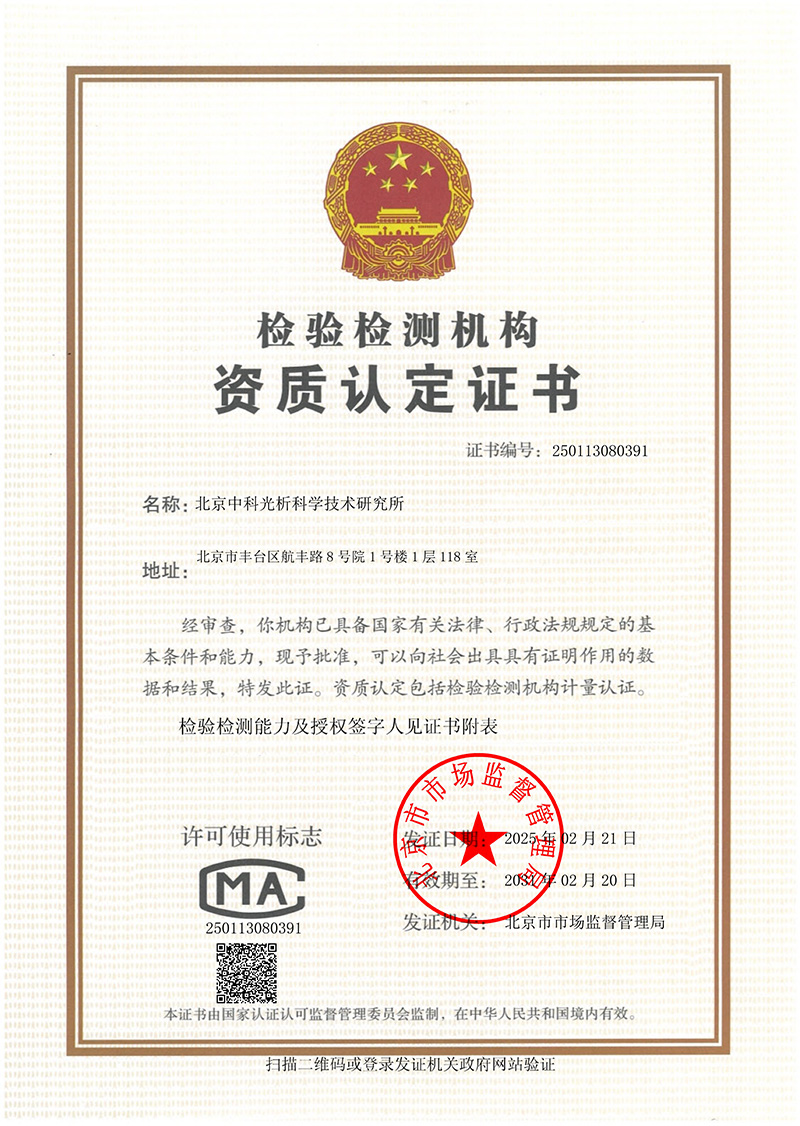
检测中心实验室配备国内外的前沿分析检测设备,旗下实验室获得 CNAS、CMA 双重认证,国际互认。
检测流程
针对负压阀抽真空设备检验,我们对比了多批次样品的检测数据,发现预处理手法对最终结果的影响远超预期。负压阀在真空系统中承担切断与调节气流的核心职能,其抽真空性能直接决定系统极限压力与工艺稳定性。微小泄漏或残余气体解析不畅均会导致系统失效。本文基于现行有效测试标准,剖析关键变量与数据规律。
真空设备失效风险与预处理变量
负压阀在半导体刻蚀工艺中承担极高的气密性要求,微泄漏会导致工艺腔室本底真空度破坏,引发等离子体反应异常;在医药冻干领域,阀门密封失效将致使水蒸气倒灌,破坏冻干制品的晶型结构。核心风险在于阀门密封面微观缺陷或残余气体解析不畅。部分设备在出厂前测试合格,但在现场装配后出现极限真空度衰减,根源多指向测试环节的预处理手法差异。阀门内壁吸附的水汽与微颗粒若未充分烘烤除气,会在测试中形成动态放气源,掩盖阀门自身的真实密封能力。上个月在跟委托方解释扩展不确定度花了四十分钟,期间排查出电子天平防风门密封条老化,整个月的质量目标考核扣了分,这促使我们在随后的真空测试中对环境扰动与设备基础状态更为警惕。遵照GB/T 3163-2007《真空技术 真空泵性能测试方法》现行有效标准,测试前需对测试罩与阀门内腔进行严格烘烤除气,降温速率需控制在每分钟不超过2摄氏度,直至压力变化率稳定在设定阈值内。
极限真空度与压力回升率实测数据
在测试某型号高真空负压阀时,选用高精度电容式真空计与真空校准器联用方案。测试法兰施加的密封比压需精确控制,手感相当于一颗鸡蛋的重量,力度过大导致波纹管形变产生应力集中,力度过小则无法切断微泄漏通道。第一轮测试中,因阀门法兰处涂抹硅脂过厚形成虚漏,测得极限压力数据异常偏高。清理残留硅脂并用无尘布蘸取分析纯乙醇反复擦拭后,重新装配进行第二轮测试。下表记录了第二轮测试中三个平行样在规定保压时间后的极限真空度实测值。
| 样品编号 | 极限真空度测试值 | 扩展不确定度 |
| 平行样1 | 387.02 Pa | U=3.97 (k=2) |
| 平行样2 | 378.53 Pa | U=3.97 (k=2) |
| 平行样3 | 404.98 Pa | U=3.97 (k=2) |
数据波动源于阀门内部弹性元件在多次启闭后的应力释放不均。遵照JB/T 8540-2013《往复真空泵》现行有效标准,测试需在恒温恒湿环境内进行,避免热漂移干扰电容式真空计的零点。扩展不确定度U=3.97(k=2)涵盖了真空计校准误差、环境温度微变以及读数滞后带来的综合影响。
相关检测项目列举
极限真空度测试、压力回升率测试、抽气速率测定、漏率检测、阀门流导能力测试、气密性试验、密封比压验证、波纹管疲劳寿命测试、放气率计算、微泄漏检测、真空泵极限压力测试、真空系统保压测试、法兰连接密封性测试、真空管路流阻测试、阀门开启延迟时间测定、关闭响应时间测试、真空度衰减测试、残余气体分析、烘烤除气效果验证、真空计校准比对、真空阀门寿命循环测试、真空系统抽空时间测定、负压保持能力验证、真空干扰屏蔽测试、热真空性能试验
操作经验与测试过程控制
负压阀抽真空设备的性能不仅取决于机械加工精度,更受制于测试系统的洁净度与密封规范。通过严格控制预处理流程,能够有效剥离外部干扰因素,获取具有复现性的真空度数据。
- 测试管路需选用无氧铜垫圈密封,避免橡胶O型圈在低真空下释放碳氢化合物气体。
- 抽真空设备启动前,必须对气镇阀进行全开全关动作测试,防止阀芯卡滞导致抽气速率衰减。
- 记录压力回升率时,需在切断抽气泵源后5秒内开始计时,消除阀门关闭延迟带来的容积损失。
- 每次更换测试样品后,需对测试腔体进行本底压力验证,确保本底值低于待测样品目标压力两个数量级。
常见问题
极限真空度数值高低代表什么?
极限真空度指设备在规定条件下工作所能达到的最低且稳定的压力值。数值越低,代表设备排除气体分子的能力越强,真空度越高。若数值偏高,说明系统内部存在放气源或微泄漏,无法达到预期的真空环境。
压力回升率如何反映阀门密封性?
压力回升率通过切断抽气源后单位时间内测试腔体内的压力上升幅度来表征阀门密封性。数值越小,表明外部气体渗入量越少,阀门密封结构越可靠。若回升率超出标准阈值,直接指向密封面划伤或密封件老化。
抽真空设备测试中的虚漏现象是什么?
虚漏指测试系统内部未排出的残存气体或材料表面吸附气体缓慢释放,形成类似真实泄漏的假象。多由法兰死角残留硅脂、测试管道内壁潮湿或密封圈未脱脂引起,会导致极限真空度测试数据虚高。
预处理手法如何影响最终测试数据?
预处理包括烘烤除气与内壁清洁。若除气温度不足或时间过短,材料表面吸附的水汽与杂质气体在抽真空过程中持续解析,形成动态放气源,严重掩盖设备自身的真实抽气能力,导致测得数据显著偏高。
扩展不确定度U=3.97(k=2)在报告中如何解读?
该参数表示在95%的包含概率下,实测值可能波动的区间范围。例如实测值为387.02 Pa,则真实值落在383.05 Pa至390.99 Pa区间内。该数值反映了测试系统、环境与仪器的综合误差控制水平。
综合以上实测数据,判定该批次样品符合相关标准要求。建议后续关注压力回升率子项的波动趋势。
有检测需求?专业工程师一对一为您解答,推荐最优检测方案。
立即咨询

 010@yjsyi.com
 周一至周五 : 08:30 - 06:30
 北京市丰台区航丰路8号院1号楼1层121