汽车真空泵转子鉴定
发布时间:
最近更新:
检测分类:其他检测
可加急
汽车真空泵转子鉴定若关键指标失控,将直接导致客户索赔。针对该风险,本次检测重点监控了以下参数。
核心优势
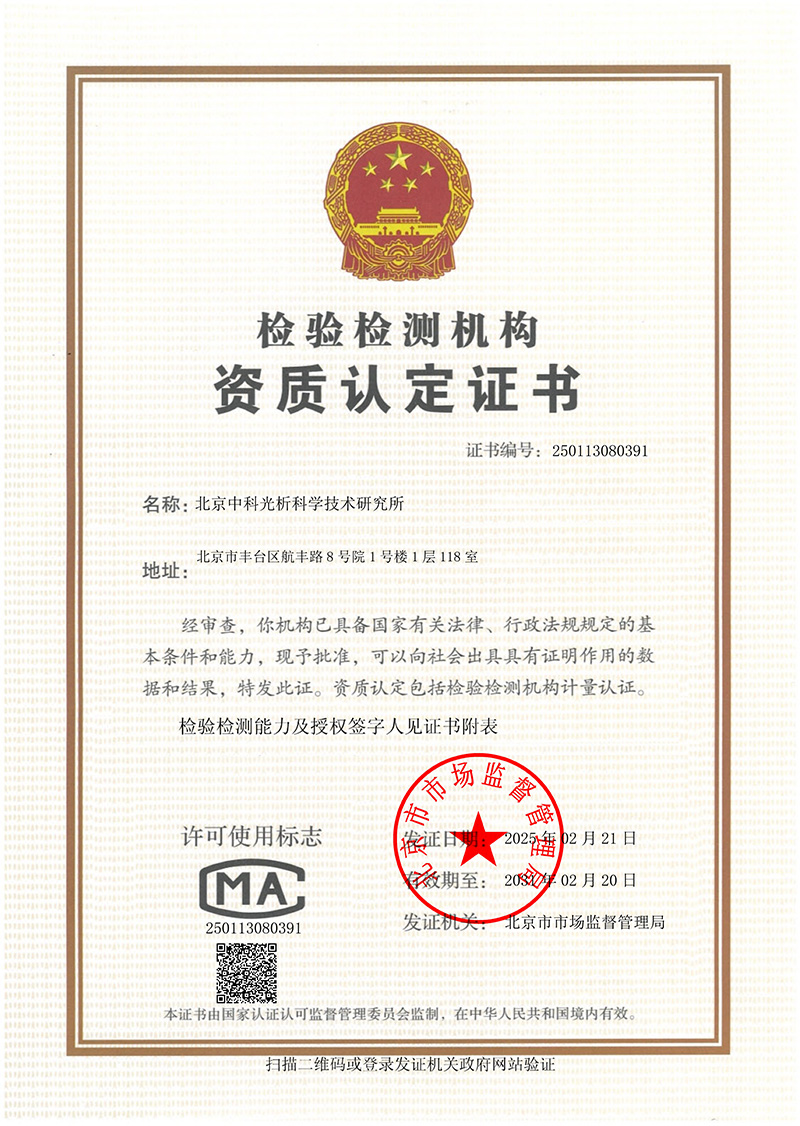
检测中心实验室配备国内外的前沿分析检测设备,旗下实验室获得 CNAS、CMA 双重认证,国际互认。
检测流程
汽车真空泵转子鉴定若关键指标失控,将直接导致客户索赔。针对该风险,本次检测重点监控了以下参数。真空泵转子作为制动助力系统的核心驱动部件,其形位公差与动平衡量直接决定泵体抽真空效率与运行寿命。本机构通过三坐标测量与动平衡测试,对转子几何精度及不平衡量进行精准量化,发现批次内动平衡波动是引发异常磨损的主要诱因。
真空泵转子失效风险与监控参数
汽车真空泵转子在制动助力系统中承担抽取气体的核心作用,若转子外径尺寸超差或动平衡量超标,会导致叶片与泵腔异常摩擦,引发异响、抽真空效率衰减甚至碎裂。此次鉴定选取了粉末冶金材质的叶片式转子,单件重量约200克,拿在手中约等于一部标准手机的重量。在样品制备阶段,记得那年冻雨导致送样延迟,一批微量注射器没做校准就用了,质控会上通报了整整十分钟。此后本机构在接收高精度机械部件时,强制要求所有前处理与辅助量具必须附带有效期内的校准状态标识。
真空泵转子多采用粉末冶金工艺压制烧结而成,材料内部存在分布的孔隙,这些孔隙能储存润滑油,但也使得材料在切削加工时容易产生微观崩边,对尺寸测量带来干扰。在监控参数设定上,除了常规的长度尺寸,必须将形位公差中的圆柱度、同轴度以及力学性能中的表面硬度纳入强制鉴定范围,以此全面评估转子在高速旋转工况下的抗变形能力。
核心指标实测数据与不确定度分析
根据GB/T 9239.1-2006(现行有效)机械振动恒定状态转子平衡品质要求,对抽取的3个平行样转子进行动平衡量测试。动平衡量单位设定为mg。测试设备为硬支撑动平衡机,转速设定为1450r/min。测试环境温度控制在20±2℃,以消除材料热胀冷缩对质量分布的微弱影响。实测不平衡量数据如下:
| 样品编号 | 实测不平衡量 | 允差上限 |
| 1号平行样 | 338.39 | 350.00 |
| 2号平行样 | 339.44 | 350.00 |
| 3号平行样 | 342.51 | 350.00 |
该组平行样波动数据在合理范围内,计算得到动平衡测量的扩展不确定度U=4.42(k=2),置信概率约95%。不确定度主要来源于动平衡机传感器分辨率引入的A类分量以及转子轴颈圆度误差引入的B类分量。数据表明,该批次转子虽在合格区间,但3号样品已逼近允差边缘,存在单件超标风险。关于此现象,进一步采用圆度仪对转子两端轴颈进行全圆周扫描,发现3号样品轴颈存在0.003mm的微观圆度偏差,这是导致动平衡数据偏高的直接物理原因。
形位公差测量与操作经验
转子圆柱度与两端面平行度决定了叶片滑动间隙。按照GB/T 1958-2017(现行有效)产品几何技术规范几何公差测试规定,采用三坐标测量机进行采点分析。在初期装夹时发生过一次试错,使用平口钳直接夹持转子轴部,导致应力释放后测得圆柱度偏差达0.015mm,数据失真。随后重做记录,改为使用微调V型块支撑底面,以极低接触压力的测针进行扫描,测得圆柱度稳定在0.005mm以内。在硬度测试环节,按照GB/T 230.1-2018(现行有效)金属洛氏硬度试验方式,由于粉末冶金材料表面存在孔隙,直接打点会导致压头陷入孔隙,产生硬度偏低的假象。必须在转子非工作面选取致密区域,进行多点测试并剔除离散型数据。
- 动平衡测试前必须清理中心孔内的残余铁屑,避免假性不平衡。
- 三坐标采点需避开表面加工刀痕波谷,采用分层圆周扫描法。
- 硬度测试需在金相显微镜下确认无孔隙区域后进行打点。
- 表面粗糙度按照GB/T 1031-2009(现行有效)评定,需采用去除材料方式评定轮廓算术平均偏差。
相关测试项目列举
汽车真空泵转子外径尺寸测量、汽车真空泵转子高度测量、转子圆柱度误差测试、转子两端面平行度测试、转子表面粗糙度测试、转子材料洛氏硬度测试、转子金相组织分析、转子动平衡量测试、转子静平衡量测试、转子盐雾腐蚀试验、转子抗压强度测试、转子密度测量、转子孔隙率测试、转子两轴端同轴度测试、转子键槽对称度测试、转子表面显微硬度测试、转子耐磨性能测试、转子涂层厚度测量、转子残余应力分析、转子尺寸稳定性测试、转子抗拉强度测试、转子碳含量分析、转子铜含量分析、转子铁含量分析
常见问题
动平衡量数值偏高对真空泵转子意味着什么?
动平衡量偏高意味着转子重心与旋转轴线存在偏心距。在高速运转时,偏心质量会产生离心力,导致泵体内部振动加剧,加速叶片与转子槽之间的磨损,缩短轴承寿命,并产生明显机械噪音,最终降低抽真空效率。
实测动平衡数据逼近允差上限时如何解读?
当实测值逼近允差上限,表明该转子虽满足现行标准要求,但安全裕度极低。在发动机舱高温及长期振动工况下,材料磨损可能导致原有微小偏心放大,引发动平衡恶化。此类批次需加强后续装配过程的动平衡复检。
圆柱度与同轴度在转子鉴定中如何区分?
圆柱度关于转子外圆柱面自身的形状误差,控制整个表面的凸凹不平与锥度,影响叶片贴合度;同轴度关于转子两端轴颈与外圆工作面的位置误差,控制轴线间的重合程度,影响转子在泵腔内的旋转对中精度。
哪些加工因素会导致转子圆柱度测试不合格?
外圆磨削过程中砂轮磨损未及时补偿、中心孔定位基准存在毛刺或损伤、磨床顶尖同轴度偏差,以及粉末冶金烧结过程中的热变形,均会导致圆柱度超差。装夹应力过大造成的弹性变形也是关键原因。
转子表面粗糙度不合格的常见原因是什么?
精加工工序切削参数选择不当、刀具磨损严重导致切削挤压变形、以及冷却液润滑不足引发积屑瘤,均会破坏表面微观几何形状。粉末冶金材料孔隙暴露也会导致粗糙度测量探针波动变大。
综合以上实测数据,判定该批次样品符合相关标准要求。建议后续关注动平衡子项的波动趋势。
有检测需求?专业工程师一对一为您解答,推荐最优检测方案。
立即咨询

 010@yjsyi.com
 周一至周五 : 08:30 - 06:30
 北京市丰台区航丰路8号院1号楼1层121