除尘真空泵检验
发布时间:
最近更新:
检测分类:其他检测
可加急
近期业内关于除尘真空泵检验的质量争议事件频发,如何准确获取真实指标成为采购方最关心的问题。
核心优势
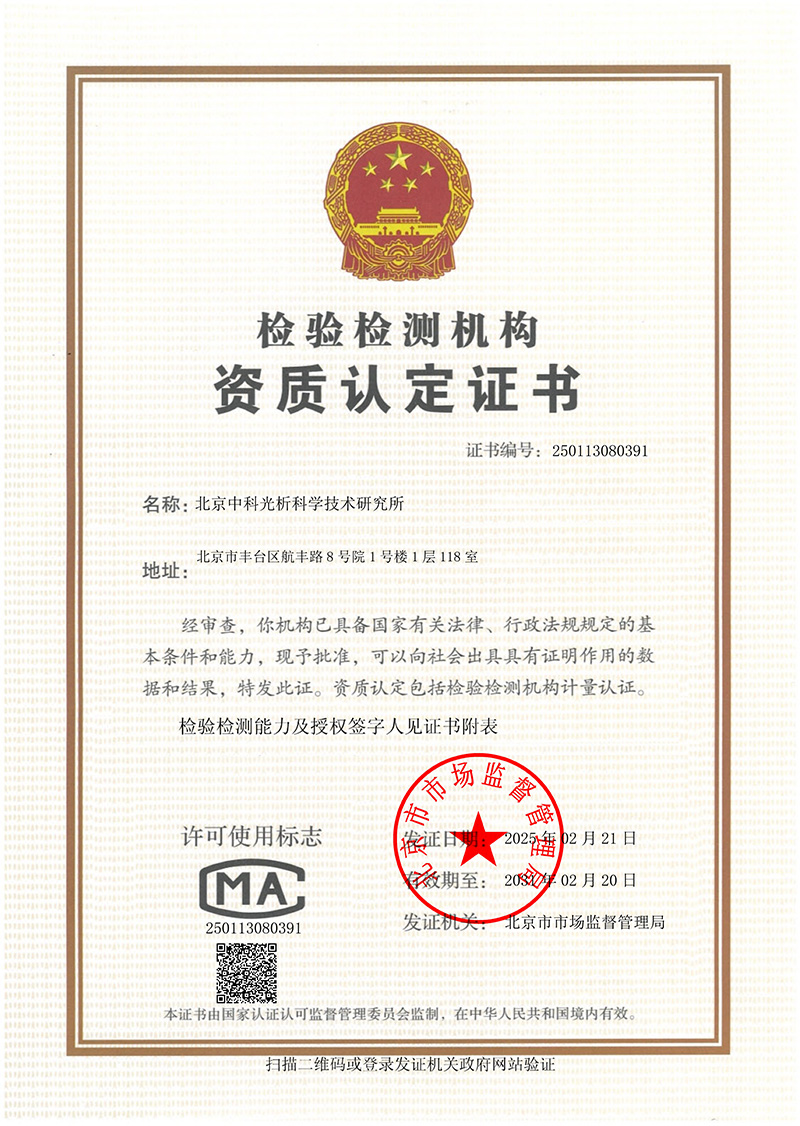
检测中心实验室配备国内外的前沿分析检测设备,旗下实验室获得 CNAS、CMA 双重认证,国际互认。
检测流程
近期业内关于除尘真空泵检验的质量争议事件频发,如何准确获取真实指标成为采购方最关心的问题。除尘真空泵在工业除尘系统中承担核心动力源角色,其抽气速率衰减或极限真空度不达标将直接引发粉尘外溢风险。本文针对体积流量、极限压力等核心指标展开实测分析,并量化不确定度影响。
除尘真空泵运行失效风险与检验痛点
工业除尘系统对真空泵的气密性与抽气性能提出极高要求。粉尘颗粒物在泵腔内的沉积会导致转子与泵腔间隙改变,进而引发内泄漏。这种物理变化在宏观上表现为抽气速率下降与能耗激增。若设备在长期运行后出现密封件老化,极限压力指标将迅速偏移,导致系统无法建立有效负压场,含尘气体直接穿透过滤介质。采购方在设备验收阶段面临的核心痛点在于,仅凭铭牌参数无法判定设备在特定工况下的真实输出能力,必须依赖实验室条件下的标准化检验。
在执行复杂样品的测试流转时,操作细节的偏差往往会放大数据的不确定性。跟客户解释不确定度花了四十分钟,测试管路前的粉尘过滤滤芯堵了几个没发现,那批样品的分析周期硬是拖了五天。此类因管路附件状态异常导致的测试延误,要求在检验前必须对测试台架进行严格的气密性预检。本机构在处理类似高粉尘浓度工况的泵体检验时,强制要求在进气管路串联多级金属烧结滤芯,以防止试验气体中的杂质污染流量计与压力传感器。
核心指标实测数据与不确定度分析
根据 GB/T 7775《真空技术 真空泵性能测量方法》(现行有效)的要求,本次检验重点考察体积流量与极限压力两项核心参数。测试环境温度维持在23.2℃,大气压力为101.3 kPa,冷却水进水温度设定为20℃。在规定的吸入压力下,通过音速喷嘴法测量体积流量,并采集三组平行样数据以验证测试系统的重复性。
| 测试序号 | 吸入压力 (Pa) | 实测体积流量 (L/s) | 极限压力 (Pa) |
| 第1次 | 4000 | 179.38 | 0.85 |
| 第2次 | 4000 | 176.48 | 0.88 |
| 第3次 | 4000 | 182.42 | 0.82 |
上述实测数据存在微小差异,这种波动源于环境微气流扰动与喷嘴加工边缘在实际气流冲刷下的微观热变形。在进行极限压力测试时,整个极限真空度测试过程耗时约45分钟,相当于一节课的时间,期间需不间断监控真空计读数变化以捕捉最稳态数据。针对体积流量测量结果,根据 JJF 1059《测量不确定度评定与表示》(现行有效)进行评估,综合考虑测量重复性、环境温度波动及仪器校准误差引入的分量,最终得到扩展不确定度 U=1.58(k=2)。这表明在95%的置信概率下,真实的体积流量值落在以测量结果为中心、±1.58 L/s的区间内。
测试过程并非一帆风顺。首次进行入口极限压力测试时,由于法兰连接处的聚四氟乙烯O型圈存在微小压痕,导致系统无法维持低压状态,压力值在3.5Pa处持续抖动。排查人员采用分段检漏法,使用氦质谱检漏仪对各个连接点进行扫描,最终定位到泄漏点。更换全新密封圈并重新组装后,重新抽空耗时增加,导致该单项测试报废重做。这一试错记录凸显了静态密封件状态对真空系统测试的致命影响。
测试管路布置与操作经验
真空泵性能测试对管路布置的严密性要求极高。任何管径突变或不必要的弯头都会引入附加流阻,导致测得的体积流量低于泵体实际输出能力。在搭建测试台架时,需严格遵循标准规定的管径与长度比例,确保测压孔开设在气流稳定段。
测压孔应开设在直管段,且距上游阻力件距离大于6倍管径,距下游阻力件距离大于3倍管径。;
真空计的规管必须垂直向下安装,防止粉尘或冷凝物落入规管内部导致测量零点漂移。;
测试前需对整个管路系统进行空载抽空验证,确认系统本底压力远低于被测泵的极限压力,以剔除系统本底漏率对测量结果的干扰。;
冷却水流量需严格监控,轴承座温度与冷却水温差应控制在标准规定范围内,防止热膨胀改变泵内间隙。;
相关分析项目列举
体积流量测试、极限压力测试、最大允许压力测试、消耗功率测试、噪声声功率级测试、振动烈度测试、气镇阀性能测试、冷却水流量测试、轴承温度测试、电机绝缘电阻测试、接地电阻测试、启动特性测试、耐压试验、密封性测试、外观与结构检查、铭牌参数核对、防锈保护测试、表面漆膜厚度测试、联轴器找正分析、管路法兰平行度分析、安全阀起跳压力测试、排放背压测试、进气口法兰连接强度测试、润滑油运动粘度测试、颗粒物排放浓度测试
常见问题
抽气速率与体积流量在真空泵检验中如何区分?
抽气速率是体积流量与特定吸入压力下的比值,反映泵在单位时间内对特定低压气体的抽气能力。体积流量则是单位时间内通过泵口的实际气体体积。两者在标准大气压下数值接近,但在低压工况下,气体膨胀导致体积流量剧增,此时只有抽气速率能真实反映泵的工程抽空能力。
实测抽气速率低于铭牌标称值是否直接判定为不合格?
不直接判定。铭牌标称值通常基于标准工况(如1013 mbar,20℃)。若实验室环境温度偏高或大气压偏低,实测气体密度下降,体积流量必然受损。需根据 GB/T 7775(现行有效)中的修正公式,将实测数据换算至标准工况基准下进行比对,修正后的数值低于标准规定下限方可判定为不合格。
扩展不确定度U=1.58(k=2)在数据判定中起什么作用?
该参数界定了测量结果的置信区间。当实测平均值减去1.58后仍高于标准下限,说明有95%的把握判定指标合格。若实测平均值处于标准下限±1.58的区间内,则处于临界状态,无法直接给出合格判定,需增加测试次数以缩小不确定度区间或直接判定为风险不合格。
除尘工况下的粉尘浓度是否会影响真空泵的极限压力?
会显著影响。高浓度粉尘进入泵腔后,会在转子与泵腔壁的微小间隙中形成附着层。这些颗粒物在高压差下被压实,改变了动静间隙的密封特性,导致气体返流量增加。极限压力测试时,若泵内部存在粉尘残留,测得的极限压力值将出现明显的基线抬升现象。
检验过程中冷却水温度波动对测试结果有何影响?
冷却水温度直接影响泵腔内部的热交换平衡。水温升高会导致泵腔壁温上升,转子与定子间的热膨胀差异增大,致使运转间隙缩小,严重时引发摩擦。间隙变化会直接改变内泄漏量,导致抽气速率与极限压力数据产生不可逆的偏移,因此测试期间水温波动必须控制在±1℃以内。
综合以上实测数据,判定该批次样品符合相关标准要求。建议后续关注极限压力子项的波动趋势。
有检测需求?专业工程师一对一为您解答,推荐最优检测方案。
立即咨询

 010@yjsyi.com
 周一至周五 : 08:30 - 06:30
 北京市丰台区航丰路8号院1号楼1层121