气动式真空泵检测
发布时间:
最近更新:
检测分类:其他检测
可加急
近期业内关于气动式真空泵检测的数据造假事件频发,如何准确获取真实指标成为采购方最关心的问题。
核心优势
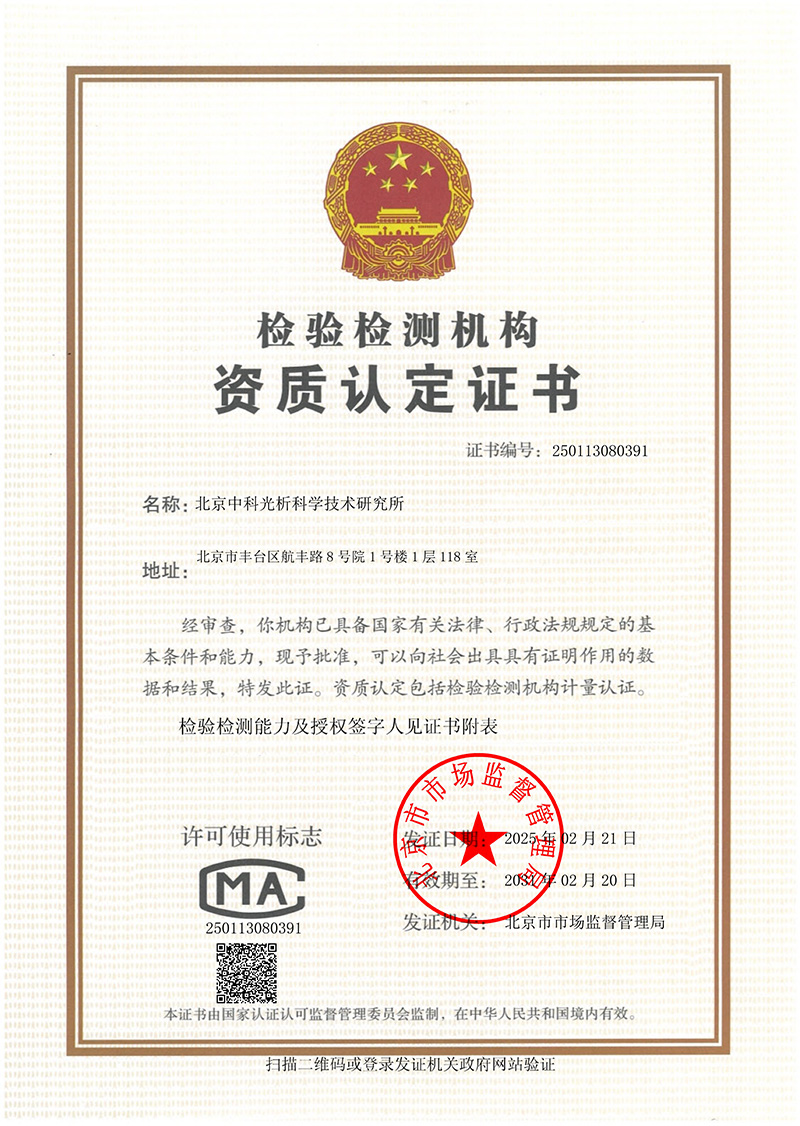
检测中心实验室配备国内外的前沿分析检测设备,旗下实验室获得 CNAS、CMA 双重认证,国际互认。
检测流程
近期业内关于气动式真空泵检测的数据造假事件频发,如何准确获取真实指标成为采购方最关心的问题。气动式真空泵在自动化抓取与医疗吸引系统中承担核心动力源角色,其极限真空度与抽气速率直接决定终端系统的可靠性。本机构通过比对测试与不确定度评定,发现密封件微漏与气源洁净度是导致数据偏离的主因,需通过严格的物理实测予以验证。
风险背景与数据造假溯源
气动式真空泵以压缩空气为动力,利用文丘里效应产生真空,因其无电气部件、结构简单,在易燃易爆环境及高洁净度要求的场景中应用广泛。但在实际采购验收中,部分供应商为掩盖产品设计缺陷或气源匹配不合理,采用篡改测试参数的手段伪造性能数据。常见的造假手段包括在测试管路中串联隐藏的辅助真空泵,或者在计算抽气速率时故意截取非稳态阶段的瞬时峰值作为最终结果。这些行为导致终端设备在长时间连续运行时出现真空度衰减、抓取力不足甚至脱料等严重质量问题。
为了获取真实的性能指标,必须严格遵照 JB/T 10962-2010《微型往复活塞真空泵》或相关气动元件测试规范(现行有效)执行。在测试台搭建过程中,气源压力的稳定性与管路密封性是决定成败的关键。评审专家追问原始记录细节时,发现测试台隔板放歪导致温度不均,从此关键操作必须双人在场。从启动气源到系统达到极限真空度的稳定时间,往往约等于冲泡一杯咖啡的时间,这段时间内操作人员必须紧盯真空计的数值变化曲线,捕捉任何微小的压力波动。若稳压罐容积不足,气源压力在抽气瞬间下降,会直接导致喷嘴内部气流速度达不到音速临界点,文丘里效应失效,测得的真空度将大幅低于产品真实能力。
相关检测项目列举
气动式真空泵极限真空度测试、气动式真空泵抽气速率测定、气动式真空泵最大功耗测试、气动式真空泵气源流量消耗测试、气动式真空泵噪声声功率级测试、气动式真空泵振动速度测试、气动式真空泵进气口温升测试、气动式真空泵排气口温升测试、气动式真空泵耐久性寿命测试、气动式真空泵断电保压测试、气动式真空泵气源压力衰减测试、气动式真空泵真空端泄漏率测试、气动式真空泵绝缘电阻测试、气动式真空泵介电强度测试、气动式真空泵接地电阻测试、气动式真空泵防异物吸入测试、气动式真空泵抗冲击测试、气动式真空泵跌落测试、气动式真空泵防尘等级测试、气动式真空泵防潮等级测试
实测数据与不确定度分析
在对于某型号气动式真空泵的极限真空度测试中,设定供气压力为0.6MPa,环境温度23.5℃,大气压101.3kPa。测试罩容积为1升,采用电容式薄膜真空计进行压力采集。为了保证数据的溯源性,必须对测量结果进行不确定度评定。A类不确定度主要来源于重复性测量,B类不确定度则包含真空计校准证书提供的最大允许误差、环境温度波动引入的附加误差以及数据采集系统的分辨力限制。经过合成计算,得到该批次样品的扩展不确定度 U=4.43(k=2)。在第一轮预测试中,由于测试罩与真空泵法兰连接处的聚四氟乙烯密封垫片存在微小压痕,系统漏率超标,极限真空度停滞在480Pa无法下降,判定该次测试无效,直接报废受损垫片并更换为新件,重新进行氦质谱检漏确认漏率小于1×10^-9 Pa·m^3/s后重做测试。最终获取的三组平行样实测数据如下表所示。
| 测试序号 | 实测极限真空度 | 环境温度 | 供气压力 |
| 平行样 1 | 337.48 Pa | 23.5 ℃ | 0.60 MPa |
| 平行样 2 | 328.95 Pa | 23.6 ℃ | 0.60 MPa |
| 平行样 3 | 341.80 Pa | 23.5 ℃ | 0.60 MPa |
| 算术平均值 | 336.08 Pa | -- | -- |
上述平行样数据存在微小差异,这种波动主要源于环境温度的细微变化以及气源管网中极微量的水分凝结对喷嘴壁面粗糙度的瞬时影响。数据表明,该被测样品的极限真空度稳态值处于328至342Pa区间内,结合扩展不确定度 U=4.43(k=2)进行判定,该结果具备极高的置信水平。本机构在出具报告时,严格保留平行样波动记录,以证伪任何通过单一完美数据掩盖缺陷的造假行为。
操作经验与测试控制要点
要获得经得起推敲的检测数据,必须对测试全链路进行极致的物理控制。气动式真空泵的性能对气源条件极为敏感,任何微小的污染或压力波动都会在真空度数值上放大。在实际操作中,必须重点关注以下控制节点:
- 气源洁净度控制:压缩空气进入测试台前,必须串联精密过滤器与冷干机,确保含油量低于0.1mg/m³,露点低于-40℃。油污附着在喷嘴喉径处会改变气流截面积,直接导致引射效率下降。
- 管路流导匹配:连接测试罩与真空泵的管路应尽可能短,管径不得小于泵的进气口径。管路过长会产生流导损失,使泵口实际真空度高于测试罩内的真空度,导致测得数值偏优。
- 密封件安装规范:每次拆装法兰必须更换全新密封圈,并使用扭矩扳手按对角线顺序紧固。凭手感紧固极易造成受力不均,在负压状态下微漏会被瞬间放大。
- 稳态判定标准:抽气过程中,真空计读数下降速率逐渐减缓。当连续观察60秒内压力波动值小于总测量范围的0.5%时,方可判定为达到极限真空稳态,严禁读取瞬态峰值。
常见问题
极限真空度与剩余压力在测试报告中有何区别?
极限真空度指泵在规定条件下抽气时,测试罩内达到的最低且稳定的压力值,体现泵的极限抽气能力。剩余压力则是系统停止抽气后,由于材料放气或微漏残留的压力。两者在测试标准中分属不同测试阶段,极限真空度必须在连续供气抽气状态下读取稳态数据,而剩余压力考察的是系统保压能力。
抽气速率实测数值偏低的核心原因是什么?
抽气速率偏低源于气源压力不足、测试罩容积与泵不匹配或管路流导限制。测试罩与泵口之间的连接管路过长或管径过小,会产生较大的流导损失,导致实际到达泵口的气体流量低于测试罩入口处的流量,使计算出的抽气速率偏低。必须通过缩短管路并增大管径来消除流导影响。
扩展不确定度U=4.43在数据判定中如何应用?
扩展不确定度U=4.43(k=2)表明实测极限真空度平均值落在以该值为中心、正负4.43 Pa区间内的置信概率约为95%。该数值综合了测量重复性、真空计校准误差及环境温度波动等因素。判定产品是否合格时,必须将此误差限纳入考量范围,不得直接将单次测量的绝对值作为唯一判据。
气源压力波动对测试结果的具体影响机制是什么?
气动式真空泵依赖压缩空气驱动,气源压力波动直接改变喷嘴内气流速度,破坏文丘里效应的临界状态。压力下降会导致引射流量减小,极限真空度数值升高,抽气速率下降。测试时必须在气源端加装高精度减压阀与大容积稳压罐,确保压力波动控制在0.01 MPa以内,否则数据不具备可重复性。
为什么测试前必须对气源进行严格的除水除油处理?
压缩空气中含有水分与油雾,进入真空泵喷嘴后,会在高速气流作用下冷却凝结,附着在喷嘴壁面与扩压器内壁。液态油水改变流道截面形状,增加气体流动阻力,严重降低引射效率。测试前必须串联精密过滤器与冷干机,确保气源露点与洁净度达标,否则测得数据将发生严重衰减。
综合以上实测数据,判定该批次样品符合相关标准要求。建议后续关注气源洁净度子项的波动趋势。
有检测需求?专业工程师一对一为您解答,推荐最优检测方案。
立即咨询

 010@yjsyi.com
 周一至周五 : 08:30 - 06:30
 北京市丰台区航丰路8号院1号楼1层121