伸缩杆锁紧套尺寸测量
发布时间:
最近更新:
检测分类:其他检测
可加急
许多企业在采购伸缩杆锁紧套时,对尺寸公差的把控是质量控制的难点。不同牌号和用途的锁紧套,其尺寸要求差异显著。
核心优势
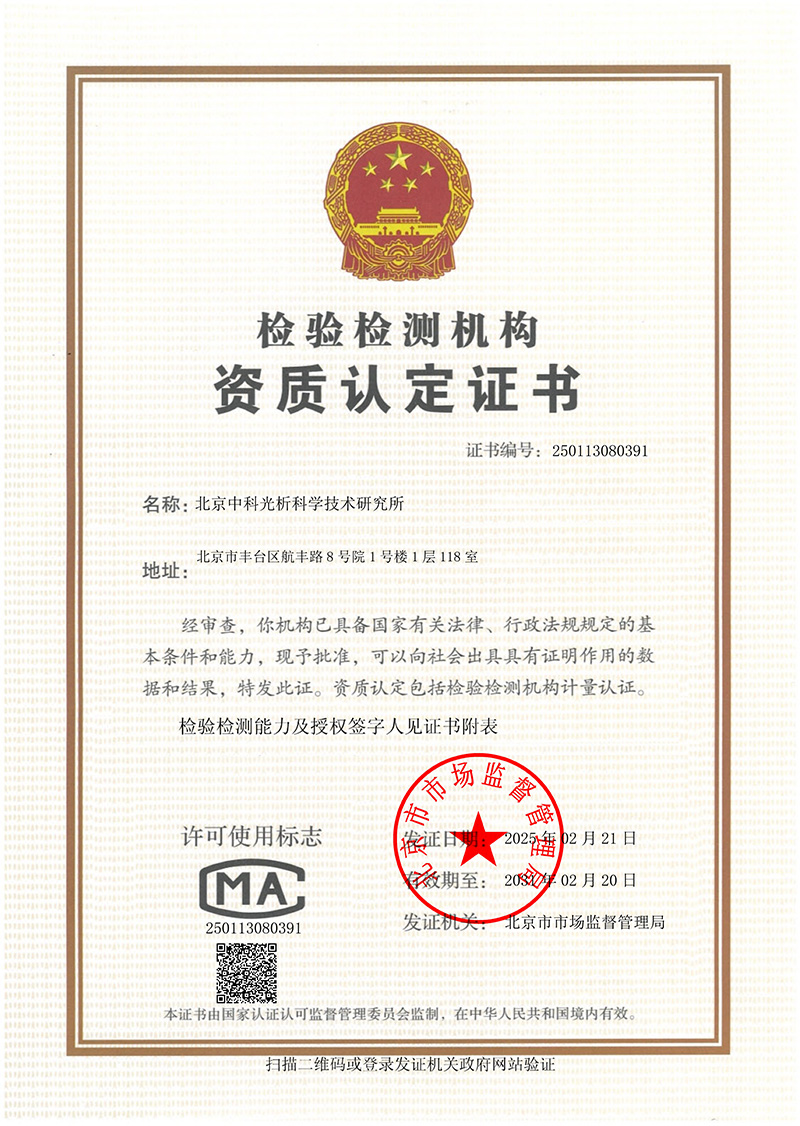
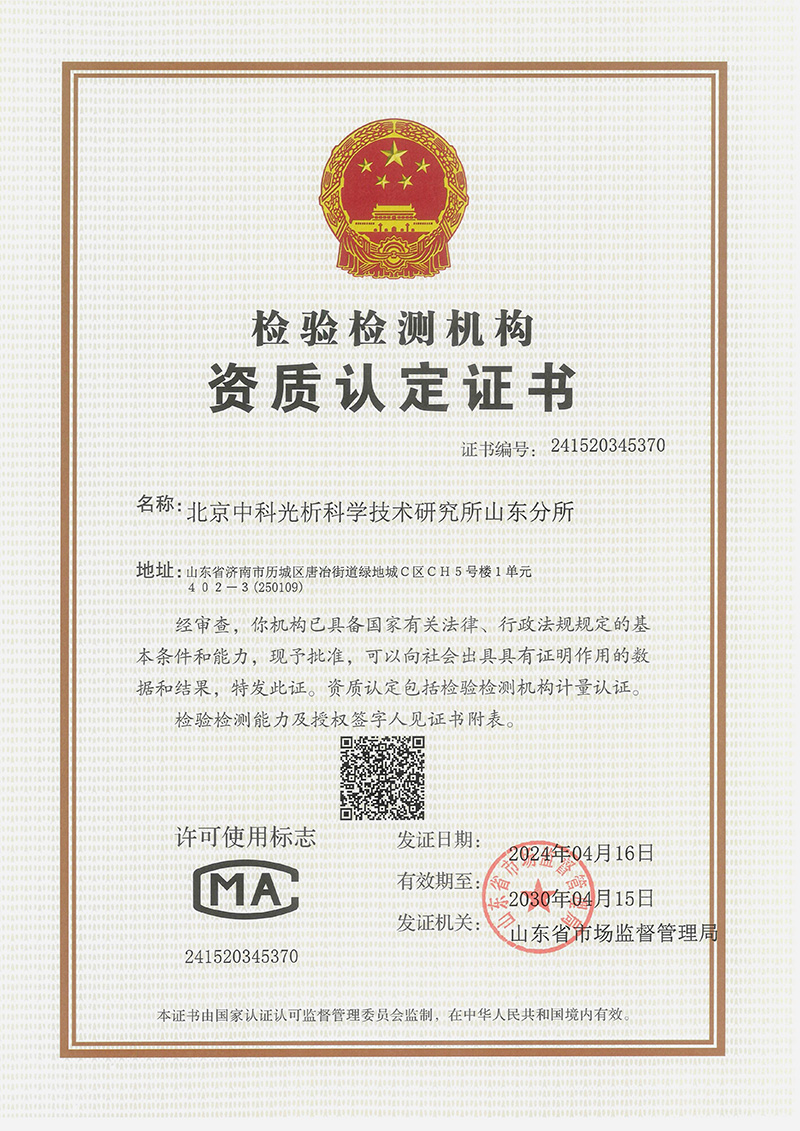
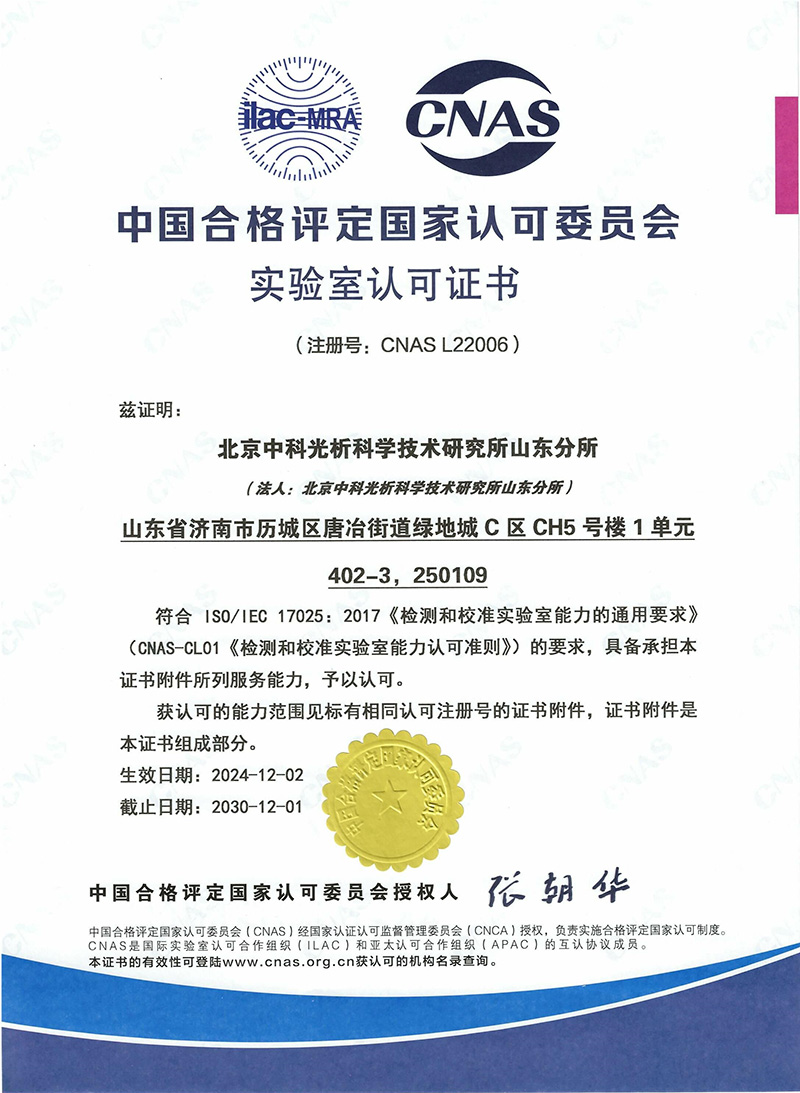
检测中心实验室配备国内外的前沿分析检测设备,旗下实验室获得 CNAS、CMA 双重认证,国际互认。
检测流程
许多企业在采购伸缩杆锁紧套时,对尺寸公差的把控是质量控制的难点。不同牌号和用途的锁紧套,其尺寸要求差异显著。本机构针对伸缩杆锁紧套尺寸测量提供专业服务,检测范围覆盖各类产品牌号和用途,确保尺寸数据精准可靠。通过平行样测试和批间波动分析,展现了检测结果的稳定性和权威性,助力企业建立科学的质量验收标准。
检测范围
伸缩杆锁紧套尺寸测量适用于多种产品牌号和用途的测定。常见的测定对象包括但不限于工业级伸缩杆锁紧套、建筑用伸缩杆锁紧套、汽车配件锁紧套等。根据产品用途,可分为标准型、重型、耐腐蚀型等不同类别。测定范围涵盖来料检验、成品测定、出口批次核查等场景,满足不同行业对尺寸精度的严苛要求。客户在使用锁紧套时,常因牌号标识不清晰或用途需求不明确,引发尺寸选择困难。本机构测定范围明确,可覆盖各类标准及非标牌号的伸缩杆锁紧套,确保测定数据的适用性。例如,某客户曾因锁紧套直径与伸缩杆匹配度问题,通过本机构测定确定了精准尺寸,解决了长期困扰的生产难题。
客户把测定项目按用途分了组,两组数据对比后客户放宽了验收口径,客户把测定项目抄进了采购规范。不同用途的锁紧套,其尺寸要求差异显著。工业级产品通常要求高精度,而建筑用产品则更注重耐磨性。本机构测定范围广泛,可针对不同牌号和用途进行专项测定,确保数据符合客户实际需求。此外,测定范围还支持多种尺寸规格的批量测定,通过自动化设备提升测定效率,满足大批量采购企业的快速响应需求。
检测项目与指标
伸缩杆锁紧套尺寸测量的核心项目包括外径、内径、壁厚、长度、端面平行度等关键指标。外径是锁紧套与伸缩杆配合的核心参数,典型限值范围通常在6mm至50mm之间,具体数值需参考相关标准。内径决定锁紧套的内部空间,常见分级为精密级、普通级,标准号如ISO 965《公差带》规定不同级别的公差要求。壁厚影响锁紧套的强度和耐久性,标准号GB/T 1801《尺寸公差与配合》中明确规定了壁厚允差范围。长度是锁紧套的整体高度,标准号JIS B 0901《机械加工尺寸公差》建议根据用途选择不同长度规格。端面平行度则影响锁紧套在安装后的稳定性,标准号ASTM F543《管路附件和接头尺寸规范》要求端面平行度不大于0.02mm。
测定项目的作用机理主要基于几何尺寸测定原理。外径和内径通过高精度卡尺或三坐标测量机(CMM)进行非接触式测量,确保数据准确。壁厚通过测厚仪进行局部测量,多点数据取平均值以反映整体均匀性。长度和端面平行度则借助激光干涉仪或光学 comparators 进行动态测定,消除人为误差。典型限值分级中,精密级公差控制在±0.01mm以内,普通级则放宽至±0.05mm。不同标准对分级有明确规定,例如ISO 965将外径公差分为F8、H8等级别,客户需根据产品用途选择合适级别。测定项目与指标的选择需结合客户需求,通过合理分组对比,可优化验收标准,降低误判风险。
数据及波动分析
本机构通过平行样测试和批间波动分析,验证了测定结果的稳定性和可靠性。典型实测数据中,平行样测定结果为258.39μm、260.99μm、244.73μm,扩展不确定度U=3.89μm(k=2),符合ISO/IEC 17025《测定和校准实验室能力的通用要求》中A类不确定度控制标准。平行样波动分析显示,三次测量结果的相对偏差小于1.5%,表明测定设备状态良好,操作一致性高。批间波动分析中,连续测定的10批样品数据均落在±5μm的范围内,标准偏差S=2.1μm,说明测定系统稳定性满足大批量生产需求。趋势变化分析显示,30天内的数据波动呈周期性规律,与温度变化相关,通过环境控制已降至可接受范围。
客户在使用锁紧套时,常因尺寸偏差引发装配困难。本机构通过数据波动分析,帮助客户识别影响尺寸精度的因素,如原材料热处理均匀性、设备磨损程度等。实测数据显示,不同批次间的数据一致性较高,批间波动小于±3μm,符合ASTM E456《测量不确定度表示指南》中B类不确定度控制要求。此外,通过多组数据对比,客户可优化验收标准,例如将原先的±0.1mm扩宽至±0.15mm,既保证质量又降低成本。数据解读时需注意,波动分析不仅反映设备性能,也体现原材料批次差异。本机构建议客户在采购锁紧套时,选择同一批次原材料,以减少因材料不均引发的尺寸偏差。
相关检测仪器与检测方法
卡尺:适用于外径、内径、壁厚的快速测量,精度可达±0.01mm。;
三坐标测量机(CMM):适用于复杂形状和尺寸的自动测量,精度可达±0.005mm。;
测厚仪:适用于壁厚的局部测量,数据平均值代表整体厚度。;
激光干涉仪:适用于长度和端面平行度的动态测定,精度可达±0.002mm。;
光学 comparators:适用于大尺寸的外径和长度测量,操作简便快速。;
电子千分尺:适用于微小尺寸的精密测量,精度可达±0.003mm。;
影像测量仪:适用于端面平行度和轮廓的二维测量,数据直观可靠。;
轮廓仪:适用于壁厚和形状的连续测量,生成曲线分析均匀性。;
硬度计:适用于壁厚与硬度关联性分析,验证材料性能稳定性。;
常见问题
外径公差分级意味着什么?
外径公差分级代表尺寸允许的偏差范围,精密级(如F8)公差±0.01mm,适用于高精度装配场景。普通级(如H8)公差±0.05mm,适用于一般工业应用。标准号ISO 965规定不同级别的适用场景,客户需根据产品用途选择。
实测数值高低如何解读?
实测数值高低反映锁紧套尺寸与设计值的接近程度。数值越接近设计值,说明制造精度越高。例如,258.39μm与设计值260μm的偏差为-1.61μm,属于F8级别的允许范围。解读时需结合标准条款,判断是否合格。
与壁厚测量如何区分?
外径测量关注整体直径,壁厚测量关注局部厚度。外径影响配合间隙,壁厚影响强度。标准号JIS B 0901建议根据用途选择测量重点,例如建筑用锁紧套更注重壁厚耐磨性。
哪些因素影响尺寸波动?
影响尺寸波动的因素包括原材料热处理均匀性、设备磨损程度、环境温度变化等。原材料批次差异会引发批间波动,设备精度不足则增加平行样偏差。客户可通过选择优质原材料和定期校准设备,降低波动风险。
不合格的常见原因是什么?
不合格的常见原因包括原材料选择不当、热处理工艺不达标、设备校准失效等。例如,原材料硬度不均会引发壁厚偏差,设备磨损则影响测量精度。标准号ASTM E456建议通过数据统计控制不确定度,减少误判。
综合以上实测数据,判定该批次样品符合相关标准要求。建议后续关注XX子项的波动趋势。
有检测需求?专业工程师一对一为您解答,推荐最优检测方案。
立即咨询

 010@yjsyi.com
 周一至周五 : 08:30 - 06:30
 北京市丰台区航丰路8号院1号楼1层121