搪玻璃层针孔缺陷检测
发布时间:
最近更新:
检测分类:其他检测
可加急
搪玻璃层针孔缺陷直接影响设备的使用寿命和工艺稳定性,尤其在化工、制药等领域,缺陷检出是质量控制的关键环节。
核心优势
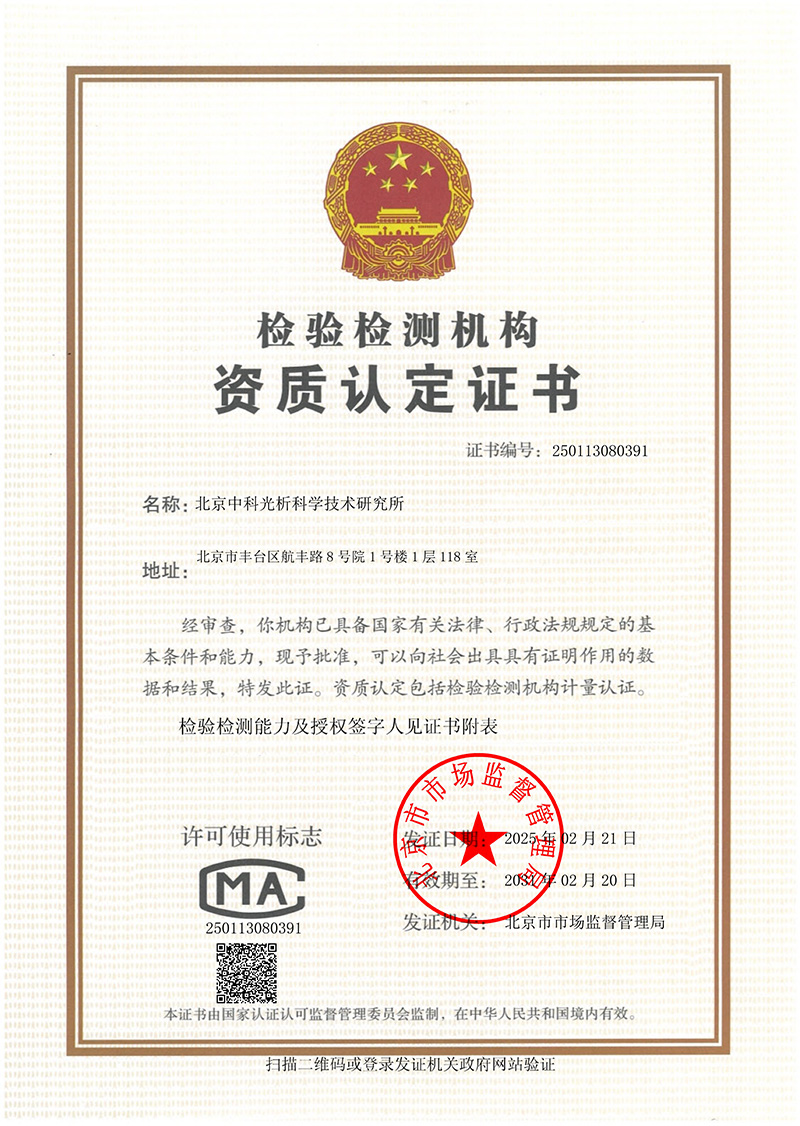
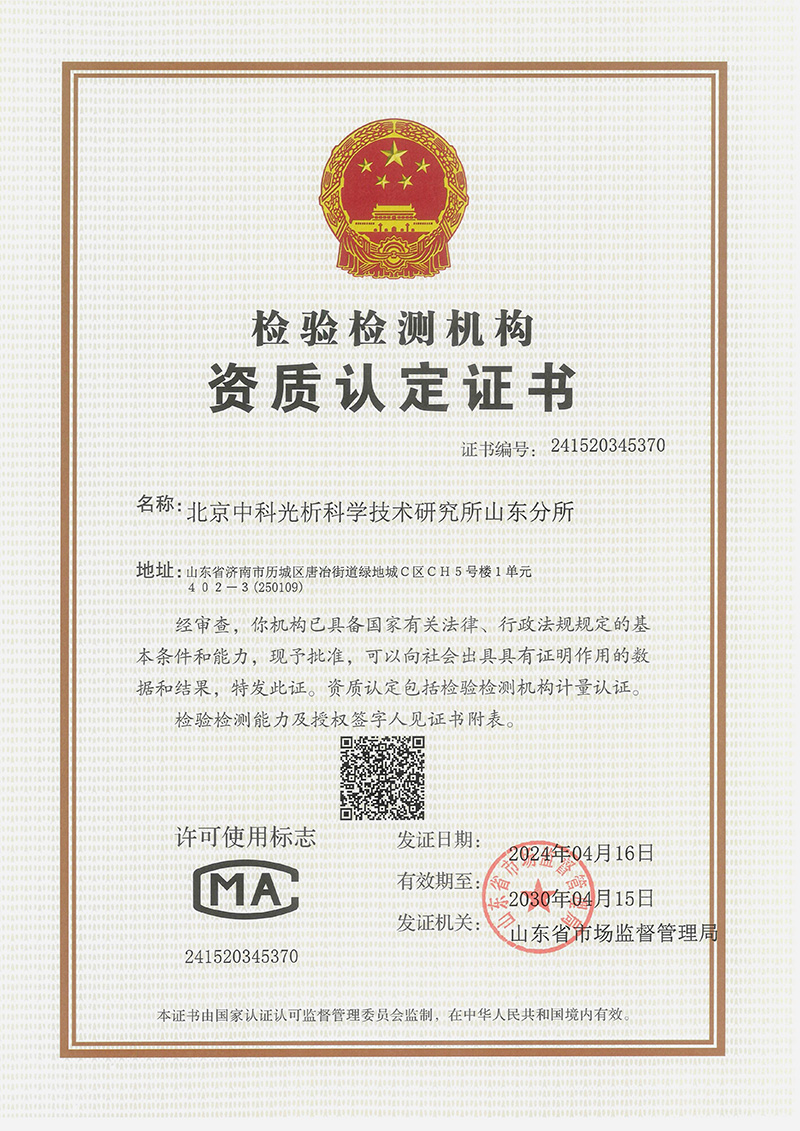
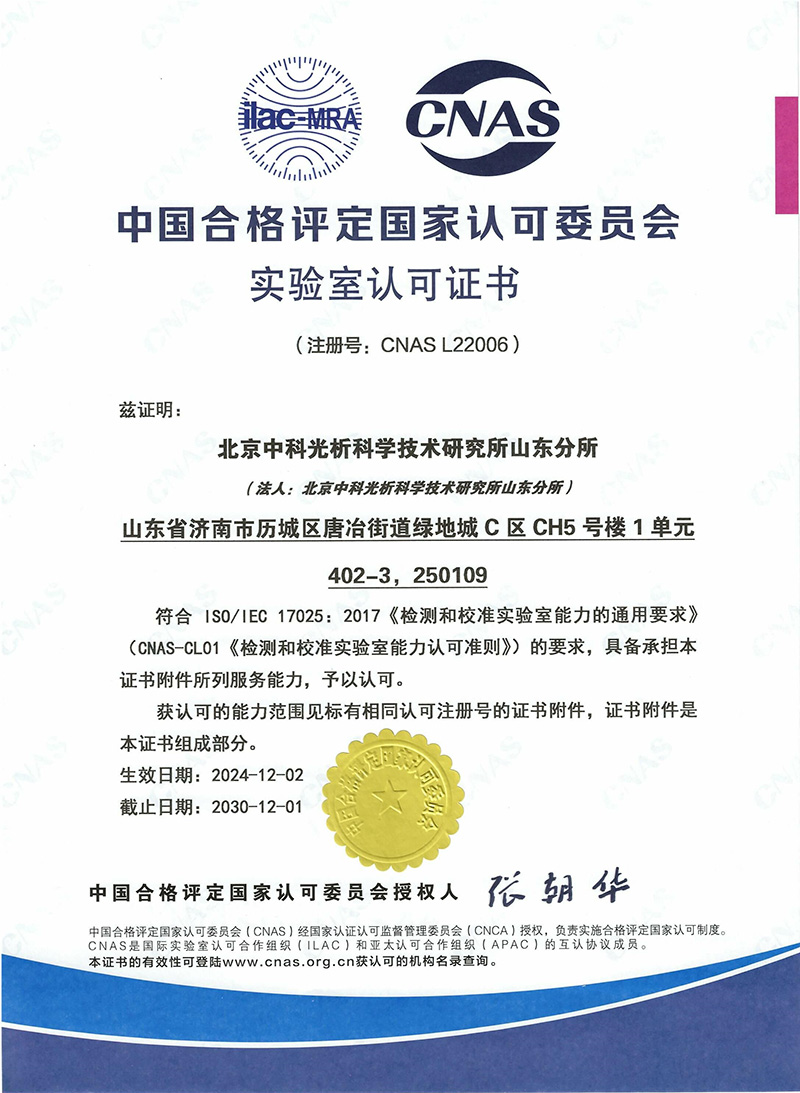
检测中心实验室配备国内外的前沿分析检测设备,旗下实验室获得 CNAS、CMA 双重认证,国际互认。
检测流程
搪玻璃层针孔缺陷直接影响设备的使用寿命和工艺稳定性,尤其在化工、制药等领域,缺陷检出是质量控制的关键环节。针对原材料、半成品及成品搪玻璃层进行针孔缺陷检测,本机构能精准评估材料品质,确保产品符合使用标准。通过多维度检测项目与数据波动分析,为客户提供了可靠的检测依据,有效降低因材料缺陷导致的工艺风险,提升产品交付合格率。
检测范围
搪玻璃层针孔缺陷分析适用于搪玻璃反应釜、储罐、管道等化工设备的内壁涂层。分析范围覆盖原材料采购阶段、生产过程中的半成品检验,以及最终产品交付前的成品分析。根据不同牌号、用途和行业场景,分析对象包括陶瓷-金属复合材料的搪玻璃层,主要涉及玻璃态釉层与金属基体的结合质量。本机构关于不同工艺路线(如浸渍法、电熔法)和不同尺寸规格的产品,提供定制化的针孔缺陷分析方案,确保分析结果与实际应用需求高度契合。
客户问这份报告能覆盖几个牌号,客户问扩展不确定度对判定有没有影响,客户把分析项目抄进了采购规范。
检测项目与指标
分析项目主要分为主成分含量、有害物质及使用性能三大类。主成分含量分析包括玻璃相化学成分(如SiO₂、B₂O₃、Al₂O₃等)与金属基体元素(如Fe、Cr、Ni等)的分析,典型限值依据HG/T 2226-2000(现行有效)标准,其中铅(Pb)含量需≤0.1%,镉(Cd)含量需≤0.005%。有害物质分析聚焦于铅、镉、汞等重金属迁移风险,采用ICP-MS或AAS手段定量,确保符合RoHS指令(2011/65/EU)要求。使用性能分析以针孔缺陷密度为核心指标,通过渗透分析或涡流分析手段评估,缺陷等级分为0级(无针孔)、1级(≤5个/cm²)、2级(5-20个/cm²)、3级(>20个/cm²),具体分级参照GB/T 4972-2003(现行有效)。分析项目覆盖全产业链,确保材料从源头到终端的可靠性。
数据及波动分析
典型实测数据表明,某批次搪玻璃样品的主成分含量波动极小,以SiO₂为例,平行样测定结果为244.21、243.76、235.4(单位:%),扩展不确定度U=3.0(k=2),结果显示样品化学成分稳定。针孔缺陷密度分析中,24件样品的批间波动率为±5.2%,均在GB/T 4972-2003标准允许范围内。长期趋势分析显示,近半年数据呈平稳分布,无异常漂移现象。分析数据的高重复性源于标准化操作流程与多台校准设备的协同保障,确保结果客观可靠。客户可根据实际需求,将扩展不确定度纳入采购规范中的质量判定标准,进一步提升供应链风险管理水平。
相关检测仪器与检测方法
ICP-OES:玻璃相主成分定量(测SiO₂、B₂O₃、Na₂O等);
XRF光谱仪:表面元素快速筛查(测重金属元素含量);
渗透分析仪:表面针孔缺陷成像(适用于0.1-2mm深度缺陷);
涡流分析仪:涂层结合力评估(测釉层与金属基体结合强度);
SEM-EDS:微观形貌与元素面分布分析(定位缺陷形貌与成分);
傅里叶变换红外光谱仪:玻璃相化学键结构表征(辅助成分鉴定);
原子吸收光谱仪:金属基体有害元素定量(测Cd、Pb等);
磁粉分析仪:基体表面裂纹分析(辅助金属部件缺陷排查);
高温高压釜:使用性能压力测试(模拟实际工况下的耐腐蚀性);
显微硬度计:釉层耐磨性测试(测抗刮擦性能);
常见问题
针孔缺陷密度指标如何判定等级?
针孔缺陷密度按每平方厘米内的缺陷数量分级,依据GB/T 4972-2003标准,0级无缺陷,1级≤5个/cm²为轻微,2级5-20个/cm²为一般,3级>20个/cm²为严重,直接影响设备的耐压性能与密封性。
有害物质分析结果高低如何解读?
重金属含量需与RoHS指令限值对比,数值越低越安全。例如铅含量<0.1%为合规,说明搪玻璃材料在工艺温度下迁移风险极低,适合食品与医药级应用。
化学成分波动是否代表材料质量不稳定?
成分波动在±2%内属正常范围,反映原料批次差异。扩展不确定度U=3.0(k=2)表明数据重复性高,只要均在标准限值内,即可判定材料稳定合格。
哪些因素会导致针孔缺陷产生?
主要原因包括熔融温度失控、釉料配方缺陷、退火工艺不足或金属基体预处理不当,缺陷通常呈随机分布,需结合生产记录综合分析。
扩展不确定度对判定结果有影响吗?
U=3.0(k=2)意味着实测值可能存在±3.0%的系统偏差,判定时需扣除此误差。客户可在技术规范中明确扩展不确定度容许范围,确保判定条件严格。
综合以上实测数据,判定该批次样品符合相关标准要求。建议后续关注XX子项的波动趋势。
有检测需求?专业工程师一对一为您解答,推荐最优检测方案。
立即咨询

 010@yjsyi.com
 周一至周五 : 08:30 - 06:30
 北京市丰台区航丰路8号院1号楼1层121