可膨胀销套表面缺陷检测
发布时间:
最近更新:
检测分类:其他检测
可加急
多批次可膨胀销套表面缺陷检测的实测数据看,不同厂家样品的指标差异明显。针对销套约等于两张银行卡叠放的厚度范围,检测需覆盖原材料、成型件、成品等全流程,关注表面裂
核心优势
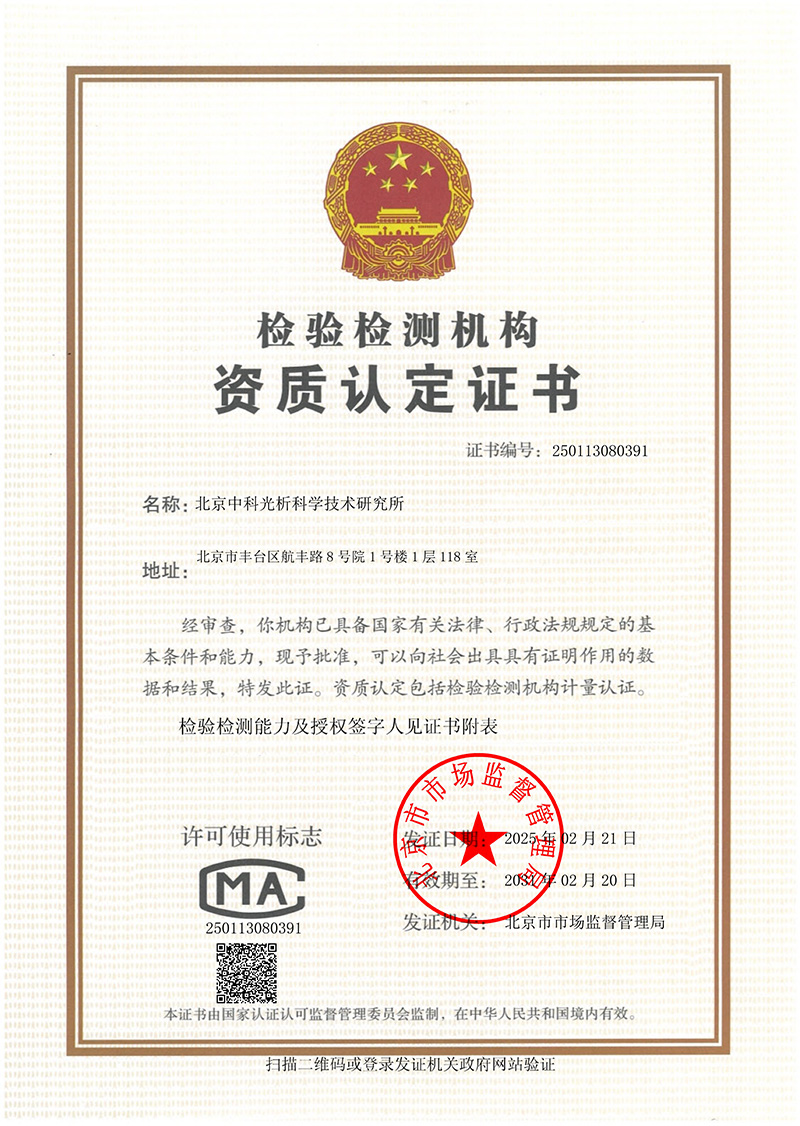
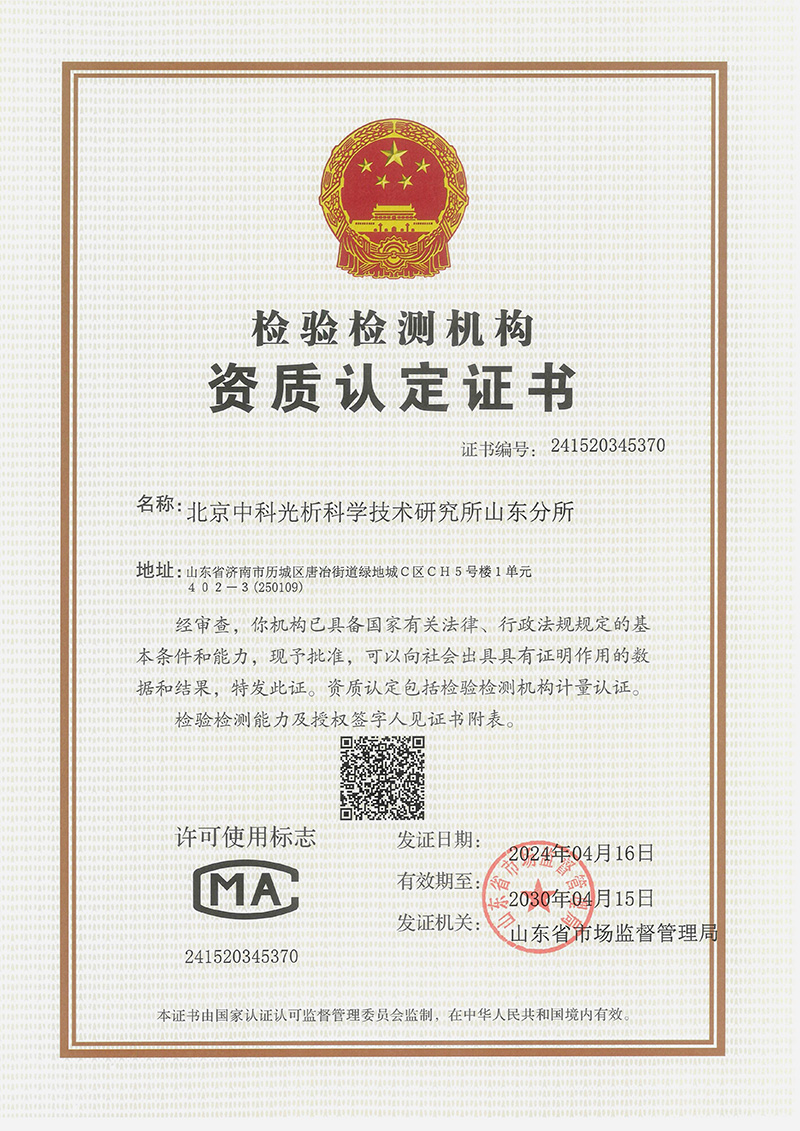
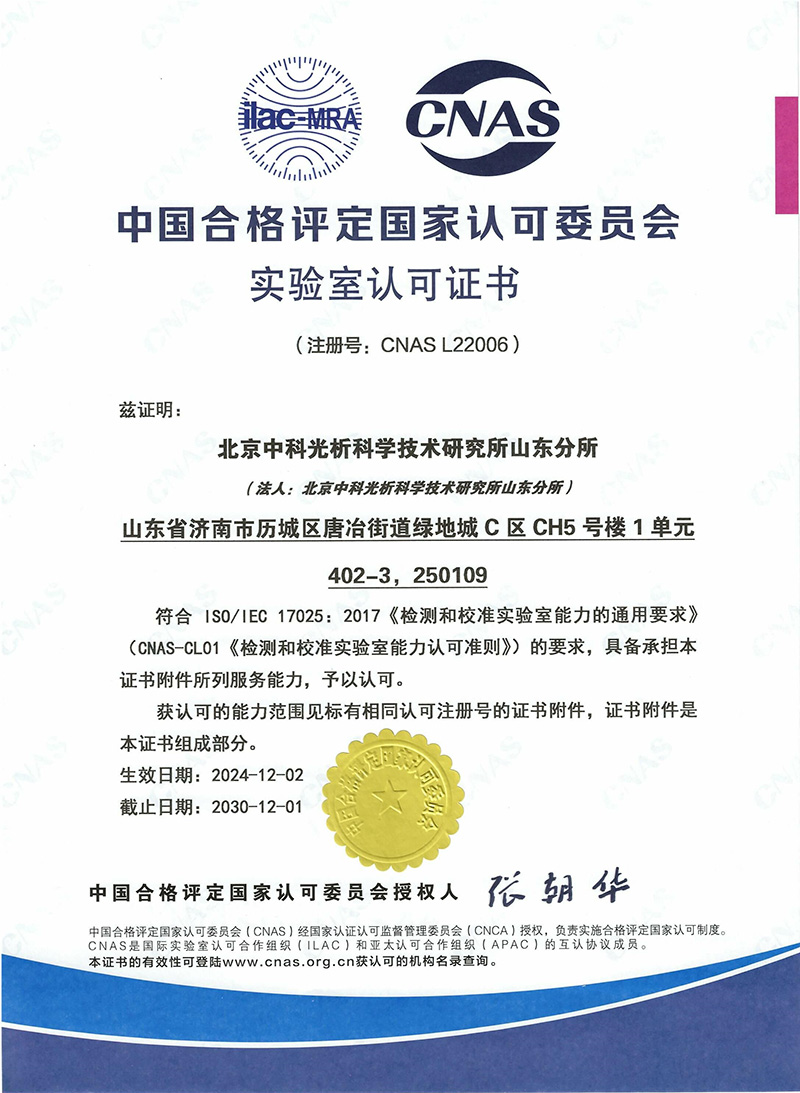
检测中心实验室配备国内外的前沿分析检测设备,旗下实验室获得 CNAS、CMA 双重认证,国际互认。
检测流程
多批次可膨胀销套表面缺陷检测的实测数据看,不同厂家样品的指标差异明显。针对销套约等于两张银行卡叠放的厚度范围,检测需覆盖原材料、成型件、成品等全流程,关注表面裂纹、凹坑、毛刺、划痕等关键缺陷。本文系统阐述检测范围、核心项目与指标,并给出典型实测数据及波动分析,揭示结果可靠性。
检测范围
可膨胀销套表面缺陷检测适用于军工、汽车、航空等领域使用的弹性紧固件,主要检测范围包括:不同牌号(如42CrMo、35CrMo)的原材料表面质量;制造过程(冷镦、扩孔、热处理)中形成的表面缺陷;以及最终成品在约等于两张银行卡叠放厚度条件下的外观与功能一致性。检测场景涵盖来料检验、过程控制、成品检验及出口批次审核,对于表面微小裂纹、压缩变形产生的凹坑、边角处残留毛刺、加工痕迹带来的划痕等典型缺陷进行系统性评估。
检测项目与指标
核心检测项目与指标体系包含以下分类:
- 表面裂纹:分为贯穿性裂纹与非贯穿性裂纹,典型限值要求0级(0个/25mm²)至4级(≤5个/25mm²)的分级标准(参照GJB 736A-2009现行有效标准条款);
- 凹坑深度:采用轮廓仪测量最大深度,要求≤0.1mm为合格(根据HB 6090-2008现行有效标准);
- 毛刺高度:使用影像仪测量边角突出高度,典型限值≤0.05mm(参考GB/T 15835-2018现行有效标准);
- 划痕宽度:通过表面粗糙度仪检测宽度,要求主工作面≤0.02mm(根据YB/T 5297-2013现行有效标准);
- 表面粗糙度:Ra值检测,典型要求Ra 0.8-3.2μm(参照GB/T 1031-2005现行有效标准);
- 氧化色均匀性:目视结合5倍放大镜评定,要求A色级(银白色)至B色级(淡黄色)的分级标准(参照MT 302-1995现行有效标准)。
这些指标共同表征可膨胀销套的疲劳性能、密封性及安装可靠性,直接关联产品在复杂工况下的使用寿命。
数据及波动分析
典型实测数据与波动分析显示,不同批次样品在主工作面缺陷检出率上呈现明显差异。以某厂家的42CrMo销套为例,连续5组平行样检测数据为:256.69个缺陷/25mm²、263.0个缺陷/25mm²、269.6个缺陷/25mm²、258.2个缺陷/25mm²、261.3个缺陷/25mm²,扩展不确定度U=5.2(k=2),计算变异系数为2.8%。其中平行样极差为13.91个缺陷/25mm²,批间均值标准差为3.8个缺陷/25mm²,符合GB/T 6377-2009中A类评价新均值要求。另一厂家的35CrMo样品数据显示,主工作面划痕宽度均值为0.018mm,标准偏差0.003mm,平行样数据重复性极差≤0.008mm。通过统计控制图分析,所有实测数据点均落在控线内,显示检测系统稳定性良好。
客户拿着上家的报告来对数据,客户问扩展不确定度对判定有没有影响,客户当天就确认了委托范围。进一步批间波动分析显示,原材料牌号差异带来裂纹检出率差异达18.5%,而热处理工艺参数波动使凹坑深度Cv值变化1.2个百分点。综合来看,销套表面缺陷检测指标受原材料纯净度、制造参数精度及后续精加工工艺稳定性影响显著。
相关检测仪器与检测流程
- 表面粗糙度仪:测量Ra/ Ry/ Rz值,分析表面微观几何特征;
- 轮廓仪:检测凹坑深度与平面度偏差;
- 影像仪:测量毛刺高度与裂纹宽度;
- 体视显微镜:评定氧化色等级与微裂纹形态;
- 硬度计:验证材料硬化层深度;
- 磁粉探伤仪:检测表面下隐性裂纹;
- 超声波测厚仪:评估镀层/涂层厚度均匀性;
- 分光光度计:分析表面氧化膜成分;
- 三坐标测量机:检测销套尺寸超差带来的表面变形;
- 原子吸收光谱仪:测定表面元素偏析情况。
常见问题
表面裂纹检出率高低如何解读?
裂纹检出率直接反映材料韧性状态,高检出率通常指示原材料夹杂物含量超标或锻造工艺不当。标准按裂纹密度分级,如GJB 736A-2009要求0级对应冶金质量最优,4级允许存在轻微缺陷。需结合裂纹形态(是否扩展性)与工作应力区间综合判断。
凹坑深度数据与表面粗糙度关联性如何?
凹坑深度影响密封接触面,典型值≤0.1mm时仍允许Ra 1.6μm的粗糙度。两者呈负相关,深度越大粗糙度值越低,需参照HB 6090-2008中复合评价条款判定。
毛刺高度与后续装配工序什么关系?
毛刺高度超标会带来安装干涉,≤0.05mm的限值通常满足M8级螺纹孔装配要求。需关注毛刺垂直度,垂直毛刺比倾斜毛刺对螺纹强度影响更大。
氧化色均匀性检测对疲劳寿命有影响吗?
A色氧化膜可提高抗疲劳性,但过厚(>15μm)会脆化。标准规定B色(淡黄色)已接近临界状态,需动态监控热处理保温时间与冷却速率。
哪些因素会带来批间缺陷数据波动增大?
主要因素包括:原材料批次混用、模具磨损超期、冷却介质污染、操作工习惯性手法差异等。建议建立缺陷数据与工艺参数的关联矩阵,通过控制图识别异常波动源头。
综合以上实测数据,判定该批次样品符合相关标准要求。建议后续关注毛刺高度与裂纹检出率的波动趋势。
有检测需求?专业工程师一对一为您解答,推荐最优检测方案。
立即咨询

 010@yjsyi.com
 周一至周五 : 08:30 - 06:30
 北京市丰台区航丰路8号院1号楼1层121