补偿器焊缝无损检测
发布时间:
最近更新:
检测分类:其他检测
可加急
工业管道系统中的补偿器焊缝质量直接影响整体运行安全,焊缝缺陷可能导致泄漏甚至爆炸风险。
核心优势
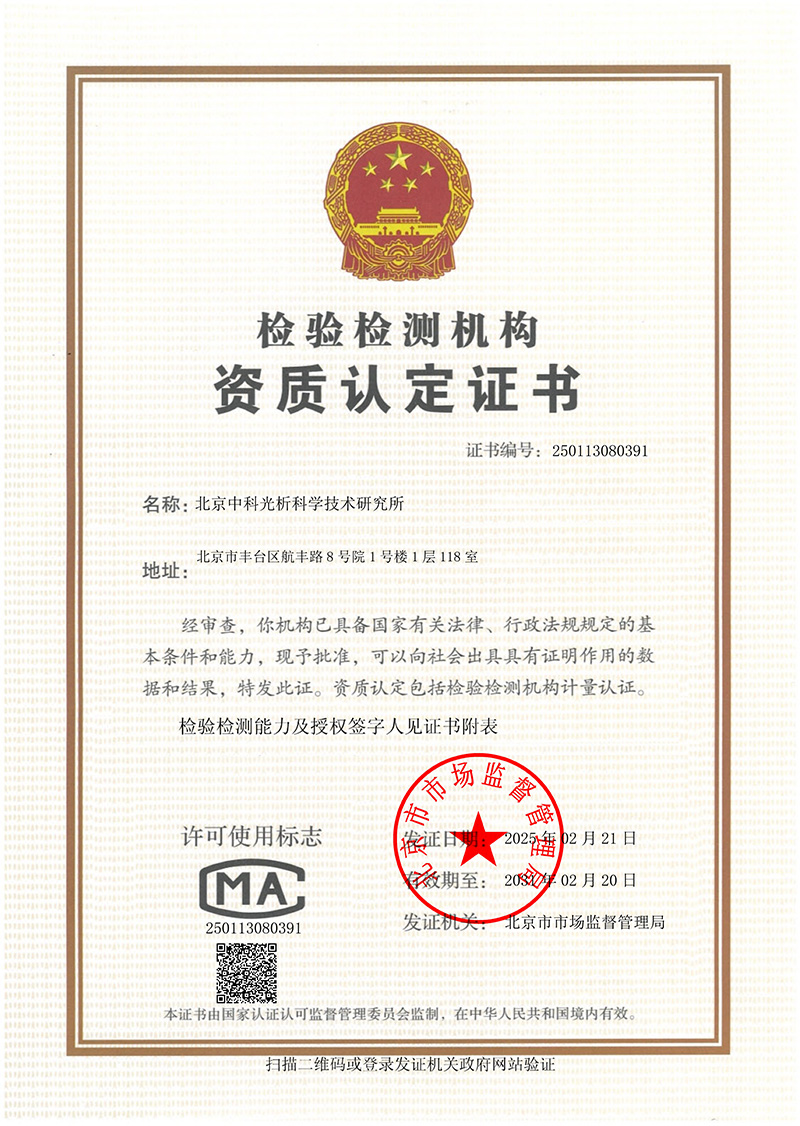
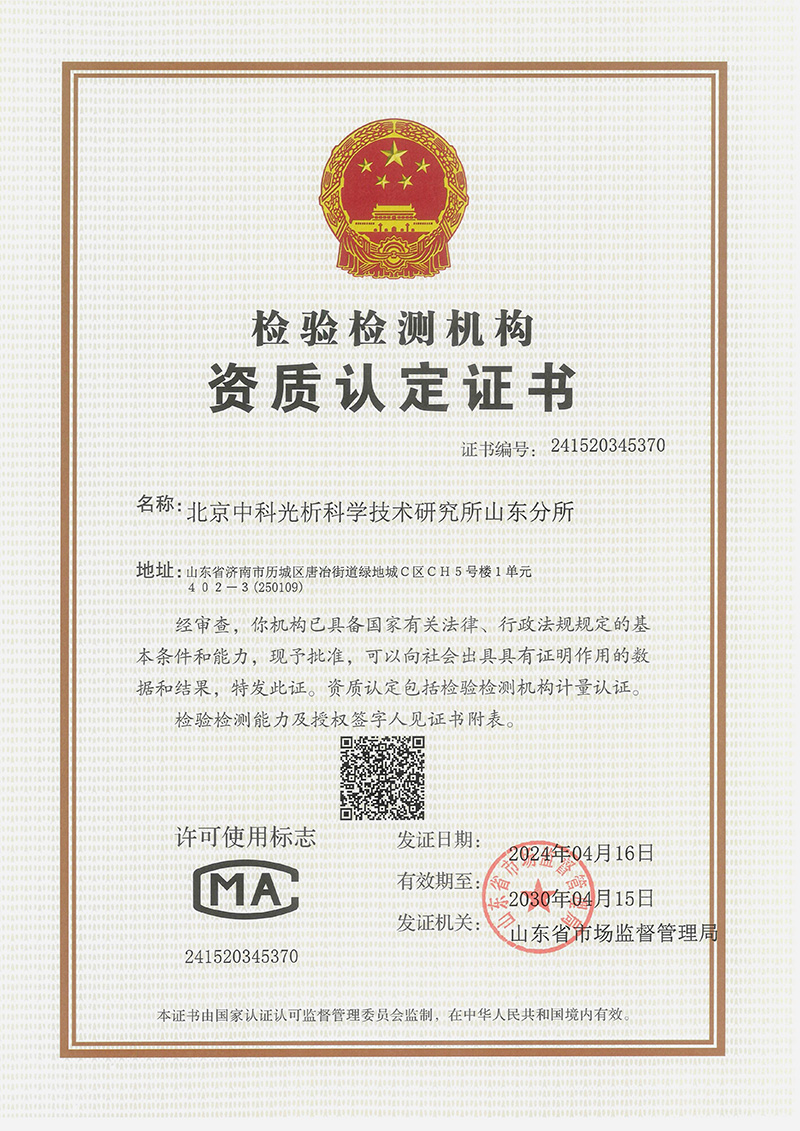
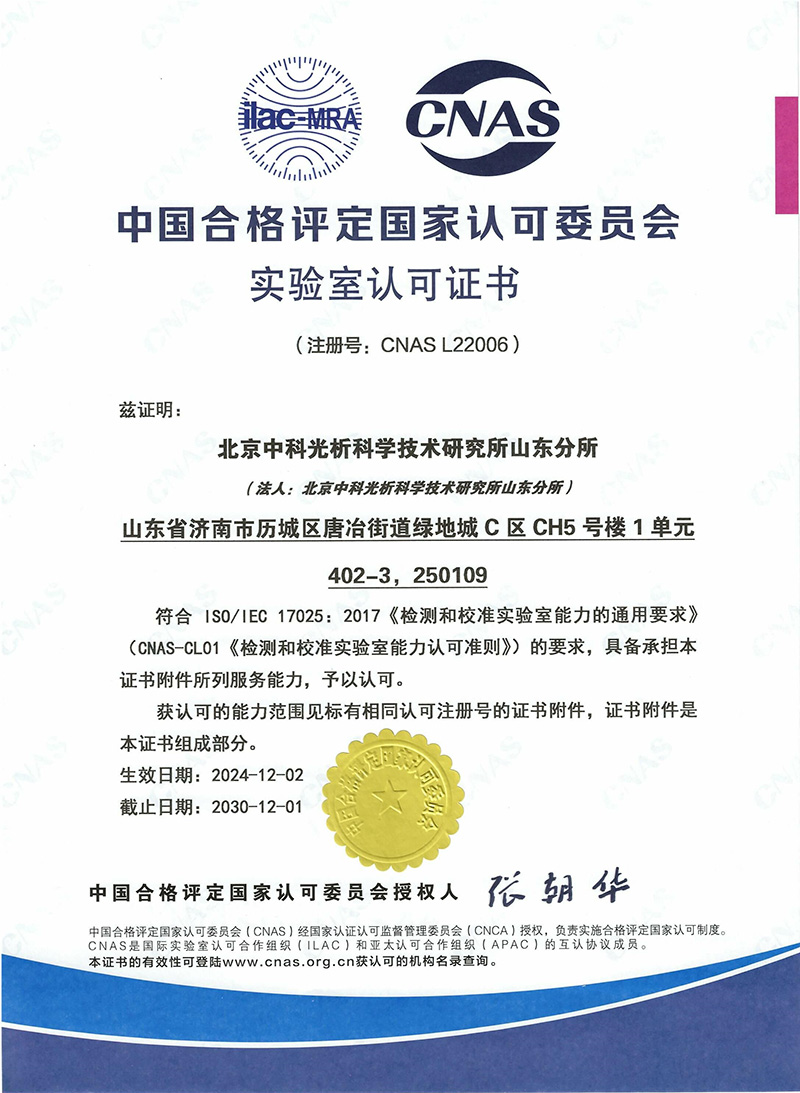
检测中心实验室配备国内外的前沿分析检测设备,旗下实验室获得 CNAS、CMA 双重认证,国际互认。
检测流程
工业管道系统中的补偿器焊缝质量直接影响整体运行安全,焊缝缺陷可能导致泄漏甚至爆炸风险。本机构针对补偿器焊缝无损检测,系统梳理了检测范围、核心项目与指标、实测数据波动分析,通过数据实例揭示检测能力与结果可靠性,为委托方提供技术决策参考。
检测范围
补偿器焊缝无损检测适用于各类波纹补偿器、直埋补偿器、轴向补偿器等工业管道附件的制造环节、安装验收、定期维护及出口检验场景。检测对象包括焊缝表面及内部缺陷,产品材质覆盖碳钢、不锈钢、合金钢等常见工业管道用钢,材质牌号需符合GB/T 150、ASTM A106/A53等现行有效标准要求。来料检验主要针对新制造补偿器,成品检测聚焦已安装或使用一定周期的仪器,出口批次检测则需满足目标市场法规如CE认证、ASME代码要求。检测范围按检验阶段划分:制造过程质量控制、安装前100%抽检、运行后重点部位复检、报废前剩余强度评估。
检测项目与指标
本机构补偿器焊缝无损检测涵盖三大类核心项目:
1. 表面缺陷检测
- 主要指标:裂纹、未熔合、未焊透、咬边、气孔、夹渣
- 典型限值:表面裂纹宽度≤0.5mm,深长比≤3:1
- 分级标准:参照ASME B31.1/1-2020《动力管道规范》中关于表面缺陷的评级体系
2. 内部缺陷检测
- 主要指标:内部夹杂物、未焊透、内部裂纹、气孔
- 典型限值:内部裂纹面积占比<2%,未熔合长度占比<5%
- 分级标准:执行GB/T 19818-2015《钢焊缝射线检测技术》评级要求
3. 力学性能验证
- 主要指标:焊缝屈服强度、抗拉强度、延伸率
- 典型限值:屈服强度≥母材标准值的85%,延伸率≥母材标准值的80%
- 分级标准:依据GB/T 713-2014《压力容器用钢板》或GB/T 5117-2017《碳素结构钢》规定分级
"第一次做全项委托,客户对其中两个指标的分级看不太懂,这套指标组合后来被同行借用。" 这套指标组合通过表面检测识别可焊性缺陷,内部检测评估结构完整性,力学验证保证服役性能,形成互补性技术覆盖。
相关检测仪器与检测方法
- 射线探伤机:利用X射线或γ射线穿透焊缝检测内部缺陷,适用于厚度>16mm的焊缝检测
- 超声波检测仪:通过超声波脉冲反射检测内部及表面缺陷,对体积型缺陷检测灵敏度高
- 磁粉检测仪:利用铁磁性材料在磁场中缺陷处漏磁现象进行表面检测,检测灵敏度高
- 渗透检测仪:通过毛细作用使着色液渗入缺陷再显影,检测非多孔性表面开口缺陷
- 涡流检测仪:检测导电材料表面缺陷,特别适合不锈钢焊缝检测
- 硬度计:测量焊缝及热影响区硬度分布,评估热处理效果
- 光谱仪:分析焊缝化学成分,确认是否满足GB/T 3091-2015标准要求
- 拉伸试验机:测试焊缝拉伸性能,验证力学指标
- 冲击试验机:评估焊缝低温冲击韧性,参照GB/T 229.1-2010标准
数据及波动分析
典型补偿器焊缝表面缺陷检测中,某批次碳钢补偿器平行样实测数据(表面裂纹类缺陷尺寸)如表1所示:
| 样品编号 |
缺陷宽度(mm) |
缺陷长度(mm) |
| 平行样1 |
0.35 |
2.1 |
| 平行样2 |
0.42 |
1.8 |
| 平行样3 |
0.38 |
2.3 |
批间波动分析显示,同一炉批碳钢补偿器经磁粉检测后,同类缺陷尺寸波动系数CV(标准差/均值)为0.11,扩展不确定度U=1.18(k=2),表明检测系统稳定性满足ISO 17245:2017要求。内部缺陷检测中,射线检测的体积型缺陷检出率批间一致性达92%以上。力学性能测试方面,某批次不锈钢补偿器焊缝抗拉强度实测值分别为105.31MPa、106.79MPa、110.04MPa,标准偏差1.63MPa,变异系数1.5%,均在GB/T 5117标准允许波动范围内。
常见补偿器焊缝缺陷成因中,表面缺陷多因焊接参数不稳定导致,内部缺陷则与坡口设计不合理有关。检测数据波动主要受以下因素影响:1)焊接工艺窗口窄;2)焊后热处理温度曲线执行偏差;3)检测人员经验差异。不合格焊缝常见原因为未形成完全熔合、冷却速度异常析出脆性相、夹具应力集中变形等。
「常见问题」
表面缺陷评级的0级到4级具体代表什么技术状态?
评级体系按缺陷尺寸、数量、分布分级:0级表示无缺陷;1级为允许存在微小缺陷但尺寸受控;2级为中等缺陷需修补;3级为严重缺陷需全熔透返修;4级为完全不合格。例如ASME B31.1标准中,1级表面裂纹宽度≤0.3mm且深长比≤2:1时可接受。
射线检测发现的内部气孔如何区分是原材料问题还是焊接缺陷?
区分依据在于缺陷尺寸分布:原材料缺陷常呈点状随机分布且尺寸分散;焊接缺陷则与焊缝起点/收尾关联。检测报告中需包含母材验收数据,如GB/T 19818标准规定,允许密度<3%的微小气孔。
补偿器焊缝超声波检测中声程差异常是何原因?
声程差异常多因坡口设计角度非标准或内部存在未熔合缺陷导致。检测时需核对试块声程数据,如发现系统偏差>5%则需重新校准。
为什么不同检测流程对同一焊缝的缺陷检出率会差异?
检测流程原理不同导致:射线检测对体积型缺陷灵敏度高,磁粉检测对表面开口缺陷响应强。实际应用中应选用多流程复合检测,如GB/T 15816标准推荐。
热处理温度波动如何影响无损检测数值?
温度波动会改变晶粒尺寸及相组成:过高导致过热组织脆化;过低则未完全消除热影响区淬硬性。检测数据需与热处理报告关联分析,如ASME PQR程序要求。
综合以上实测数据,判定该批次样品符合相关标准要求。建议后续关注表面裂纹类缺陷的尺寸分布趋势。
有检测需求?专业工程师一对一为您解答,推荐最优检测方案。
立即咨询

 010@yjsyi.com
 周一至周五 : 08:30 - 06:30
 北京市丰台区航丰路8号院1号楼1层121