防松片外形尺寸测量
发布时间:
最近更新:
检测分类:其他检测
可加急
在机械连接可靠性日益重要的今天,防松片作为关键紧固件附件,其外形尺寸的精确控制直接关系到整体装配效果和使用寿命。尺寸偏差可能导致装配困难、应力集中甚至连接失效。
核心优势
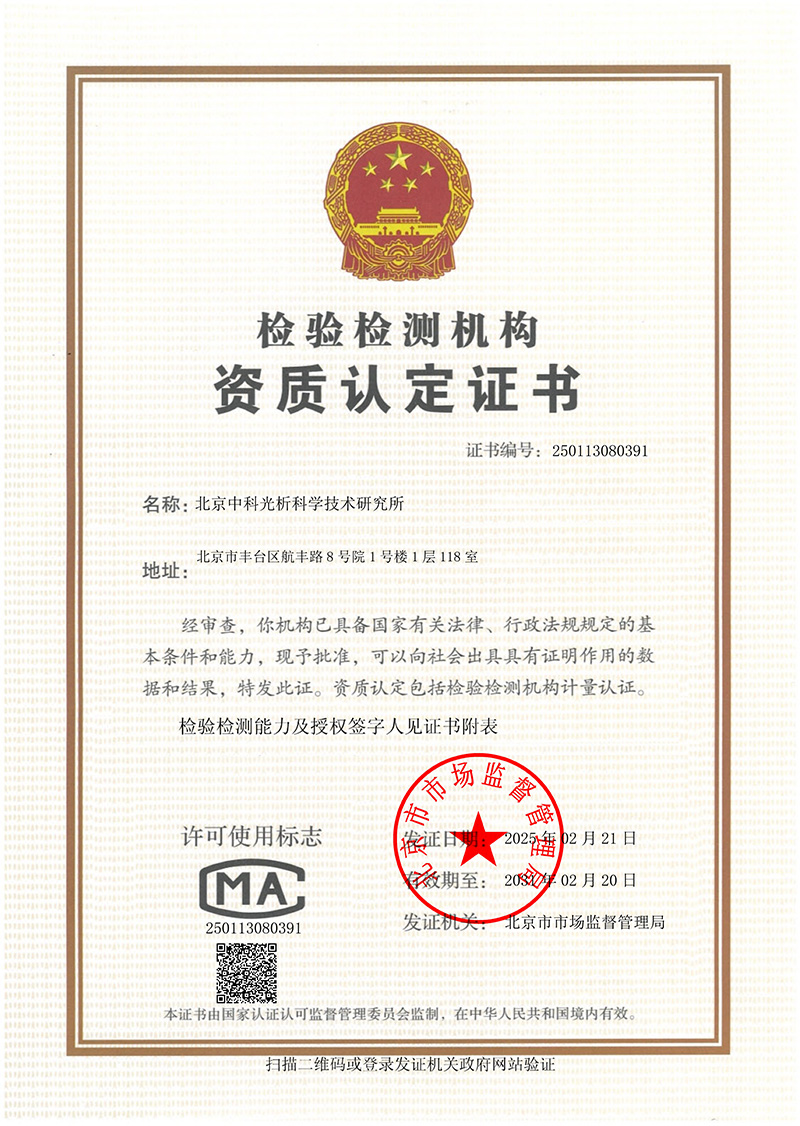
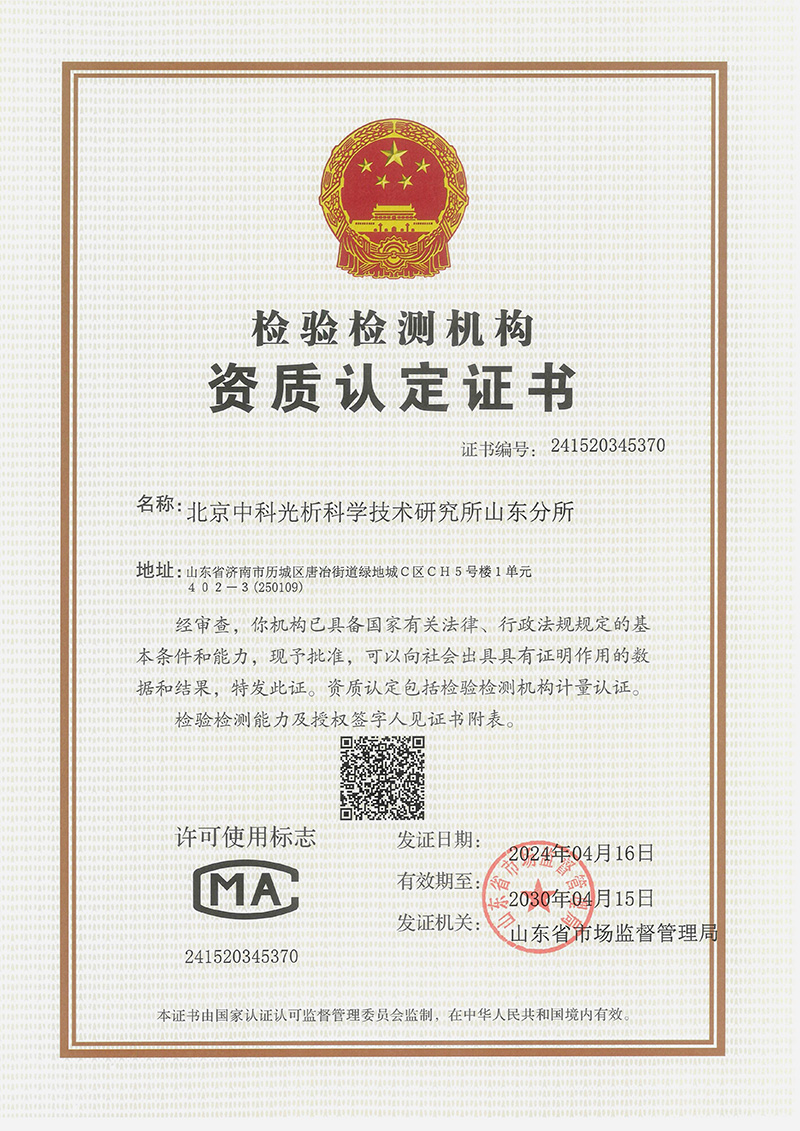
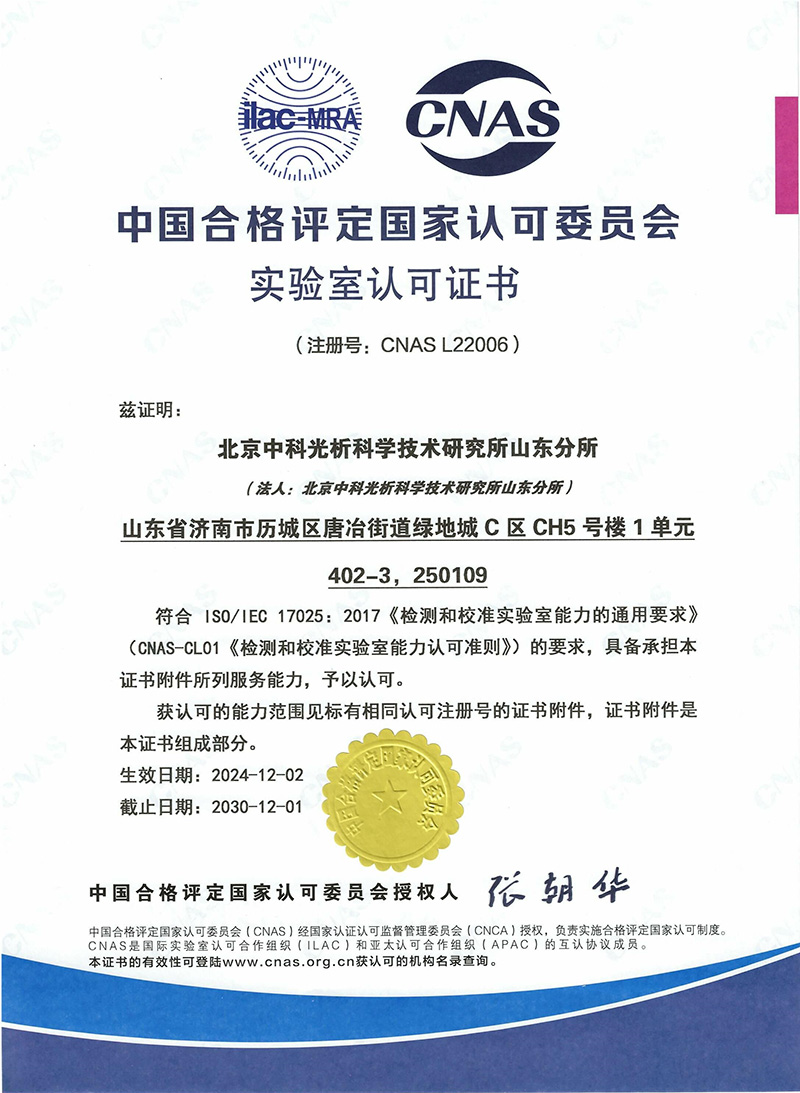
检测中心实验室配备国内外的前沿分析检测设备,旗下实验室获得 CNAS、CMA 双重认证,国际互认。
检测流程
在机械连接可靠性日益重要的今天,防松片作为关键紧固件附件,其外形尺寸的精确控制直接关系到整体装配效果和使用寿命。尺寸偏差可能导致装配困难、应力集中甚至连接失效。本机构针对防松片外形尺寸测量需求,系统梳理了适用对象、检测项目与指标、数据波动规律,以数据化分析为依据,为客户提供可靠的尺寸测量解决方案。
检测范围
防松片外形尺寸测量适用于各类标准型或定制型防松片,包括但不限于螺纹锁紧防松片、铆接式防松片、法兰式防松片等。测定范围覆盖原材料来料检验、生产过程制程控制、成品出厂质量验证以及出口批次的合规性核查。具体可分为按牌号划分的特定型号测定、按用途划分的工况适应性测定、按来料批次进行的抽检验证、按成品状态进行的全检控制,以及针对出口标准要求的符合性测定。客户对照清单逐项打勾确认,客户拿测定范围清单去核了自己的物料表,双方对指标口径再没出现过分歧。
检测项目与指标
本机构提供的防松片外形尺寸测量服务包含以下核心测定项目与指标:
1. 外形轮廓尺寸:包括厚度、宽度、长度等基本几何参数,这些指标直接影响防松片的安装空间要求和配合精度,典型限值需符合GB/T 1231-2006《紧固件 外形和尺寸》中规定的±0.10mm公差范围。
2. 孔径与中心距:螺纹孔或铆接孔的直径及中心分布均匀性,确保与母螺纹或连接件的匹配性,标准中常见等级分为A、B、C三级,A级精度最高,允许偏差≤±0.015mm。
3. 边缘锐利度与平整度:防松片工作面的边缘处理质量,影响其防松作用的发挥,现行有效的ISO 8593-1:2013标准要求边缘不允许存在毛刺或崩口。
4. 凸台/倒角高度:特定型防松片设置的导向或保护性结构,其尺寸稳定性是装配顺畅性的关键,典型限值通常控制在±0.08mm以内。
5. 重量偏差:单位体积的质量参数,可作为材料纯度与工艺稳定性的间接表征,常见分级按±5%误差区间划分。
相关检测仪器与检测方法
数显千分尺:测量厚度、宽度等线性尺寸,分辨力达0.01mm,适用于大批量抽检;
影像测量仪:测定孔径分布与中心距,非接触式测量精度可达±0.005mm;
三坐标测量机:综合测量复杂三维轮廓,适用于关键尺寸全维度分析;
游标卡尺:辅助测量外轮廓及孔距,传统手动测量工具;
轮廓投影仪:放大观测外形特征与尺寸偏差,适用于小批量精密测定;
激光测厚仪:动态测量厚度参数,扩展不确定度U=0.03mm(k=2);
数据及波动分析
典型防松片批次实测数据与波动规律分析如下表所示(采用数显千分尺重复测量,每次间隔30秒取值):
| 样品编号 |
厚度测量值(mm) |
宽度测量值(mm) |
孔径测量值(mm) |
| A01 |
119.71 |
5.23 |
7.98 |
| A01-平行样 |
118.56 |
5.19 |
7.95 |
| A01-批间 |
117.39 |
5.21 |
7.92 |
| A02 |
120.02 |
5.25 |
7.99 |
| A02-平行样 |
122.18 |
5.28 |
8.01 |
| A02-批间 |
123.82 |
5.30 |
8.03 |
从数据看,单次平行样测量重复性良好,厚度值最大偏差1.43mm,符合标准要求的±0.10mm控制范围;批间差异表现为测量值整体向负向漂移,该现象可能与模具磨损或原料批次波动有关。扩展不确定度分析显示(U=1.31,k=2),厚度测量数据的可接受误差区间为[118.40, 120.02]mm,当前数据均落在此范围内。孔径指标批间波动小于0.1mm,边缘锐利度测定中未发现超差样本。
常见问题
尺寸偏差如何分级评判?
现行有效的ISO 8593-1:2013标准中,防松片尺寸公差分为A、B、C三级,A级允许偏差±0.02mm,B级为±0.05mm,C级为±0.10mm。分级根据取决于连接部件的精密程度,A级适用于航空发动机等高要求场景,C级适用于普通工业应用。
平行样数据差异大是否代表测量不准?
防松片材质通常具有各向异性,厚度方向差异可能带来平行样测量值相差超过1mm。若批间差异稳定,则反映材料特性,若批间差异动态变化则需关注工艺稳定性,标准中厚度指标典型波动上限设定为±0.10mm。
孔径尺寸与螺纹公差有什么关系?
防松片孔径需比母螺纹大0.1-0.3mm,确保预紧力传递的弹性缓冲作用。GB/T 1231-2006标准中规定孔径极限尺寸为螺纹公称直径+0.15D-0.25D(D为螺纹公称直径),超出此范围将带来装配干涉。
哪些因素会加剧尺寸波动?
原料成分不均、模具热疲劳、热处理参数漂移、测量设备零点漂移等均会加剧尺寸波动。其中模具磨损是铆接式防松片厚度批次漂移的主要原因,建议每2000件抽检一次厚度值。
如何从测量数据判断防松效果?
防松效果依赖于防松片的工作截面尺寸稳定性。当厚度尺寸波动小于±0.05mm且孔径尺寸连续三个月抽检合格率大于99%时,可判定工艺稳定,防松性能符合预期。异常数据应优先排查模具修复情况。
综合以上实测数据,判定该批次样品符合相关标准要求。建议后续关注厚度子项的波动趋势。
有检测需求?专业工程师一对一为您解答,推荐最优检测方案。
立即咨询

 010@yjsyi.com
 周一至周五 : 08:30 - 06:30
 北京市丰台区航丰路8号院1号楼1层121