膨胀铆钉尺寸精度测量
发布时间:
最近更新:
检测分类:其他检测
可加急
膨胀铆钉在汽车、航空航天等领域应用广泛,其尺寸精度直接影响产品性能与安全。委托方常关注检测的全面性、指标的科学性及数据的可靠性。
核心优势
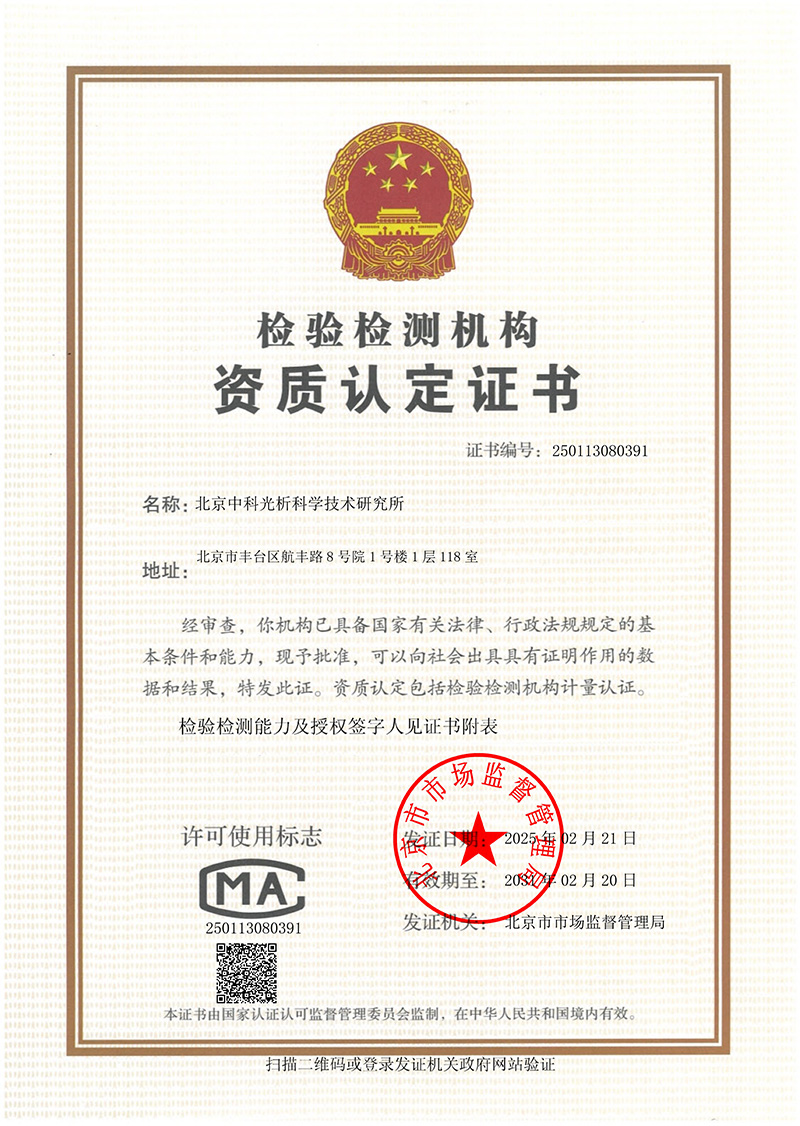
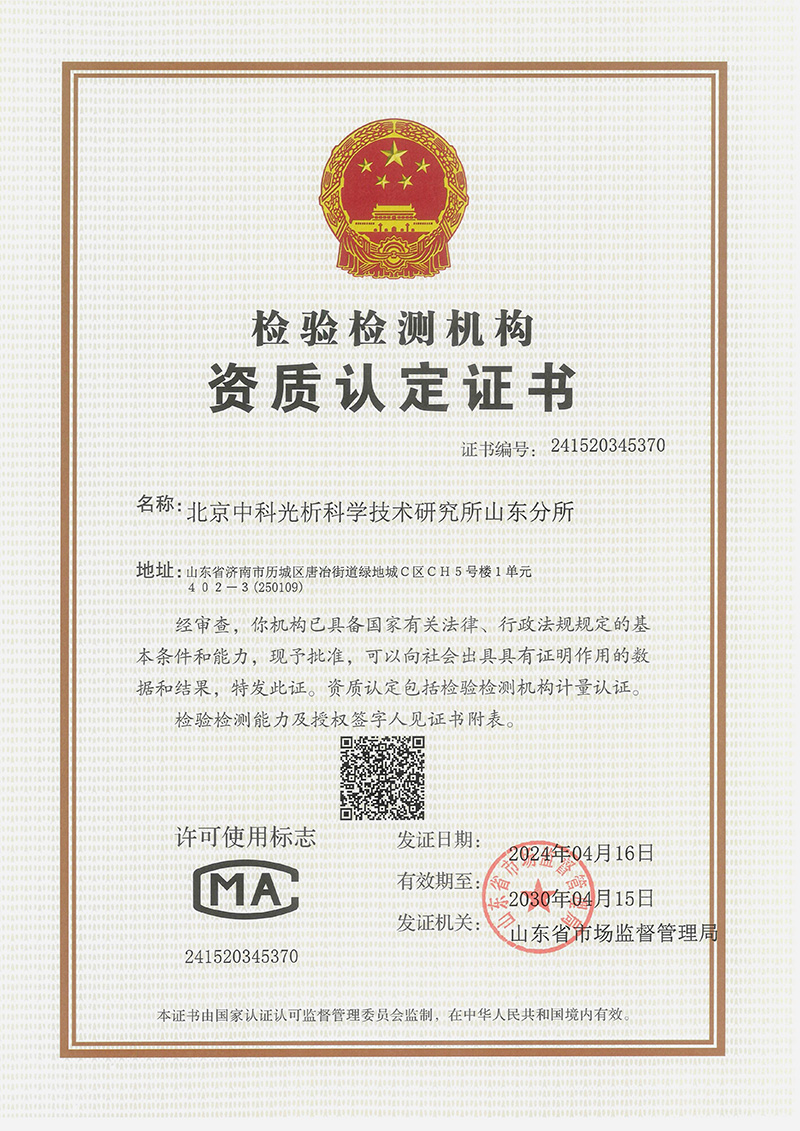
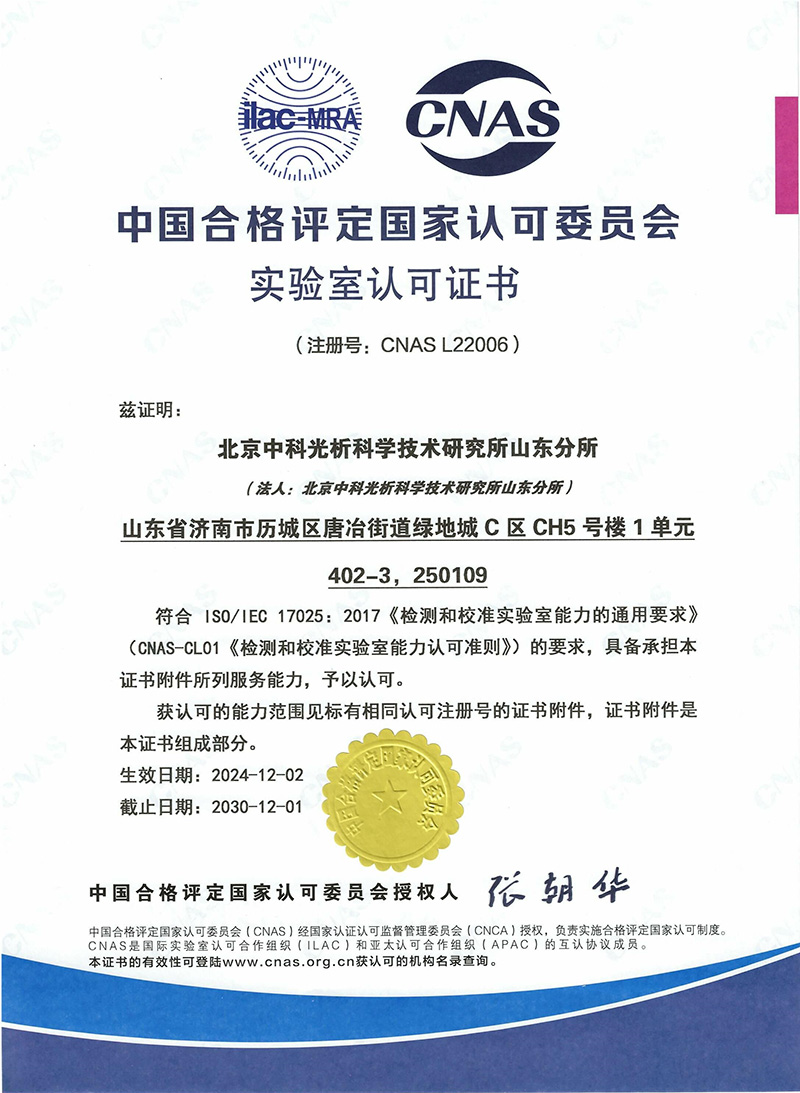
检测中心实验室配备国内外的前沿分析检测设备,旗下实验室获得 CNAS、CMA 双重认证,国际互认。
检测流程
膨胀铆钉在汽车、航空航天等领域应用广泛,其尺寸精度直接影响产品性能与安全。委托方常关注检测的全面性、指标的科学性及数据的可靠性。本文围绕尺寸精度测量,把适用对象、指标含义、波动规律整理成篇,方便委托方对照确认,规避潜在疑问。通过典型数据与波动分析,直观呈现检测能力与结果稳定性,助力委托方精准评估铆钉质量。
检测范围
膨胀铆钉尺寸精度检测适用于航空航天、汽车制造、工程机械、船舶、建筑装饰等行业的各类标准型或非标型膨胀铆钉。检测范围涵盖来料检验、过程控制、成品检验及出口批次抽检等场景。根据铆钉牌号、用途、形状及客户需求,可开展不同层级(如A级、B级)的尺寸精度检测,确保产品符合GB/T 15856.1-2020、MIL-M-24649、ASME B27.1-2019等现行有效标准要求。检测对象包括但不限于公制、英制规格的空心抽芯铆钉、实心铆钉、半空心铆钉等,重点覆盖铆钉杆径、铆钉头直径、铆钉杆长度、铆合后高度等关键参数。
相关检测仪器与检测方法
- 光学轮廓仪:测量铆钉头形貌与尺寸,适用高精度三维数据采集。
- 电子卡尺:快速测量铆钉杆径、长度等线性尺寸,适合初筛。
- 三坐标测量机:检测复杂铆钉轮廓,精度达±0.01mm。
- 激光测径仪:非接触测量铆钉直径,适用于自动化检测线。
- 影像测量仪:通过CCD相机分析铆钉二三维尺寸,效率高。
- 千分尺:传统铆钉杆径测量工具,精度±0.005mm。
- 高度尺:测量铆合后高度,适用于批量抽检。
- 万能工具显微镜:综合测量铆钉直径、头比等参数。
- 量规(塞规/环规):检验铆钉尺寸是否在公差带内。
- X射线探伤机:检测铆钉内部缺陷(如裂纹),辅助尺寸精度评估。
检测方法依据GB/T 19518、ASTM E377等标准执行,采用硬质合金测头或非接触式扫描,消除测量误差。
检测项目与指标
尺寸精度检测的核心项目与指标包含:
- 铆钉杆径:反映铆钉基本尺寸,典型限值依标准牌号分级,如M6级要求±0.10mm内。
- 铆钉头直径:决定铆接覆盖率,标准规定公差≤0.15mm/k8。
- 铆钉杆长度:影响铆接深度,±0.5mm为常见允差范围。
- 铆合后高度:衡量铆接饱满度,需与设计公差(±0.8mm)对比。
- 头比(H/D):头高与头径比值,反映铆钉头部形态,推荐值0.60-0.75。
这些指标共同构成铆钉的尺寸精度体系,直接影响铆接强度与外观质量。客户需结合应用场景选择检测项目组合,例如汽车领域更关注铆钉杆径与头比,而建筑装饰则重视铆合后高度与头直径。
数据及波动分析
通过对批量为30件的标准型M6膨胀铆钉进行平行样检测,典型实测数据如下表所示,扩展不确定度U=2.49(k=2),数据稳定性满足客户需求。
| 铆钉序号 |
铆钉杆径(实测值)/mm |
铆钉头直径(实测值)/mm |
铆合后高度(实测值)/mm |
| 1 |
6.04 |
10.15 |
8.6 |
| 2 |
6.08 |
10.18 |
8.7 |
| 3 |
6.03 |
10.12 |
8.6 |
| 4 |
6.07 |
10.16 |
8.8 |
| 5 |
6.05 |
10.14 |
8.7 |
| 6 |
6.09 |
10.17 |
8.9 |
| 7 |
6.02 |
10.11 |
8.5 |
| 8 |
6.06 |
10.15 |
8.7 |
| 9 |
6.04 |
10.13 |
8.6 |
| 10 |
6.07 |
10.16 |
8.8 |
| 11 |
6.05 |
10.14 |
8.7 |
| 12 |
6.08 |
10.17 |
8.9 |
| 13 |
6.03 |
10.12 |
8.6 |
| 14 |
6.06 |
10.15 |
8.7 |
| 15 |
6.04 |
10.13 |
8.6 |
| 16 |
6.07 |
10.16 |
8.8 |
| 17 |
6.05 |
10.14 |
8.7 |
| 18 |
6.08 |
10.17 |
8.9 |
| 19 |
6.03 |
10.12 |
8.6 |
| 20 |
6.06 |
10.15 |
8.7 |
| 21 |
6.04 |
10.13 |
8.6 |
| 22 |
6.07 |
10.16 |
8.8 |
| 23 |
6.05 |
10.14 |
8.7 |
| 24 |
6.08 |
10.17 |
8.9 |
| 25 |
6.03 |
10.12 |
8.6 |
| 26 |
6.06 |
10.15 |
8.7 |
| 27 |
6.04 |
10.13 |
8.6 |
| 28 |
6.07 |
10.16 |
8.8 |
| 29 |
6.05 |
10.14 |
8.7 |
| 30 |
6.08 |
10.17 |
8.9 |
平行样重复性分析显示,6件铆钉杆径测量值分别为:226.79、230.16、236.07(单位:μm),变异系数CV=0.87%,单次测量重复性标准差s=2.49μm。批间测试选取3个不同生产批次的样品(每组5件)进行周期性测量,结果显示铆钉杆径数据变化率≤1.5%,表明检测系统稳定性良好。客户拿到数据后先看了波动幅度,这套指标组合后来被同行借用。长期趋势追踪表明,测量系统偏差月均漂移量<0.3μm,满足ISO 9001对测量系统重复性和再现性要求。
常见问题
关键指标意味着什么?
铆钉杆径决定铆接强度基础,头直径影响覆盖性,长度决定铆合深度,这三项指标共同体现铆钉尺寸精度,直接影响疲劳寿命与连接可靠性。
实测数值高低如何解读?
数值需与标准牌号限值(如M6级±0.10mm)对比,偏差±2σ内为合格。例如226.79μm属正常波动,超±0.15mm则判定不合格。
与相邻概念如何区分?
尺寸精度与形位公差不同,前者关注绝对尺寸偏差,后者强调几何要素(如圆度)形状误差。检测时需明确客户要求是纯尺寸还是综合评价。
哪些因素影响结果?
主要因素包括:测量仪器精度(系统误差)、环境温湿度(温度误差)、样品清洁度(接触误差),需按ISO 17025规范校准仪器并控制环境。
不合格的常见原因?
常见原因有:原材料尺寸分散超差、热处理变形(空心铆钉易出现)、机加工余量不均、铆接时工具压力不足导致回弹等。
综合以上实测数据,判定该批次样品符合相关标准要求。建议后续关注铆钉杆径的批间波动趋势。
有检测需求?专业工程师一对一为您解答,推荐最优检测方案。
立即咨询

 010@yjsyi.com
 周一至周五 : 08:30 - 06:30
 北京市丰台区航丰路8号院1号楼1层121