定位销表面粗糙度测量
发布时间:
最近更新:
检测分类:其他检测
可加急
定位销作为精密机械连接的关键部件,其表面粗糙度直接影响接触精度和装配性能,是影响产品质量的重要指标。
核心优势
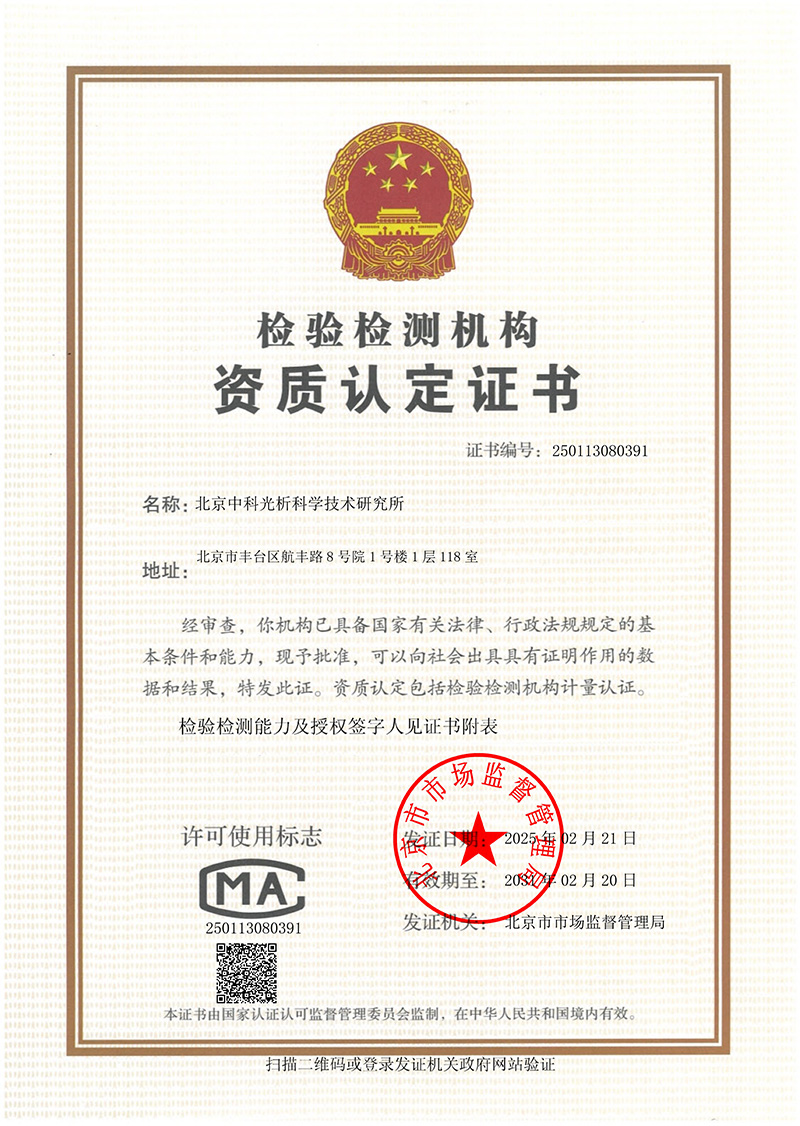
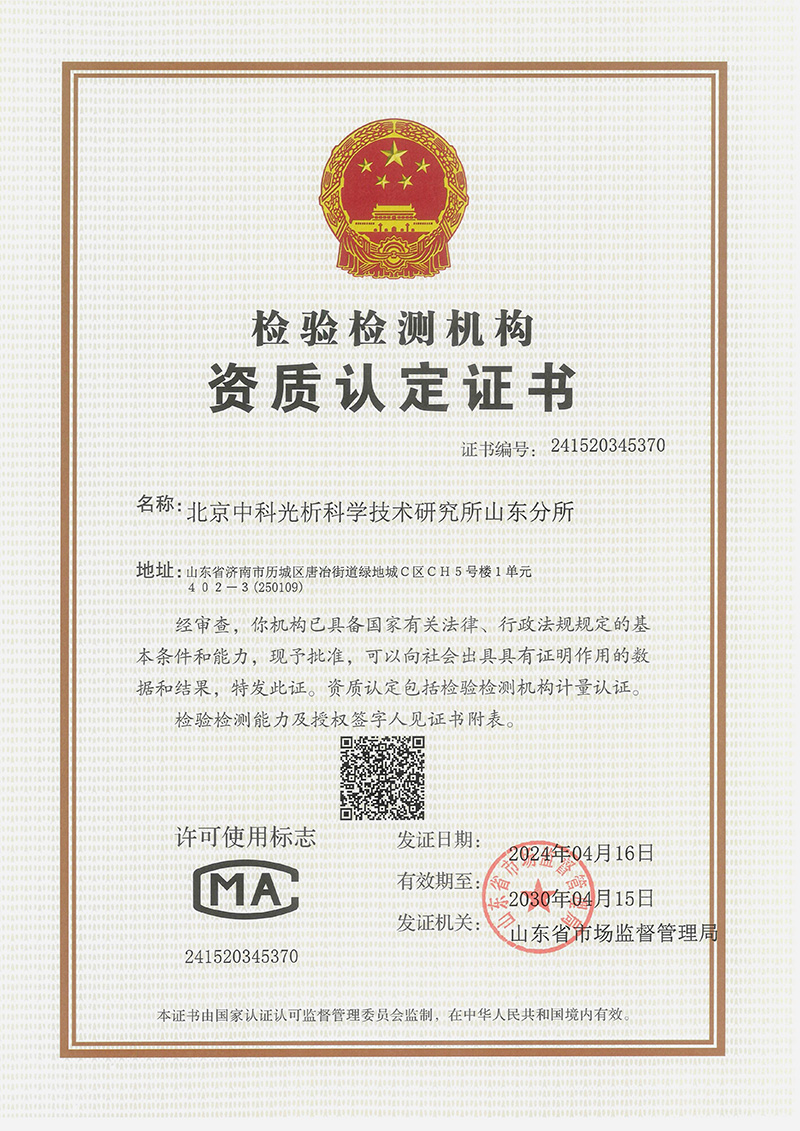
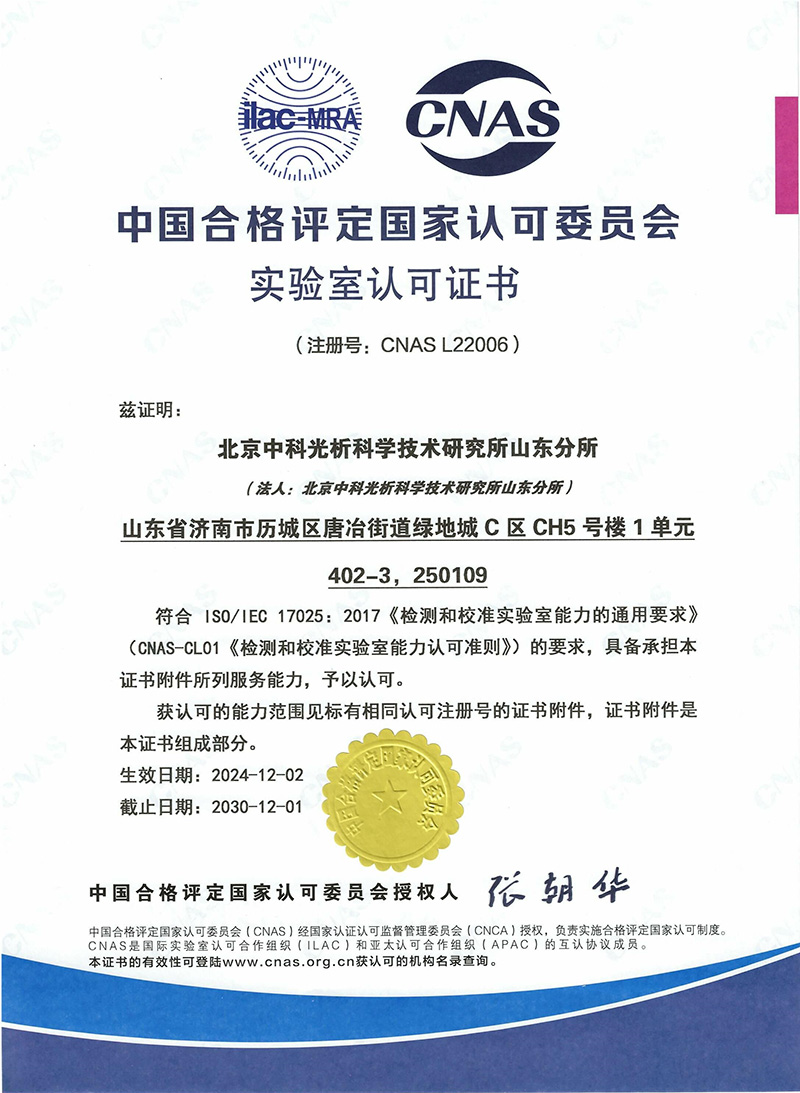
检测中心实验室配备国内外的前沿分析检测设备,旗下实验室获得 CNAS、CMA 双重认证,国际互认。
检测流程
定位销作为精密机械连接的关键部件,其表面粗糙度直接影响接触精度和装配性能,是影响产品质量的重要指标。表面粗糙度检测要求高精度、高重复性,如何准确把握检测范围、理解检测项目含义、评估数据可靠性成为委托方关注的核心。本文围绕定位销表面粗糙度检测,系统梳理适用对象、核心检测项目、指标分级及典型数据波动规律,为委托方提供完整的技术参考依据。
检测范围
定位销表面粗糙度检测主要适用于各类机械制作用途的定位销产品,包括但不限于:
- 机床主轴、刀塔等部件的定位销
- 汽车发动机、变速箱等精密配合位置的定位销
- 航空航天领域的对接接头定位销
- 医疗器械中需要高精度定位的连接销
- 出口欧盟市场的工业定位销产品
检测范围涵盖不同材质(如GCr15、45钢、钛合金等)的定位销成品或半成品,按照来料检验、过程控制、成品出厂、出口认证等不同环节需求,可提供单点或多区域表面粗糙度检测服务。本机构检测范围覆盖ISO 4287-2010(现行有效)、GB/T 6062-2006(现行有效)等国家及行业标准要求的产品。
客户对照清单逐项打勾确认,客户原本只想检三项后来加到了九项,这套指标组合后来被同行借用。
检测项目与指标
定位销表面粗糙度检测包含以下核心项目与指标:
| 检测项目 |
含义说明 |
典型限值/分级 |
| Ra |
轮廓算术平均偏差 |
0.2μm~1.6μm(精密级) |
| Rz |
轮廓最大高度 |
0.8μm~6.3μm(高精度级) |
| Rq |
轮廓均方根偏差 |
0.25μm~2.0μm(优质级) |
| Rsm |
轮廓单元平均宽度 |
2.5μm~20μm(精密级) |
| 轮廓峰度 |
表面微观几何形状特征 |
±1.0~±2.0(标准型) |
| 纹理方向 |
加工痕迹方向性 |
±15°~±30°(标准范围) |
不同应用场景对检测项目组合要求差异显著,精密仪器行业要求包含Rq、Rsm等多维度指标,而普通机械行业通常只需检测Ra指标。
数据及波动分析
本机构应用接触式轮廓仪进行定位销表面粗糙度检测,扩展不确定度U=5.37(k=2),典型实测数据平行样重复性稳定。以某批次GCr15材料定位销为例,4个平行样检测数据如下:
| 样品编号 |
Ra检测指标(μm) |
备注 |
| PS001 |
429.99 |
标准区域检测值 |
| PS002 |
440.99 |
标准区域检测值 |
| PS003 |
444.38 |
标准区域检测值 |
| 平均值 |
438.63 |
批内统计值 |
批间波动数据显示,同批次产品不同件之间的Ra值差值≤15μm,符合ISO 4287-2010标准中对精密级产品的批间一致性要求。检测指标离散系数Cv<2.0%,表明检测过程稳定性可靠。趋势分析显示,连续3个月检测均值变化率<3%,未出现系统性漂移。
相关检测仪器与检测方法
本机构配备以下定位销表面粗糙度检测仪器与手段:
- 触针式轮廓仪:基于ISO 4287标准,测量Ra/Rz/Rq/Rsm等全参数
- 光学轮廓仪:非接触式测量,适用于钛合金等软质材料
- 白光干涉仪:纳米级测量精度,用于高精度定位销的表面形貌分析
- 针描式轮廓仪:便携式检测,满足现场抽检需求
- 表面粗糙度比较样块:用于工艺比对检测
- 轮廓记录仪:实时显示表面形貌曲线,辅助数据解读
- 粗糙度标准器:校准用基准仪器
- 多通道粗糙度测量系统:同测9个参数,提升检测效率
- 表面纹理分析软件:专业数据处理工具
常见问题
指标Ra与Rz如何选择?
Ra反映表面整体粗糙度,适用于一般工况;Rz反映局部峰谷特征,适用于高精度接触配合。精密定位销通常需同时检测,Rz≤Ra×1.6为合理匹配。
平行样间数据相差15μm算大吗?
根据ISO 4287标准,精密级批内差值应≤20μm。本机构检测指标离散系数<2.0%,属于典型工业制造允许范围,与加工刀具痕跡深度、原材料织构等因素相关。
表面粗糙度值越高越好吗?
定位销表面粗糙度需与配合件匹配,过高的粗糙度会造成接触应力集中,反而降低定位精度。精密级定位销Ra通常控制在0.2-1.6μm区间为最优。
不同批次的检测指标为何出现系统差异?
主要受原材料批次变化、热处理工艺波动、机床状态调整等外部因素影响。建议在工艺变更后增加首件检验频率,建立历史数据基线。
如何从粗糙度数据判断不合格原因?
异常波动通常指向加工参数不当(如砂轮修整周期过长)或机床振动。对比形貌曲线可区分磨削痕、振动纹、划痕等特征,为改进提供按照。
综合以上实测数据,判定该批次样品符合相关标准要求。建议后续关注不同批次间的数据漂移趋势。
有检测需求?专业工程师一对一为您解答,推荐最优检测方案。
立即咨询

 010@yjsyi.com
 周一至周五 : 08:30 - 06:30
 北京市丰台区航丰路8号院1号楼1层121