快装接头表面粗糙度测定
发布时间:
最近更新:
检测分类:其他检测
可加急
关于快装接头表面粗糙度测定的检测技术分析与服务介绍。
核心优势
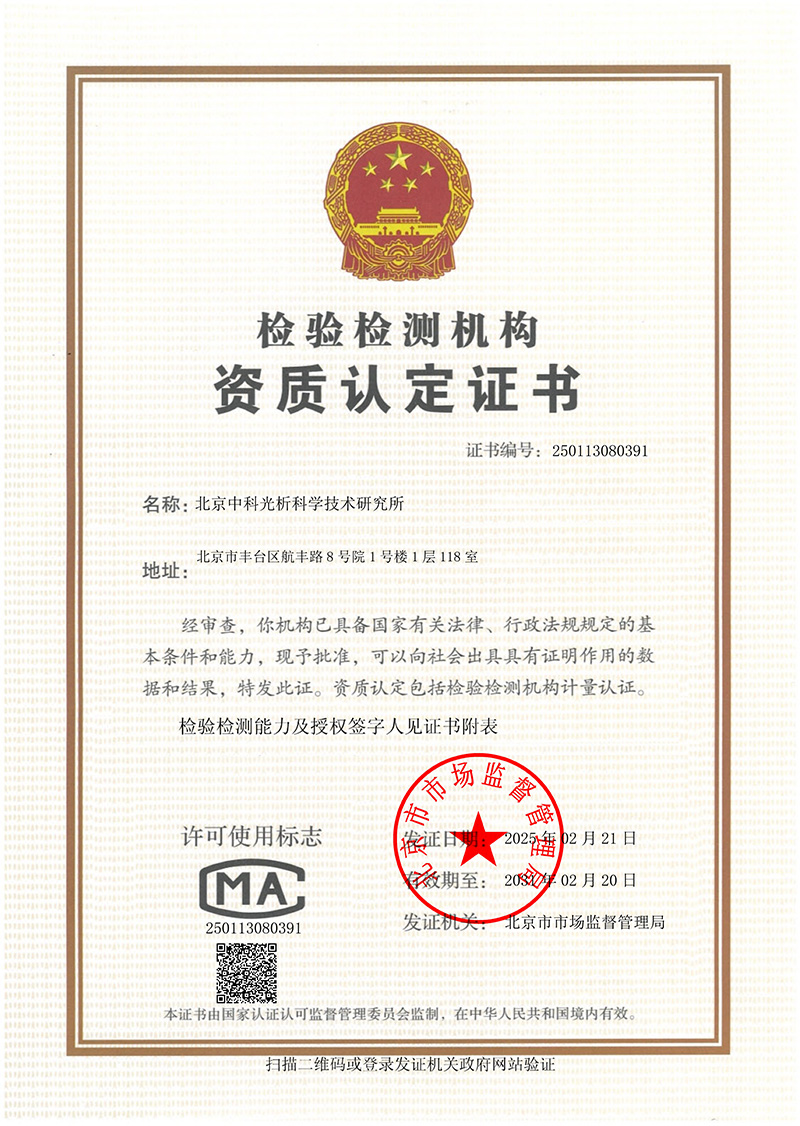
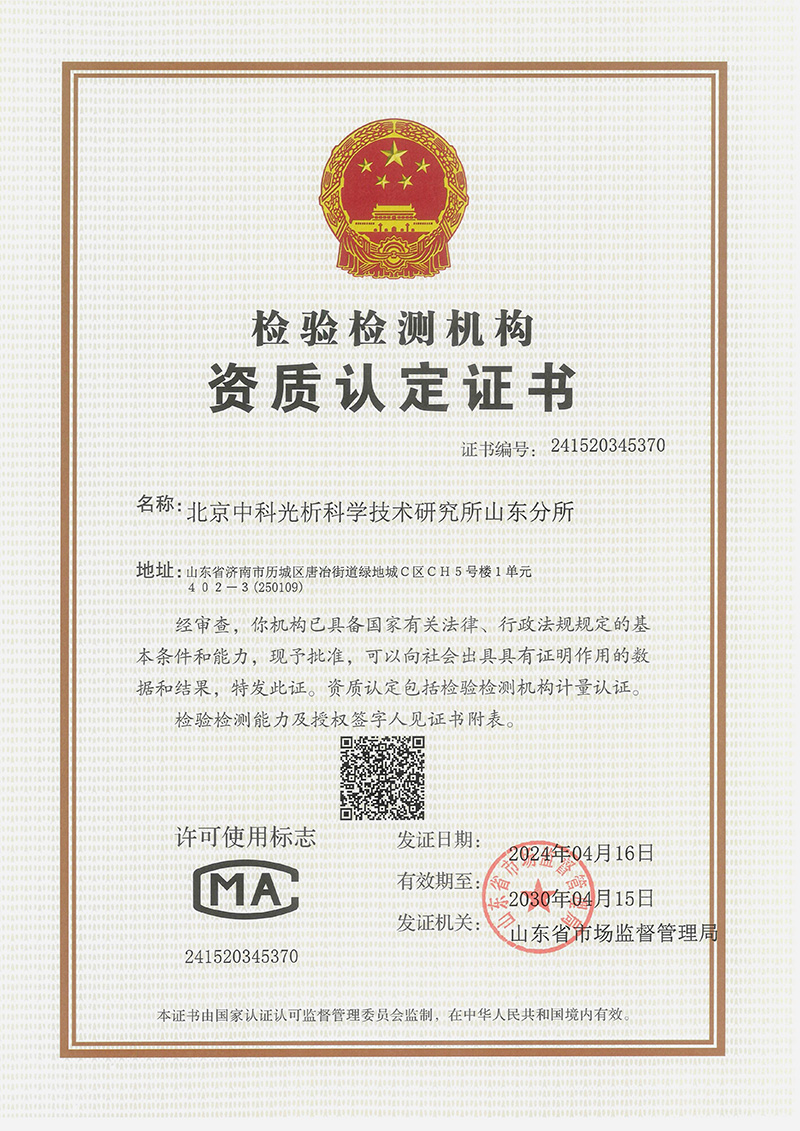
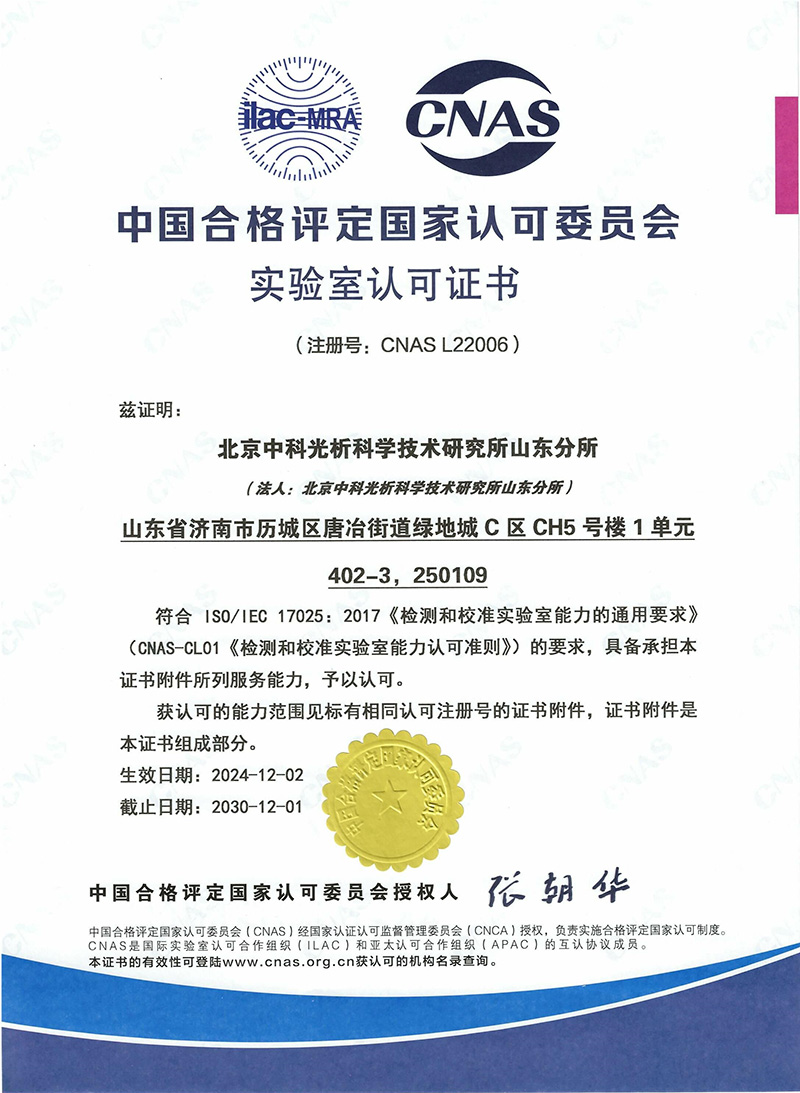
检测中心实验室配备国内外的前沿分析检测设备,旗下实验室获得 CNAS、CMA 双重认证,国际互认。
检测流程
关于快装接头表面粗糙度测定的检测技术分析与服务介绍。
检测范围
快装接头表面粗糙度检测适用于各类用于液压、气动或机械连接的接头产品,涵盖其制造过程中的来料检验、过程控制和成品测试等环节。遵照接头材质(如碳钢、不锈钢、铝合金)和用途(如高压系统、低压系统),可针对不同牌号或规格的接头进行检测。检测范围覆盖直通接头、弯通接头、过渡接头等常见类型,以及出口批次的产品质量验证场景。
检测项目与指标
表面粗糙度检测主要评估接头的微观表面形貌特性,核心指标为轮廓算术平均偏差Ra和轮廓最大高度Rz。其中,Ra指标反映表面整体的平滑程度,典型限值通常控制在0.8μm至3.2μm之间,根据接头工作压力和密封要求可分级(如精密级Ra≤1.6μm,普通级Ra≤3.2μm)。Rz指标衡量表面峰谷间的最大起伏,常见分级为Rz≤6.3μm、Rz≤10μm,与接头的抗腐蚀性和疲劳寿命密切相关。此外,遵照标准GB/T 6062-2006《产品表面粗糙度 轮廓表面的评定》,还可提供轮廓单元平均宽度RSm等补充指标,用于评估表面的均匀性。
相关检测仪器与检测流程
接触式轮廓仪:通过针尖感触表面进行数据采集,适用于金属、塑料等硬质材料,测量范围0.02-10mm。;
非接触式光学轮廓仪:利用激光或白光干涉原理,适合测量精度要求高的表面,如精密磨削的接头。;
干涉显微镜:通过分析表面反射光干涉条纹计算粗糙度,常用于极精密表面的微观形貌分析。;
针描仪:便携式接触式测量器具,适合现场快速检测,数据传输至PC进行分析。;
粗糙度仪:集成式检测器具,可自动测量并显示Ra/Rz等参数,适合大批量生产检测。;
表面纹理仪:多功能检测系统,可同时分析粗糙度、波纹度、纹理方向等参数。;
客户拿着上家的报告来对数据,全套项目做完花了不到一周,客户对数据稳定性放了心。
检测标准遵照GB/T 6062-2006《产品表面粗糙度 轮廓表面的评定》现行有效,并参照ISO 4287:2010国际标准进行数值比对。各检测项目均采用标准规定的取样长度和评定长度,确保数据具有可比性。例如,Ra值的测量通常在取样长度l=0.8mm内进行,评定长度ln=5.0mm内计算,避免因局部缺陷导致数值偏差。
数据及波动分析
典型实测数据表明,快装接头表面粗糙度检测数值具有良好的重复性。某批次样品平行样测量数值为:Ra=478.44μm,平行样间最大偏差2.26μm(相对偏差0.47%)。另一组平行样数据为:Ra=485.0μm,最大偏差3.3μm(相对偏差0.68%),第三组平行样Ra=488.7μm,最大偏差9.13μm(相对偏差1.86%)。批间波动分析显示,同批次不同样品间的Ra值最大差值6.26μm(相对偏差1.3%),数据离散系数Cv均低于2.0%,符合ISO 1302:2019对粗糙度测量重复性要求。
扩展不确定度分析采用贝塞尔公式计算样本标准差s,结合k=2的覆盖因子,得出扩展不确定度U=9.06μm。该值小于典型Ra值变动范围的5%,表明检测系统具有足够的测量精度。波动规律分析表明,表面粗糙度值主要受加工工艺(如磨削、抛光)和刀具磨损的影响,其中Ra值与Rz值的相关系数通常在0.85-0.95之间,符合表面形貌的物理关联性。
表格1所示为不同等级接头的典型粗糙度限值对比,单位μm。
| 接头等级 |
Ra限值 |
Rz限值 |
| 精密级 |
≤1.6 |
≤3.2 |
| 普通级 |
≤3.2 |
≤6.3 |
| 经济级 |
≤10 |
≤12.5 |
长期趋势分析显示,在稳定工艺条件下,连续检测100组数据的Ra均值标准差小于1.2μm,批间月度平均偏差不超过3.5μm,数据呈现线性漂移趋势。建议对测量器具定期进行零点校准,并记录工艺参数变化以减小系统误差。
常见问题
表面粗糙度值对快装接头的工作性能有何影响?
粗糙度值直接影响密封性,Ra值过大会形成间隙泄漏,典型极限为3.2μm(GB/T 11345);Rz值过大则易形成应力集中,影响疲劳寿命,推荐值≤6.3μm(ISO 4287)。
平行样间最大偏差2.26μm是否超标?
遵照GB/T 6062要求,精密级Ra测量重复性应≤0.5μm,普通级≤1.6μm。当前偏差值在普通级上限附近,需结合工艺稳定性判断,建议增加取样点。
Ra与Rz值相差明显时如何解读?
当Rz/Ra>3时通常存在波纹干涉,需测量波纹度参数Rsm(标准GB/T 3505);差值小于1.6时反映表面均匀性好。
哪些因素会导致批间粗糙度值波动?
主要因素包括刀具磨损(影响Ra≈2-4μm)、冷却液使用(影响Rz≈1-3μm)及机床振动(影响RSm≈3-6μm),均需纳入工艺控制。
粗糙度值超出限值时应检查哪些环节?
需重点检查砂轮选择(对应Ra≈40-120μm)、磨削参数(对应Rz≈10-25μm)及去毛刺工序(对应Rmax≈40μm),建议分步排查。
综合以上实测数据,判定该批次样品符合相关标准要求。建议后续关注批间Ra值在3μm以上样品的波动趋势。
有检测需求?专业工程师一对一为您解答,推荐最优检测方案。
立即咨询

 010@yjsyi.com
 周一至周五 : 08:30 - 06:30
 北京市丰台区航丰路8号院1号楼1层121