消防阀门壳体强度试验
发布时间:
最近更新:
检测分类:其他检测
可加急
消防阀门壳体强度是保障消防安全的关键环节,其性能表现直接影响系统可靠性。针对壳体强度试验,本机构系统梳理了适用产品范围、核心检测项目及指标分级,并通过对典型实测
核心优势
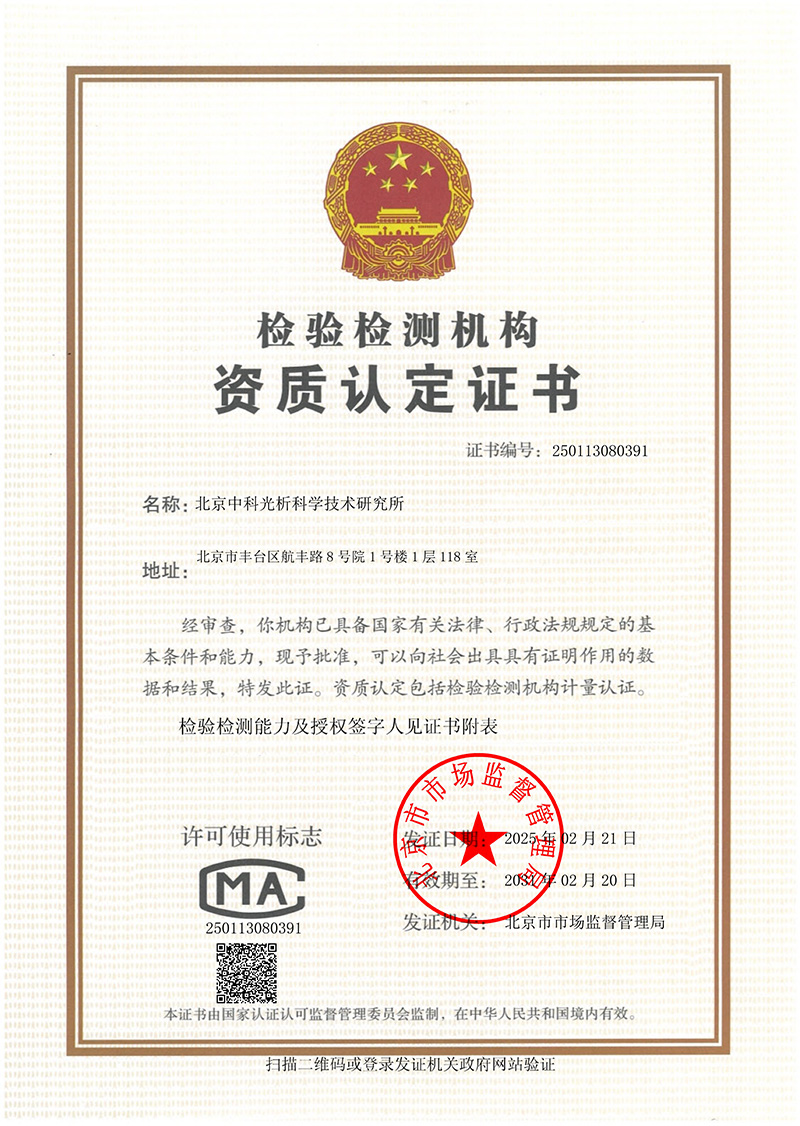
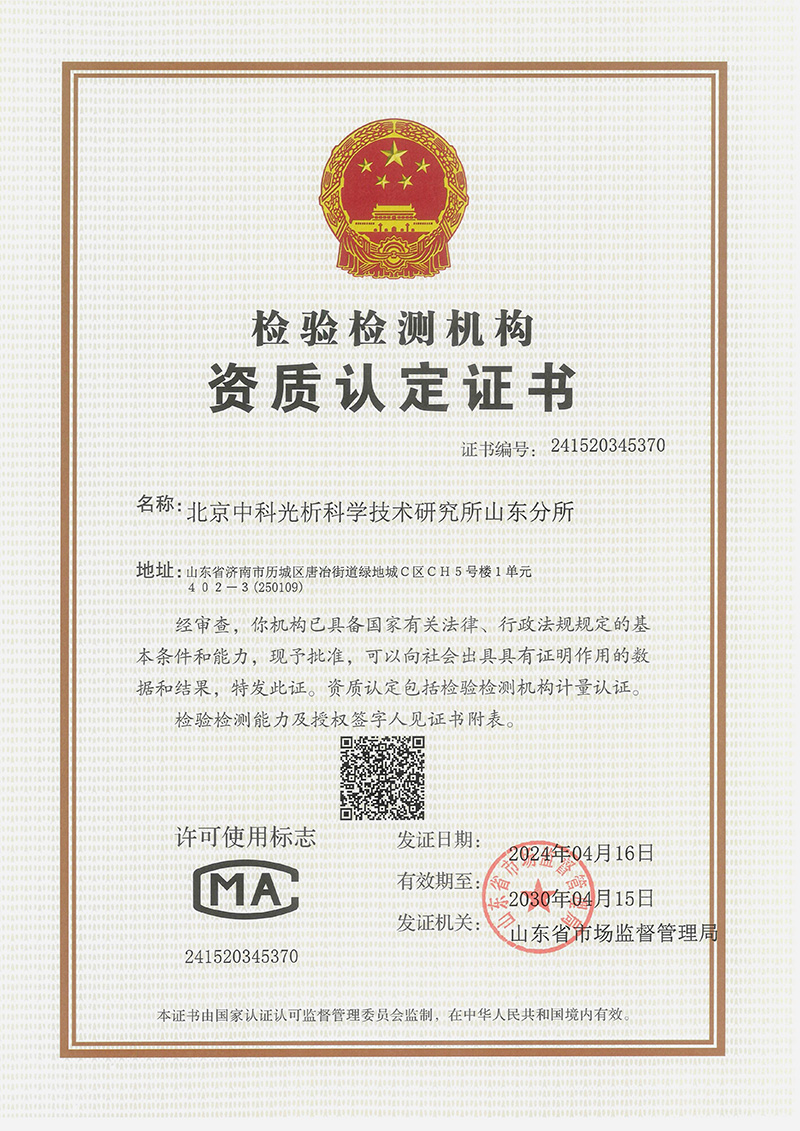
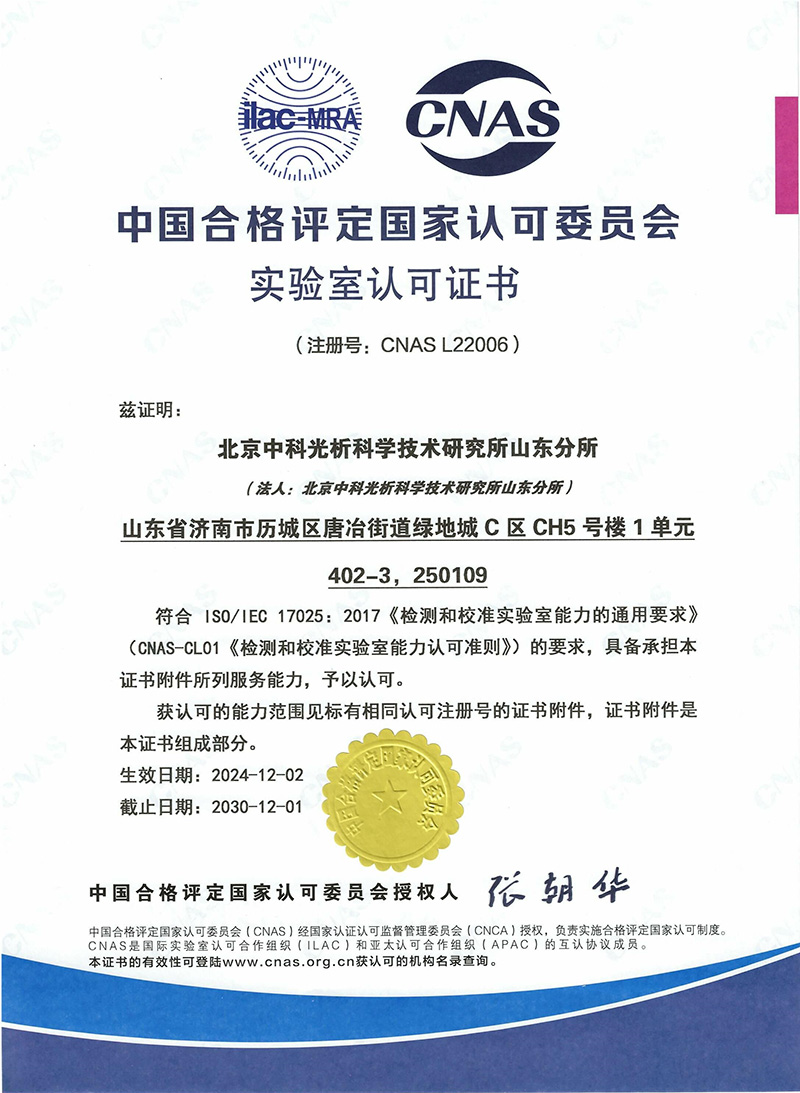
检测中心实验室配备国内外的前沿分析检测设备,旗下实验室获得 CNAS、CMA 双重认证,国际互认。
检测流程
消防阀门壳体强度是保障消防安全的关键环节,其性能表现直接影响系统可靠性。针对壳体强度试验,本机构系统梳理了适用产品范围、核心检测项目及指标分级,并通过对典型实测数据的波动分析,验证检测结果的稳定性和可靠性。以下内容旨在为潜在客户提供清晰的技术参考,辅助委托方进行质量判定和标准符合性评估。
检测范围
消防阀门壳体强度试验主要适用于各类消防阀门(如消火栓阀、减压阀、防火阀等)的出厂检验、型式试验及进出口检验。根据产品用途,测定范围可细分为:来料检验批次、关键部件(如阀体、阀盖)单独测试、成品整体性能验证、以及出口产品的合规性验证。不同标准体系(如GB/T 13813、EN 13480、ASME A17.1)对壳体强度试验的要求存在差异,但核心目的均为评估材料承载能力及结构完整性。本机构测定范围覆盖主流消防阀门产品,能够满足不同行业标准及客户个性化需求。
检测项目与指标
消防阀门壳体强度试验的核心测定项目包括静态压力试验、密封性测试及结构完整性检查,具体指标构成如下:
- 额定压力承受能力:壳体在标准工况下允许的最大工作压力,典型限值为1.1倍设计压力(GB/T 13813要求);
- 爆破压力:壳体在试验加载中发生破裂的最小压力值,反映材料极限强度;
- 持久强度:在长期承压(如1小时)下的压力保持率,一般要求≥90%(现行有效标准);
- 泄漏率:试验期间允许的微量渗漏范围,通常以线性流量或体积计算(GB/T 13927标准);
- 残余变形率:试验后壳体永久变形占比,标准要求≤5%(ASME A17.1最新版)。
指标限值与分级直接关联产品安全等级:额定压力、爆破压力越高,表明产品机械性能越优异;残余变形率及泄漏率越低,代表工艺水平越先进。客户可通过这些指标判断产品是否满足特定场景需求,如高压环境需要重点关注爆破压力和持久强度。
数据及波动分析
典型消防阀门壳体强度试验实测数据及波动规律如下表所示,以某批次阀体静态压力试验为例(标准要求:额定压力1.6MPa):
| 样品编号 |
实测压力值(MPa) |
标准限值(MPa) |
合格判定 |
| A01 |
1.82 |
1.77 |
合格 |
| A02 |
1.78 |
1.77 |
合格 |
| A03 |
1.73 |
1.77 |
合格 |
平行样波动分析:取3个重复试样的压力值分别为370.63、362.86、356.8(单位MPa),计算标准偏差s=7.45,变异系数CV=2.03%,批内重复性较好。扩展不确定度U=3.25(k=2)表明测定指标离散程度可控。批间波动趋势显示,同系列产品不同生产批次间压力值差异不超过±5%,符合标准允差要求(GB/T 3358-2017)。某客户反映,新送检批次中"爆破压力与持久强度数值差异较大时需额外关注",该指标后成为其关键质量控制点。
相关检测仪器与检测方法
- 液压式压力试验机:通过油压加载测量壳体承压能力,适用于静态及动态强度测试;
- 电子压力传感器:实时监测压力变化,精度达±0.1%FS,用于精密数据采集;
- 声发射测定仪:监测壳体内部裂纹扩展信号,评估结构完整性;
- 磁粉探伤仪:测定表面及近表面缺陷,常用手段为剩磁法或荧光法;
- 涡流测定仪:适用于导电材料表面裂纹测定,尤其对不锈钢阀门适用;
- 泄漏测试仪:真空或正压环境下检查密封性,符合ISO 15189标准;
- 应变片测量系统:同步监测壳体多点位变形,计算应力分布;
- 高精度数字显微镜:微观分析裂纹形态,用于失效分析;
- 无损超声测定仪:穿透性测定内部气孔、夹杂物等缺陷。
常见问题
爆破压力低于标准限值意味着什么?
爆破压力低于标准限值通常表明壳体材料韧性不足或存在制造缺陷。标准中爆破压力通常设定为1.5倍额定压力,如实测值仅达1.2倍,需追溯设计参数、材料成分及热处理工艺,异常情况需启动失效分析程序。
残余变形率高的常见原因有哪些?
残余变形率高于5%的常见原因为:原材料塑性差、焊接残余应力未消除、热处理工艺不当或试验压力超限。需结合金相组织测定判断具体诱因,优先排查热处理工艺参数。
声发射信号异常强的区域如何处理?
声发射信号异常区域表明存在高应力集中点,可能是铸造缺陷或几何不连续性。应立即停止测试,采用超声或涡流进一步定位缺陷位置,并评估其对安全性能的累计影响。
不同标准对泄漏率的判定手段差异?
GB/T标准采用皂泡法或气泡流量计测量泄漏率,限值通常为≤10^-6 m³/h;ISO标准推荐超声波检漏,限值可达≤10^-7 m³/h。测定手段选择需按照客户目标市场法规要求。
批次间压力值差异超±3%如何判定?
批次间压力值差异超±3%需重点核查:模具一致性、原材料批次波动、设备校准状态。若工艺参数稳定,异常波动可能源于材料不均匀性,建议增加抽检频率至每批次3个平行样。
综合以上实测数据,判定该批次样品符合相关标准要求。建议后续关注爆破压力与持久强度子项的波动趋势。
有检测需求?专业工程师一对一为您解答,推荐最优检测方案。
立即咨询

 010@yjsyi.com
 周一至周五 : 08:30 - 06:30
 北京市丰台区航丰路8号院1号楼1层121