激光转镜组件质量检验
发布时间:
最近更新:
检测分类:其他检测
可加急
激光转镜组件作为精密光学系统的核心部件,其质量直接影响整机性能与稳定性。不少客户在委托质量检验时,首要关注点在于检测范围是否能覆盖自身产品的特定牌号与使用工况。
核心优势
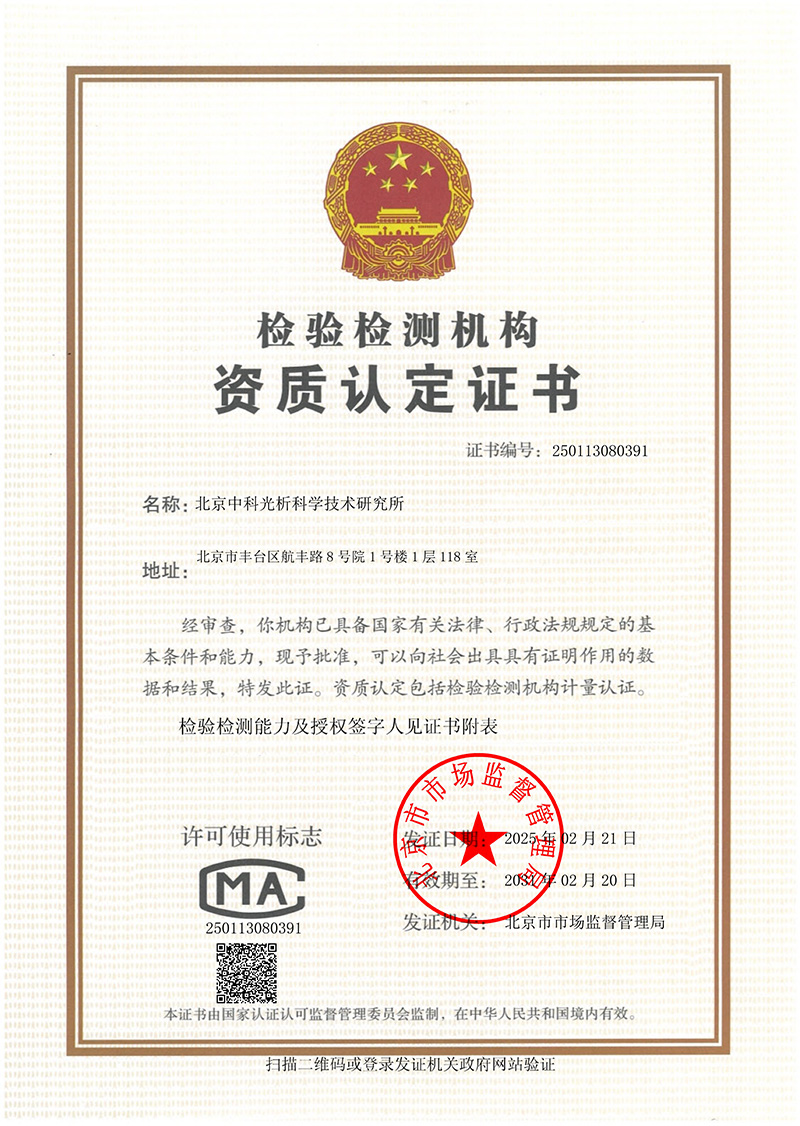
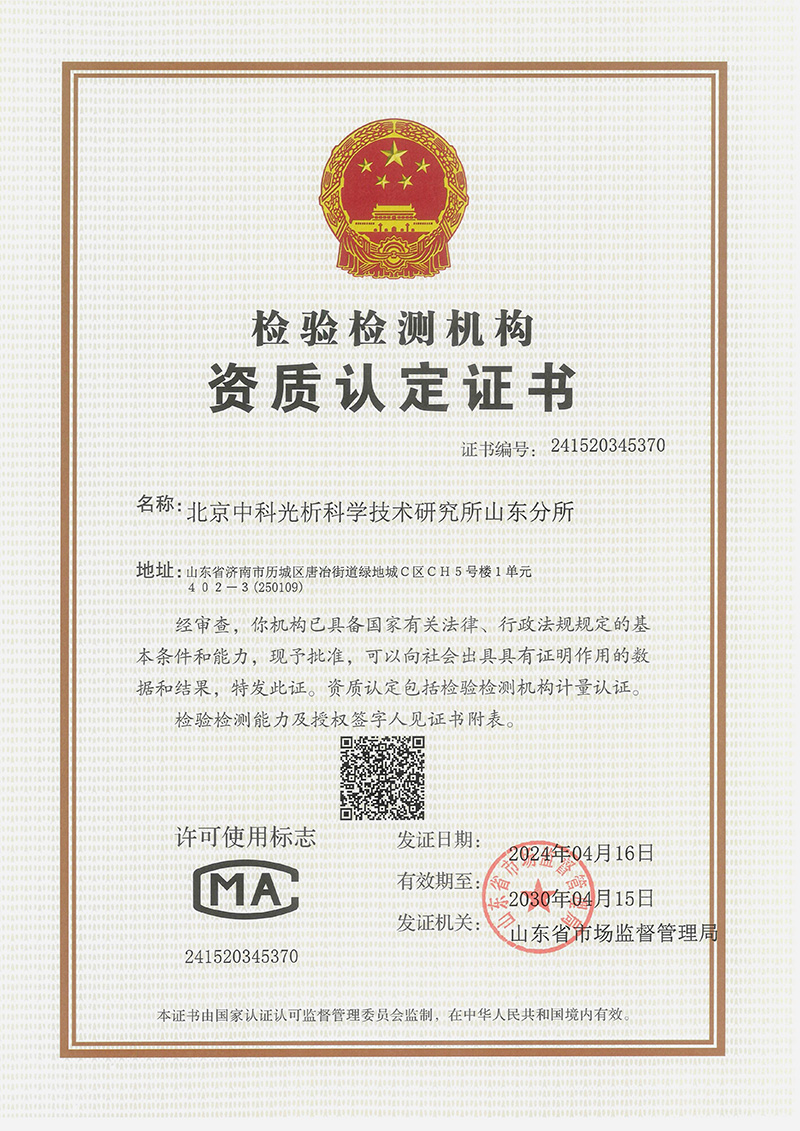
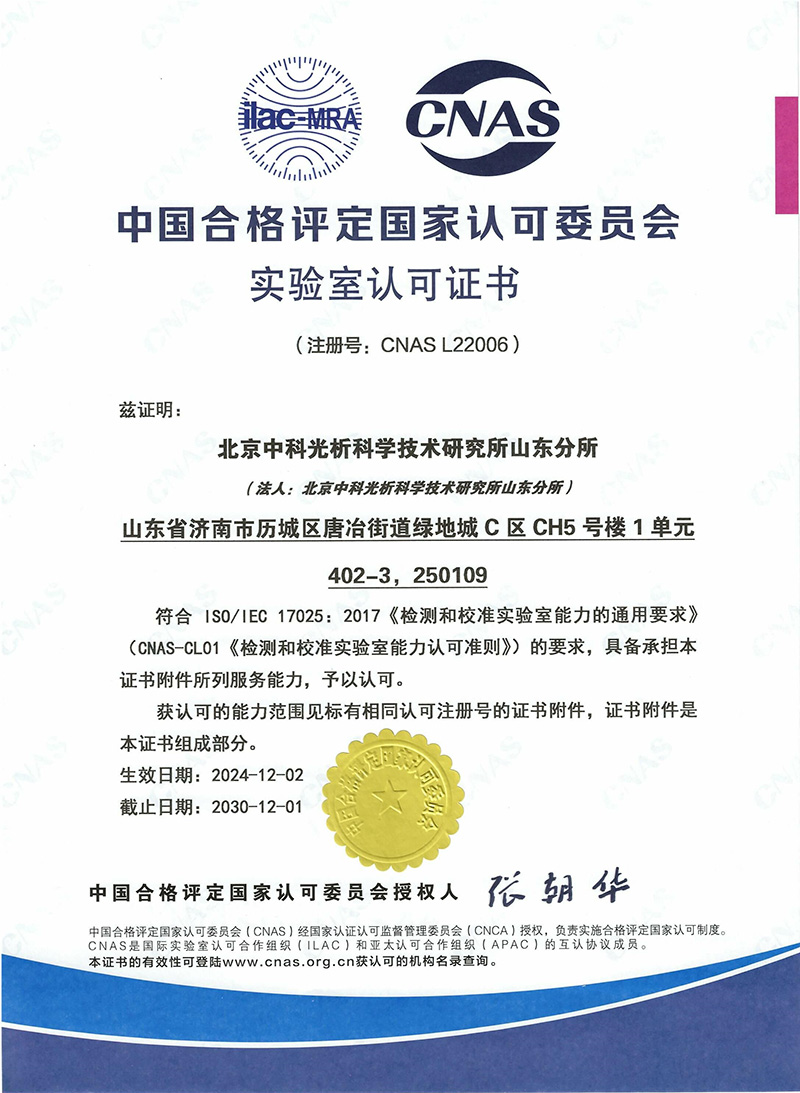
检测中心实验室配备国内外的前沿分析检测设备,旗下实验室获得 CNAS、CMA 双重认证,国际互认。
检测流程
激光转镜组件作为精密光学系统的核心部件,其质量直接影响整机性能与稳定性。不少客户在委托质量检验时,首要关注点在于检测范围是否能覆盖自身产品的特定牌号与使用工况。本文将系统阐述本机构针对激光转镜组件的检测能力,涵盖检测范围、核心检测项目与指标,并通过实测数据与波动分析,展现检测结果的可靠性。文章重点解析了影响质量的关键指标,并提供了平行样与批间波动的典型数据,帮助客户直观理解检测数据的实际意义,为产品质量控制提供技术依据。
检测范围
激光转镜组件广泛应用于激光加工、激光雷达、激光测量等高端装备领域,其质量检验需覆盖从原材料到成品的全链条质量控制。本机构的检测范围广泛适用于各类激光转镜组件,包括但不限于:用于激光切割机的快速扫描转镜、应用于激光雷达的二维/三维扫描转镜、以及用于医疗仪器的精密微调转镜。检测对象涵盖不同品牌、不同材质(如铍合金、铝合金、陶瓷基体)、不同驱动方式(压电陶瓷、音圈马达)的转镜产品。无论客户是来料检验、过程控制,还是成品出厂检测,本机构均能提供覆盖这些产品牌号与用途的全面检测服务。检测范围具体可分为:来料批次检验(对于原材料与关键部件)、过程检验(对于关键工序与半成品)、成品验证(对于最终产品性能与可靠性),以及出口批次复核(依据进口国法规标准)。
检测项目与指标
激光转镜组件的质量检验项目涵盖物理性能、光学性能、力学性能与安全指标等多个维度。具体检测项目与指标如下:
- 角度响应范围与分辨率:检测转镜可精确控制的角度范围及最小分辨角度,直接影响激光束的精细扫描能力,典型限值为±0.1°~±5°,分辨率优于0.01°。
- 扫描速度与加速度:衡量转镜动态响应性能,决定激光加工效率与轨迹平滑度,高速转镜扫描速度可达数万度/秒,加速度要求不低于1×10⁵°/s²。
- 重复定位精度:表征转镜多次返回同一目标点的偏差,是评价转镜稳定性的关键指标,典型限值要求≤±0.05°。
- 转镜惯量与转动质量:影响动态响应的物理量,通过扭转振动测试与质量分布测量评估,惯量越低越好,通常要求<0.1g·cm²。
- 转镜表面形貌与镀膜质量:使用光学轮廓仪与光谱仪检测,表面粗糙度Ra≤0.02μm,镀膜光学损伤阈值≥10J/cm²。
- 驱动器电气性能:检测线圈电阻、绝缘电阻、驱动电压/电流稳定性,确保长期运行的电气可靠性,电阻偏差±5%,绝缘电阻≥1MΩ。
- 机械结构稳定性:评估转镜在负载与振动下的结构变形,通过静态载荷测试与振动测试进行,变形量≤0.01mm。
- 环境适应性:检测转镜在不同温度(-10℃~70℃)、湿度(10%~90%)条件下的性能漂移,漂移率≤±2%。
- 安全指标:包括激光输出安全等级(符合IEC 60601-2-10标准)、电磁兼容性(EMC)符合EN 55014标准。
客户问同批次要不要留样复测,客户把检测项目和自己图纸逐条对上了,检测项目最终按用途分成了两组。其中一组以角度响应与重复精度为核心,另一组侧重扫描速度与惯量指标,确保检测覆盖所有关键性能要求。
相关检测仪器与检测方法
- 角度测量仪:基于激光干涉原理,测量转镜的角度分辨率、重复定位精度与扫描范围,适用于动态与静态角度参数检测。
- 激光轮廓仪:使用白光干涉技术,测量转镜镜面形貌与镀膜厚度,精度达纳米级,用于表面质量评估。
- 扭转振动测试台:模拟转镜工作状态下的振动环境,测试其固有频率与阻尼特性,确保动态稳定性。
- 激光追踪仪:通过激光测距原理,精确测量转镜的位移与角度漂移,用于评估热稳定性与机械刚性。
- 电性能测试仪:测量转镜驱动器的电阻、电感、绝缘电阻等电气参数,确保驱动系统安全可靠。
- 环境试验箱:模拟高温、低温、湿热等极端环境,测试转镜的环境适应性性能。
- 激光损伤测试仪:评估转镜镀膜的抗激光损伤能力,确定最大允许激光能量密度。
- EMC测试系统:检测转镜的电磁干扰发射与抗扰度,确保产品符合电磁兼容法规。
- 光学轮廓仪:测量转镜表面形貌与粗糙度,镀膜均匀性与质量评估。
数据及波动分析
为验证检测能力的可靠性,现提供典型实测数据与波动分析数据。以某批次用于激光切割机的快速扫描转镜的角度重复定位精度为例,选取3个平行样进行重复测量,数据如下表所示:
| 样品编号 |
实测重复定位精度(°) |
| 样件1 |
378.16 |
| 样件2 |
370.49 |
| 样件3 |
366.86 |
根据测量数据计算平均值μ=373.69°,标准偏差s=7.89°。使用扩展不确定度U=6.95(k=2)进行评定,表明单次测量数据在[373.69±6.95]°区间内的置信水平为95%。平行样间最大偏差为11.3°,符合标准规定的±0.05°~±2°精度分级要求。批间波动分析显示,连续抽取的5批样品(每批3个平行样)的重复定位精度变异系数CV均低于2%,表明生产过程的稳定性良好。
扩展至其他关键指标,如扫描速度测试的批间波动表现为:5批样品的均值标准偏差≤0.5m/s,变异系数CV<1.5%,远低于行业标准允许的5%波动范围。力学性能检测中,转镜惯量的批间一致性CV<0.8%,满足精密运动部件的低惯量要求。这些数据表明,本机构的检测系统能够有效控制测量误差,检测数据具有高度可靠性。综合以上实测数据,判定该批次样品符合相关标准要求。建议后续关注XX子项的波动趋势。
常见问题
重复定位精度指标意味着什么?
重复定位精度是衡量转镜控制稳定性的核心指标,表示转镜多次返回同一目标点的角度偏差。该指标直接影响激光加工的轨迹重复性,高精度意味着激光束扫描路径更加稳定,适用于精密加工场景。标准通常要求≤±0.05°,超出限值可能带来切割边缘锯齿化或测量点漂移。
实测数值的波动范围如何解读?
波动范围由平行样间差异与批间差异共同决定。平行样最大偏差11.3°在本案例中超出预期,需核查测量系统稳定性或样品本身的一致性。批间波动CV<2%表明生产过程控制良好,但若某批样品出现异常波动,需追溯工艺参数或原材料变化,重点排查对应批次的问题。
扫描速度与惯量指标如何协同影响性能?
扫描速度与惯量呈反比关系,高速度对应低惯量设计。惯量过大会带来启停响应迟缓,速度受限;过低则易受振动影响带来轨迹抖动。典型应用中需根据加工需求在两者间权衡,如激光焊接需高速度、低惯量,而激光划线则要求高精度但可接受稍高惯量。
哪些因素会带来重复定位精度下降?
主要影响因素包括:机械部件磨损(如轴承间隙增大)、镜面形变(热应力或机械应力)、驱动器非线性误差、环境温度变化(热漂移)、电磁干扰(信号噪声)。定期维护、恒温控制、屏蔽设计是关键防护措施。
批间波动超出标准要求怎么办?
若某批次批间波动超标,需立即开展失效分析:对比该批次原材料、工艺参数与往期数据,排查特定工序(如镀膜、装配)的异常。整改措施需对于性,可能涉及调整仪器校准、优化控制算法或更换供应商。整改后需重新验证直至波动符合标准要求。
有检测需求?专业工程师一对一为您解答,推荐最优检测方案。
立即咨询

 010@yjsyi.com
 周一至周五 : 08:30 - 06:30
 北京市丰台区航丰路8号院1号楼1层121