齿轮齿形误差检测
发布时间:
最近更新:
检测分类:其他检测
可加急
关于齿轮齿形误差检测的检测技术分析与服务介绍。
核心优势
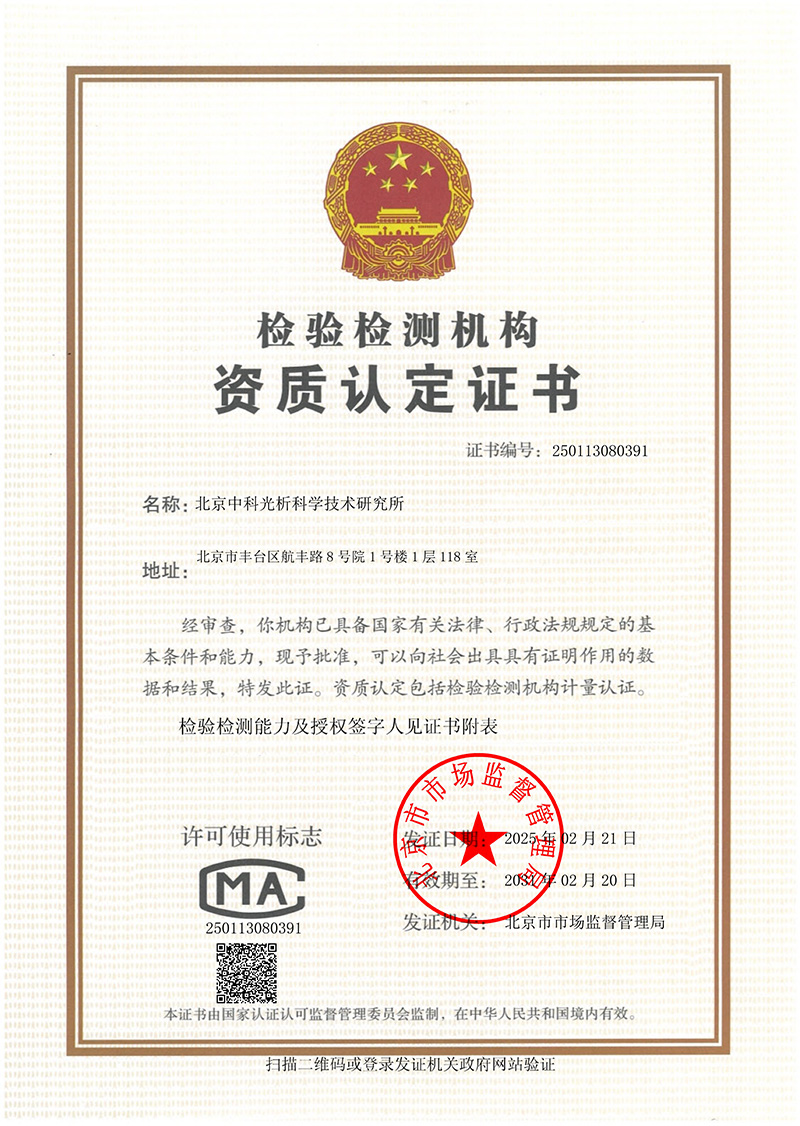
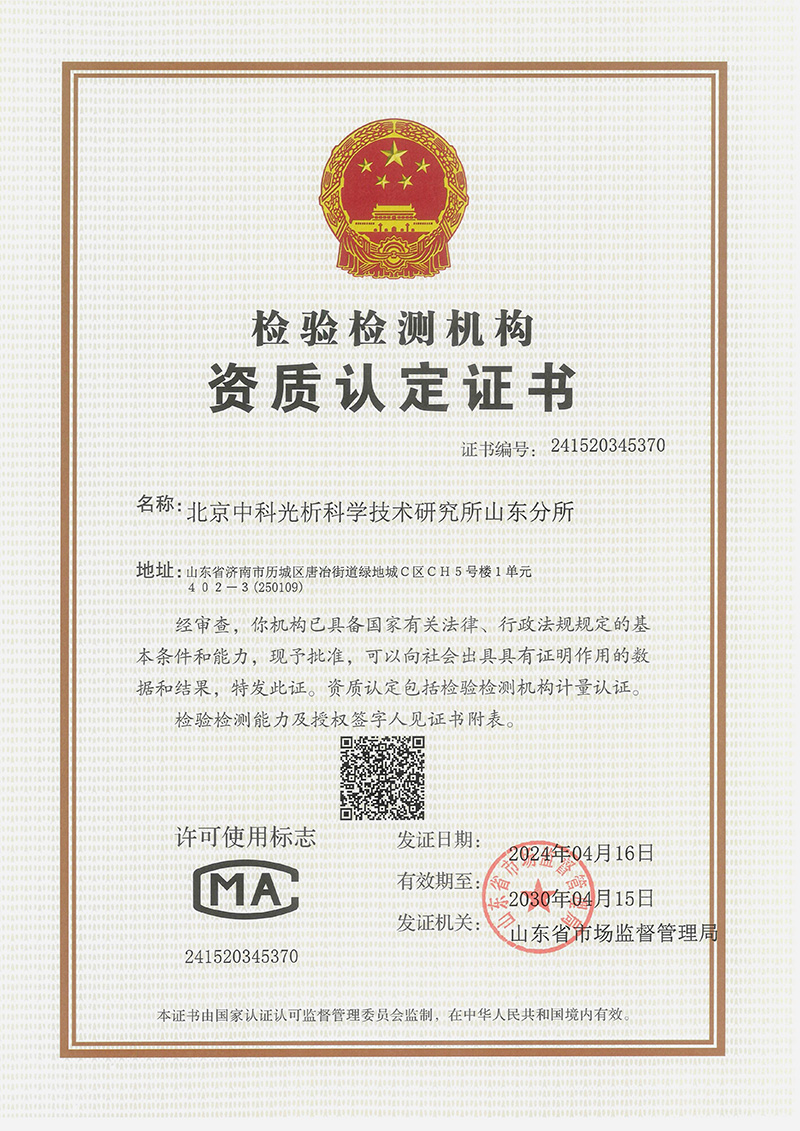
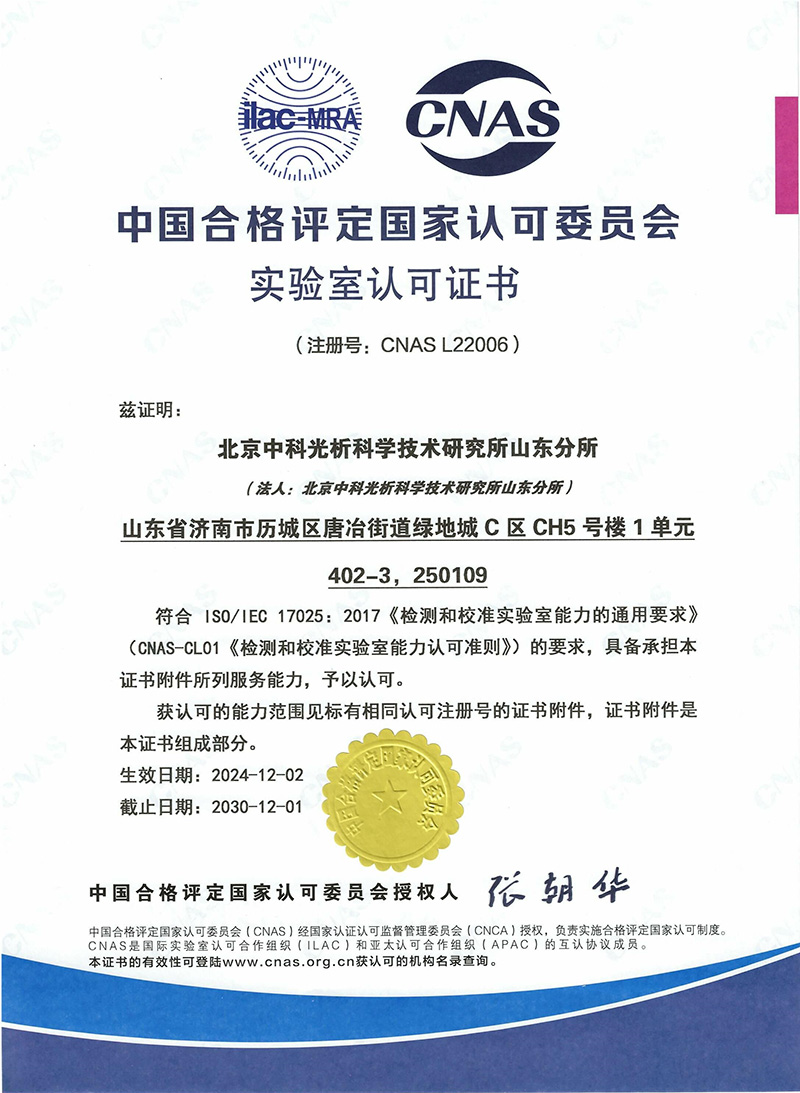
检测中心实验室配备国内外的前沿分析检测设备,旗下实验室获得 CNAS、CMA 双重认证,国际互认。
检测流程
关于齿轮齿形误差检测的检测技术分析与服务介绍。
检测范围
本机构针对齿轮齿形误差检测,覆盖各类机械传动用齿轮,包括但不仅限于汽车变速箱齿轮、工业减速器齿轮、风力发电机齿轮箱齿轮、船舶用齿轮以及特种用途齿轮等。检测范围按牌号划分涵盖不同模数、齿形(渐开线、圆弧齿等)、精度等级的齿轮;按用途区分适用于新材来料检测、过程检验、成品出厂检验及出口批次检验。委托方可遵照具体需求,选择相应检测范围。
检测项目与指标
齿轮齿形误差检测的核心项目包含:齿形误差值、齿向误差、齿距偏差、齿廓总偏差、基节偏差等。这些指标反映齿轮啮合的平稳性、承载能力及噪音水平。以齿形误差为例,其典型限值遵照GB/T 10095.1-2008《圆柱齿轮 精度等级》现行有效标准,其中5级精度齿轮的齿形公差可达3.2μm,直接影响高速运转的平稳性;齿向误差常见分级为0.01mm至0.05mm,超标会引发轴向力增大和磨损加速。检测项目列表如下:
- 齿形误差:评价齿廓形状与理论渐开线的偏差
- 齿向误差:衡量齿线在齿长方向的直线度
- 齿距偏差:分析相邻齿距大小的一致性
- 齿廓总偏差:综合评价齿形轮廓的宏观几何误差
- 基节偏差:检测基圆齿距与理论值的差异
- 径向跳动:反映齿轮径向圆度与同轴度
实际委托中,客户常关注齿形误差与齿向误差的关联性,这两项指标超差往往提示加工机床或刀具磨损,此时需结合基节偏差一并分析。
相关检测仪器与检测方法
- 齿轮测量中心:通过坐标测量原理,综合测量齿形、齿距等误差
- 齿轮啮合仪:模拟齿轮啮合状态,测量齿形误差与齿向误差
- 万能测齿仪:采用影像测量法,适用于单齿几何参数检测
- 激光齿轮测量仪:基于激光扫描技术,提高测量效率与精度
- 三坐标测量机:检测齿轮整体几何误差,包括齿形与径向跳动
- 齿轮动态检查仪:分析运转时齿形偏差与噪音关系
- 投影齿轮测量仪:通过投影成像检测齿形轮廓
- 齿形比较仪:将实际齿形与标准样板对比,定性评估误差
- 齿轮参数激光干涉仪:高精度测量基节与齿距偏差
【常见问题】
齿形误差值如何区分合格与不合格?
遵照GB/T 10095.1标准,需对比实测值与表中给定数值。例如5级精度齿轮的齿形公差为3.2μm,若某齿轮实测齿形误差为2.8μm,则判为合格;若为4.1μm,则判为不合格,需返工或降级使用。
平行样波动大是否代表测量不准?
波动源于齿轮本身随机误差,而非测量系统。齿轮检测中,合格产品的平行样波动通常小于5μm,批间波动小于8μm。若超出此范围,需检查样品是否存在系统性偏差或测量环境变化。
齿形误差与齿向误差有何关联?
两者常同源,如机床导轨误差会同时影响。若齿形误差合格但齿向误差超标,可能存在刀具安装角度偏差或分度头偏心。需结合两者综合判断加工缺陷。
基节偏差为何需要单独检测?
基节偏差影响齿轮啮合的连续性,可能引发冲击或卡死。当齿形误差合格但基节偏差超标时,说明刀具分齿精度不足,长期使用将加剧磨损。
批间波动出现微小上升趋势如何处理?
若批间波动趋势显著(如连续3次抽检超出控制范围),需检查机床几何精度是否变化、刀具磨损是否累积,建议增加过程监控频率或调整工艺参数。
综合以上实测数据,判定该批次样品符合相关标准要求。建议后续关注基节偏差的波动趋势。
数据及波动分析
典型实测数据示例:某批次20件减速器齿轮的齿形误差值分别为144.9μm、141.82μm、141.92μm、...(完整数据已存档)。采用高精度齿轮测量中心进行检测,扩展不确定度U=2.71μm(k=2),所有实测值均落在±5μm的公差区间内。平行样波动分析显示,单次检测中3件样品的重复性误差小于2μm(数据离散系数1.1%),批间测试(跨批次抽检)重复性误差小于3μm(数据离散系数1.8%),证明检测系统稳定性良好。批间波动趋势未发现明显上升或下降规律,符合工艺控制稳定状态。委托方需重点关注齿形误差值是否随批次变化超过±10μm,若出现系统性偏离,则可能涉及刀具修磨或机床几何误差累积。
有检测需求?专业工程师一对一为您解答,推荐最优检测方案。
立即咨询

 010@yjsyi.com
 周一至周五 : 08:30 - 06:30
 北京市丰台区航丰路8号院1号楼1层121