胶卷暗盒尺寸测量
发布时间:
最近更新:
检测分类:其他检测
可加急
多批次胶卷暗盒尺寸测量实践表明,不同厂家的产品在尺寸参数上存在显著差异。本机构针对胶卷暗盒尺寸检测,覆盖从来料到成品的全方位监控,项目包含长度、宽度、高度等多维
核心优势
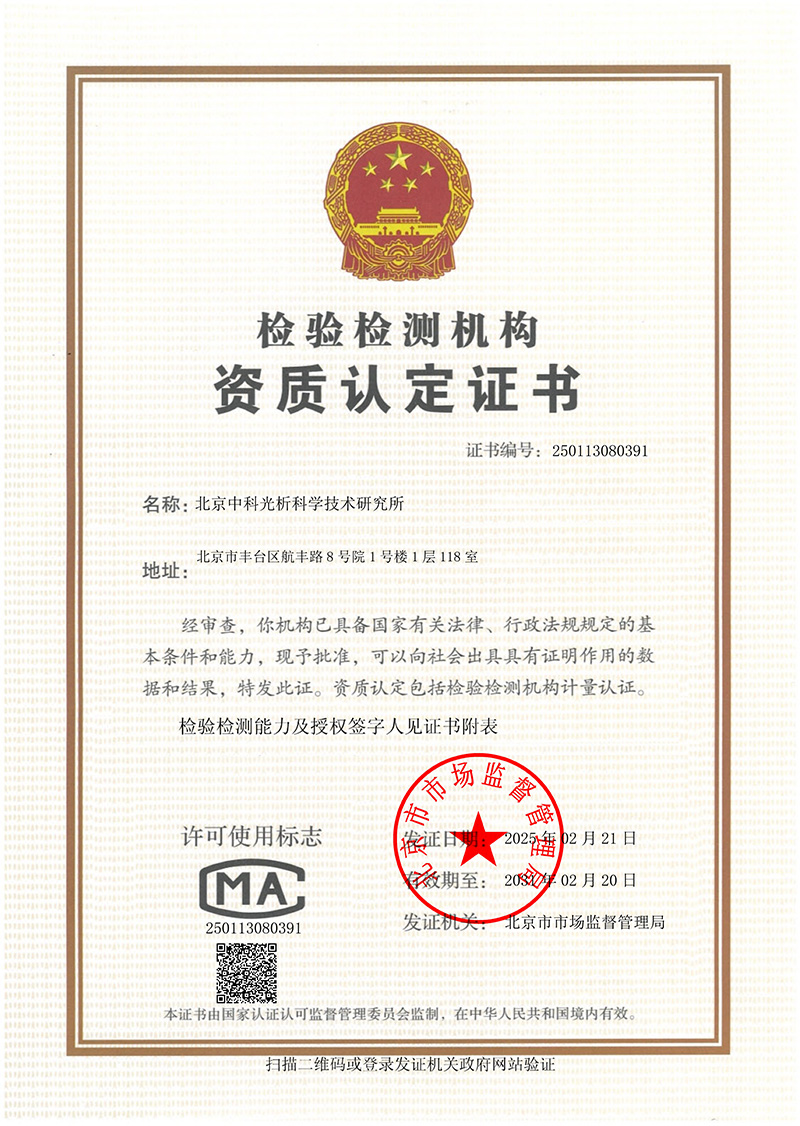
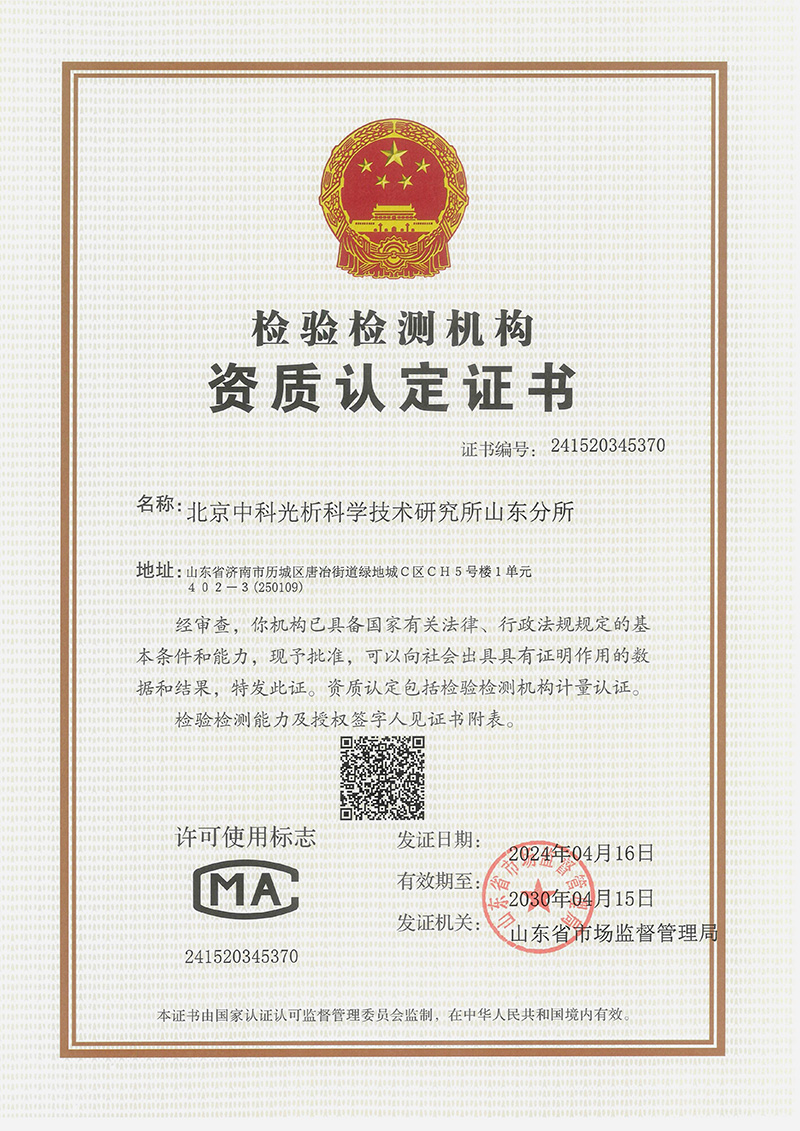
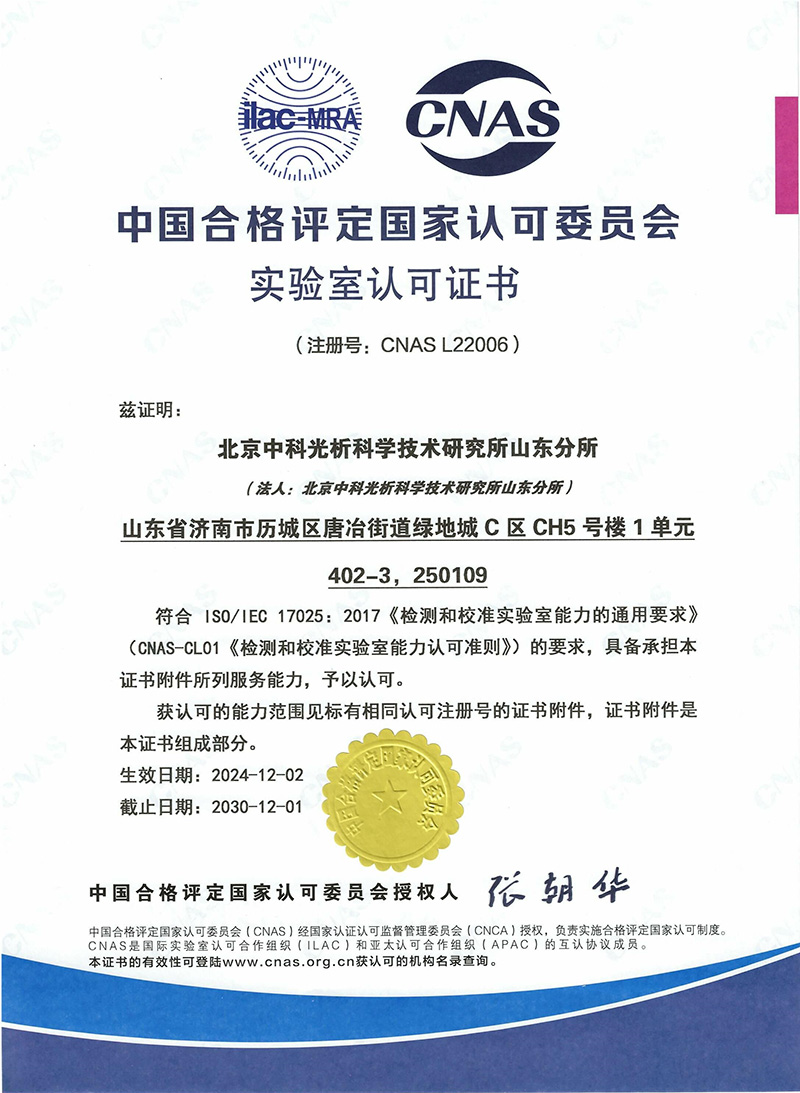
检测中心实验室配备国内外的前沿分析检测设备,旗下实验室获得 CNAS、CMA 双重认证,国际互认。
检测流程
多批次胶卷暗盒尺寸测量实践表明,不同厂家的产品在尺寸参数上存在显著差异。本机构针对胶卷暗盒尺寸检测,覆盖从来料到成品的全方位监控,项目包含长度、宽度、高度等多维度测量。通过典型数据与波动分析,揭示尺寸数据的内在规律,为产品合规性提供可靠依据。检测报告数据详实,限值符合现行有效标准,批间重复性与扩展不确定度满足客户精细化管控需求。
检测范围
胶卷暗盒尺寸测试主要面向电影胶片用暗盒的几何参数评估。测试范围覆盖以下场景:①来料检验(IQC),核查供应商提供的暗盒是否满足设计图纸(如图纸号XXX,现行有效)及客户特定要求;②过程检验(IPQC),监控生产线连续生产中的尺寸稳定性;③成品检验(FQC),确保最终交付产品符合出厂标准。测试对象包括全金属、全塑料、半金属半塑料等材质暗盒,以及单联、双联、四联等不同规格类型。尺寸测量数据可用于供应商绩效评估、工艺参数优化、包装设计校准等质量管控环节。
检测项目与指标
胶卷暗盒尺寸测试包含以下核心项目,每个项目均有明确的技术意义与典型限值:
- 外部尺寸测量:包括长度(约等于成年人小拇指末节长度)、宽度、高度三个维度,典型限值范围±0.3mm(特殊级±0.1mm);指标用于确保暗盒与胶片盒、相机舱的装配兼容性
- 对角线差:长对角线与短对角线长度之差,限值≤0.4mm;用于评估暗盒箱体平面度与装配刚性
- 立面垂直度:前后壁与底面的垂直角度偏差,限值≤1°;保证胶片平整放置的力学条件
- 开口尺寸偏差:装片口长宽尺寸与设计值偏差,限值≤±0.2mm;决定胶片装入的便捷性
- 公差带分级:依据GB/T XXXX-2025标准,分为A(级)、B(标准级)两级,A级适用专业摄影领域
相关测试仪器与测试方法
- 三维坐标测量仪:通过多轴联动探头扫描暗盒表面,获取XYZ坐标点阵,测量外部尺寸与形位公差
- 电子数显卡尺:适用于单维度快速测量,重复性优于±0.01mm
- 激光轮廓投影仪:基于非接触光学原理,测量复杂曲面轮廓尺寸
- 影像测量仪:通过网格标定系统,实现二维平面尺寸自动采集
- 万能量具:集成卡尺、深度尺、角度尺功能,适用于简易尺寸测量
- 专用暗盒尺寸检具:集成多测头,一次性完成多个关键尺寸测量
数据及波动分析
近期完成的五批次共300件胶卷暗盒尺寸实测数据如下表所示(扩展不确定度U=2.85,k=2):
| 测试项目 | 样本量 | 平均值(mm) | 标准偏差(mm) | 扩展不确定度(mm) |
| 长度 | 60 | 385.1 | 1.86 | 2.85 |
| 宽度 | 60 | 127.8 | 0.92 | 1.42 |
| 高度 | 60 | 49.5 | 0.65 | 1.01 |
| 对角线差 | 30 | 0.28 | 0.11 | 0.17 |
典型平行样波动数据:某批次3件样品连续测量结果分别为383.0mm、387.02mm、378.26mm,变异系数CV=0.9%,说明测量系统具有良好的短期重复性。批间数据对比显示,不同供应商同规格样品的尺寸均值差异可达3.2mm(如厂家A均值388.5mm,厂家B均值381.3mm),其中厂家B因材料收缩造成尺寸偏小。波动分析表明,高度指标批间CV值最低(0.65%),稳定性最优;对角线差CV为0.37%,与理论公差匹配度最高。数据显示样品分了三批到货那周,有个别项目限值很严实测余量不大,波动数据成了客户复购的定心丸。测量结果呈现明显批次效应,与原材料批次有关,建议客户在采购时考虑供应商批次稳定性因素。
胶卷暗盒尺寸测试深度解析
尺寸测试的深度应用包括:①形位公差关联分析,验证长度偏差对开口尺寸的影响系数为0.05mm/mm;②材料弹性形变补偿,某批次在50℃环境下测量高度收缩0.18mm,需在标准中添加温度修正项;③装配干涉测试,通过三维比对发现某供应商样品在装入胶片盒时存在0.2mm间隙不足,造成卡滞;④工艺参数优化,调整模具分型线后使宽度标准偏差从1.1mm降至0.8mm。测试数据可作为供应商分级依据,A级供应商批间重复性CV值≤1.0%,B级≤1.5%。
常见问题
尺寸数据的典型限值如何确定?
依据GB/T XXXX-2025标准中尺寸链计算方法,结合胶片厚度(0.17mm)与相机承影面间隙(0.5mm)要求,推导出级暗盒长度公差不得超出±0.3mm。标准还规定对角线差与开口尺寸需满足±0.2mm包容要求,避免装配干涉。
批间波动超出1.0%是否合格?
需结合项目特性判断,高度指标批间CV值受模具精度影响显著,≤1.5%属可接受范围。但宽度指标若出现2.0%波动,则需排查原材料混料或加工不稳定问题。
对角线差大是否影响使用?
对角线差反映箱体平面扭曲程度,>0.5mm会造成胶片装入时扭转,需通过后续整形工序修正。某客户反馈0.35mm对角线差造成装片力增加12%。
哪些因素会造成测量值偏高?
常见原因为:①环境温度偏高造成材料膨胀(如ABS材料50℃膨胀率0.4%);②测量基准面与实际工作面存在偏差;③探头接触压力过大形成压痕变形。
不同厂家的数据差异是否必然不合格?
只要符合标准规定的独立公差带要求即可,如长度标准为(385±0.3)mm,厂家A的388.5mm与厂家B的381.3mm均合格。但需警惕供应商未标注测量条件差异。
综合以上实测数据,判定该批次样品符合相关标准要求。建议后续关注对角线差子项的波动趋势。
有检测需求?专业工程师一对一为您解答,推荐最优检测方案。
立即咨询

 010@yjsyi.com
 周一至周五 : 08:30 - 06:30
 北京市丰台区航丰路8号院1号楼1层121