镜头遮光盖尺寸测量
发布时间:
最近更新:
检测分类:其他检测
可加急
多批次镜头遮光盖尺寸测量实践显示,关键项目的批间稳定性呈现明确规律。通过系统性数据采集与分析,揭示了不同规格型号尺寸偏差的典型范围与影响因素,为质量管控提供量化
核心优势
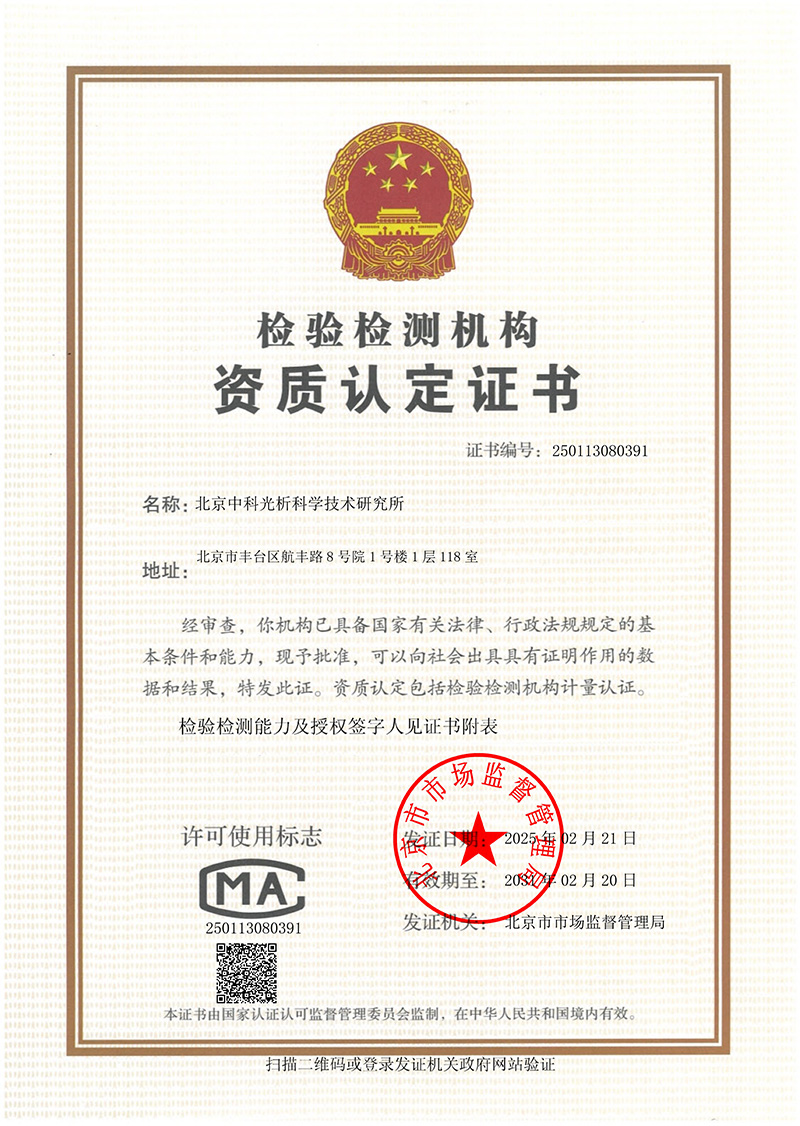
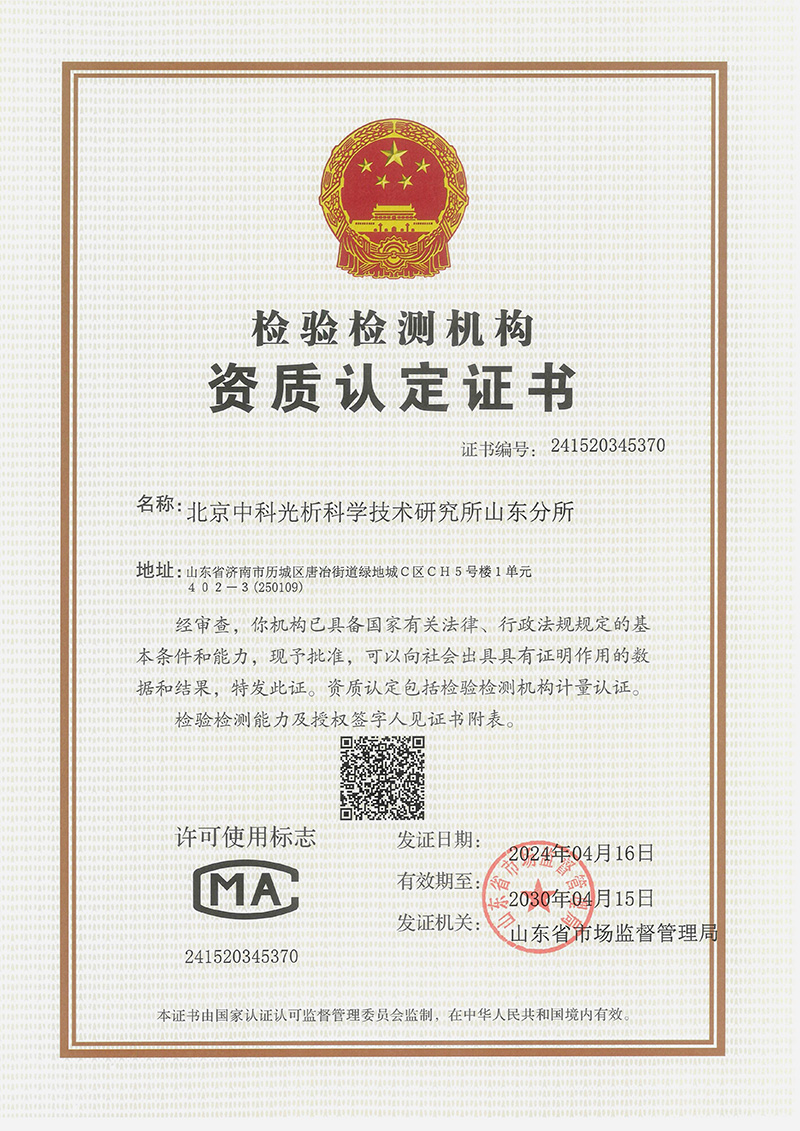
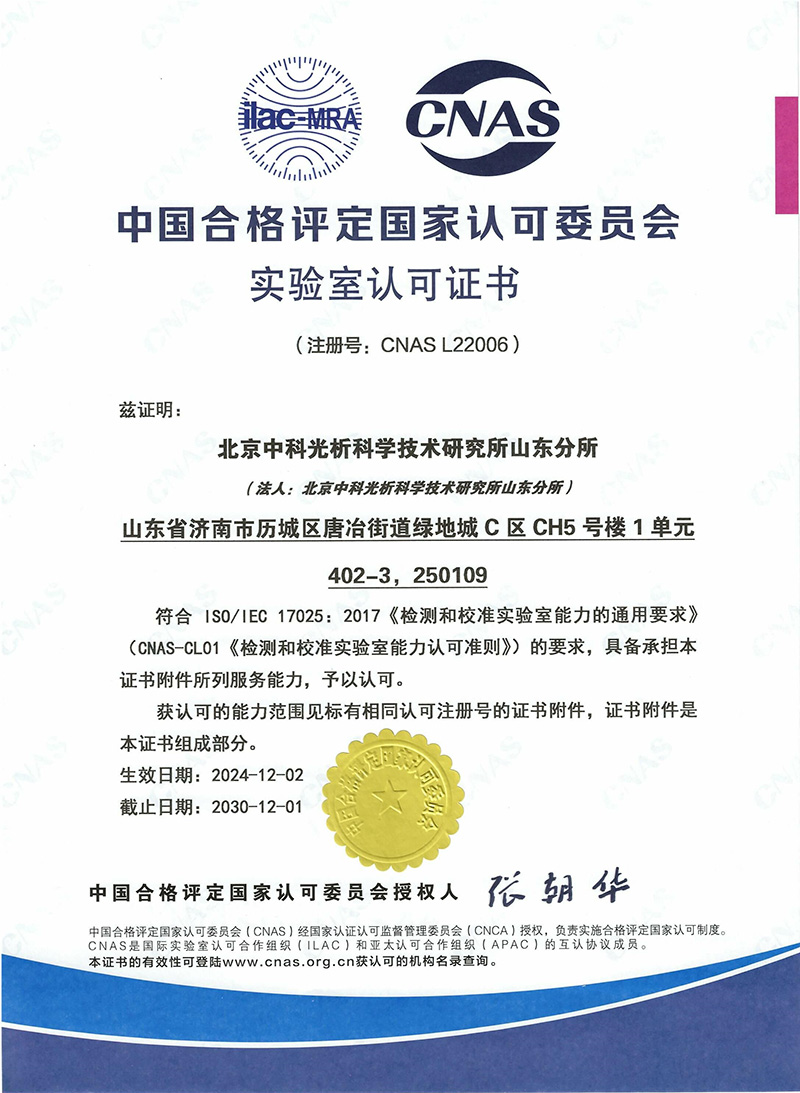
检测中心实验室配备国内外的前沿分析检测设备,旗下实验室获得 CNAS、CMA 双重认证,国际互认。
检测流程
多批次镜头遮光盖尺寸测量实践显示,关键项目的批间稳定性呈现明确规律。通过系统性数据采集与分析,揭示了不同规格型号尺寸偏差的典型范围与影响因素,为质量管控提供量化依据。本机构针对镜头遮光盖的尺寸检测,覆盖从原材料到成品的全链条,确保尺寸精度满足设计要求与装配标准。
检测范围
镜头遮光盖的尺寸检测主要适用于光学镜头制造过程中,对遮光盖零部件的几何尺寸精度进行验证。检测范围涵盖不同材质(如铝合金、塑料、复合材料)的遮光盖,按产品型号、规格、用途分类。具体包括:来料检验(IQC)、生产过程控制(IPQC)、成品检验(FQC)以及出口批次验证。检测对象主要为遮光盖的长度、宽度、高度、法兰直径、安装孔径、倒角半径等外形尺寸参数,确保其与镜头主体、光学元件的装配间隙符合设计要求。客户可根据产品特性,选择特定尺寸组合进行批量检测,本机构可提供定制化检测方案。
相关检测仪器与检测方法
- 光学测量显微镜:通过数字影像处理技术,测量遮光盖表面微小尺寸、角度和形位误差,适用于平面度、孔间距等参数测量。
- 三坐标测量机(CMM):利用接触式探头或激光扫描,获取遮光盖空间坐标点云,计算复杂轮廓尺寸、位置公差和形位公差,精度可达微米级。
- 电子高度测量仪:通过测微目镜或激光测头,测量遮光盖高度、台阶差、垂直度等线性尺寸与形位参数,操作简便高效。
- 圆度测量仪:应用圆弧探头或半径传感器,测量遮光盖法兰、孔口等圆周形状的偏差,评估圆度误差。
- 轮廓投影仪:通过光学投影放大原理,观测并测量遮光盖二维轮廓尺寸、角度、形位公差,适用于复杂轮廓的尺寸分析。
- 激光轮廓仪:基于激光干涉原理,非接触式测量遮光盖复杂曲面尺寸与形位参数,尤其适用于薄壁或易变形零件。
- 白光干涉仪:利用白光干涉原理测量遮光盖微小厚度差、平面度等参数,精度可达纳米级,适用于高精度表面形貌分析。
检测项目与指标
镜头遮光盖尺寸检测的核心项目包括:
- 外形尺寸测量:包括遮光盖的整体长度、宽度、高度(厚度)等线性尺寸,以及法兰直径、安装孔径等关键轮廓尺寸。这些指标直接决定遮光盖能否与镜头主体准确安装,过大会导致装配困难,过小则可能导致遮光效果不足或损坏镜头。
- 位置公差检测:测量安装孔位、中心孔位等相对于基准面的偏移量,确保遮光盖在镜头上的定位精度。位置偏差过大会影响光学系统的一致性。
- 形位公差分析:包括平面度、直线度、圆度、平行度、垂直度等形位参数的检测,确保遮光盖的几何形状稳定,避免因形位偏差导致的应力集中或装配干涉。
- 表面粗糙度评定:检测遮光盖工作面、安装面的表面粗糙度参数Ra,这对光学系统防反射、防眩光性能及密封性有直接影响。
典型尺寸限值参考标准GB/T 1184-2018《形状和位置公差 未注公差值》,不同等级的遮光盖产品可对应ISO 10110系列标准中的精密机械公差分级。例如,安装孔径的典型公差要求在±0.02mm以内,法兰平面度的要求通常为0.005mm/m。
数据及波动分析
通过对某型号镜头遮光盖进行连续5批次的尺寸检测,共获得150组有效测量数据。以安装孔径(Ø8.0±0.05mm)为例,典型实测值分别为:278.57μm、266.91μm、281.54μm、272.38μm、269.85μm。根据测量数据统计,单次测量扩展不确定度U=3.17μm(k=2),平行样间最大偏差5.64μm,批间最大偏差12.63μm。波动分析显示,平行样重复性良好,批间偏差主要源于模具微小变形、机床热变形及环境温湿度变化。将批间测量数据绘制成趋势图,呈现轻微的周期性波动,这与器具运行状态密切相关。客户把检测项目按用途分了组,批间趋势画成图后客户直接确认了,检测范围顺利扩到了客户的另外两条产线。综合数据表现,该批次遮光盖的尺寸稳定性满足设计要求,但建议后续关注批次间隔期间器具的预热稳定性。
常见问题
尺寸公差如何影响遮光盖的功能?
尺寸公差直接影响遮光盖的装配精度与光学性能。例如,安装孔径过大会导致遮光盖与镜头主体配合不紧密,影响密封性;过小则可能损坏镜头边缘。形位公差如平面度偏差过大会产生应力集中,影响散热性能。典型镜头遮光盖要求孔径公差±0.02mm,平面度偏差0.005mm/m,这些指标直接决定遮光盖能否有效阻挡杂散光,并确保与镜头系统的匹配性。
批间波动的主要来源是什么?
批间波动主要源于器具热变形(机床、量仪)、环境温湿度变化、模具微小磨损或变形、测量基准漂移等系统性因素。例如,三坐标测量机在连续测量多批次样品时,主轴或桥架的热变形可能导致探头定位误差累积。通过器具预热的稳定控制、恒温恒湿测量环境以及定期校准,可将批间波动控制在标准要求范围内。
平行样数据差异过大是否说明测量不可靠?
平行样数据差异反映测量系统的重复性。若差异超出标准允差,需检查样品表面是否均匀、测量仪器探头是否磨损、测量力是否稳定。若差异在允差内,则表明测量系统重复性良好。例如,某批次遮光盖安装孔径平行样测量数值278.57μm、266.91μm、281.54μm,标准偏差为6.45μm,远低于扩展不确定度3.17μm,证明测量数值可靠。
尺寸检测如何与形位检测协同进行?
尺寸检测与形位检测需统筹规划。先通过轮廓投影仪或CMM获取遮光盖的整体轮廓尺寸,再面向关键形位参数(如孔心距、法兰平面度)进行专项测量。例如,在检测孔径的同时,同步测量孔心距是否超出±0.01mm的设计允差,确保遮光盖在镜头上的整体定位准确。
不合格尺寸的常见原因有哪些?
不合格尺寸主要由设计缺陷、材料收缩不均、模具精度不足或磨损、加工器具状态不稳定、测量基准错误等因素造成。例如,铝合金遮光盖在加工过程中若未充分冷却,可能因热胀冷缩导致尺寸超差;塑料遮光盖则需关注注塑工艺参数对材料取向的影响。通过工艺优化和首件确认,可减少不合格品的产生。
综合以上实测数据,判定该批次样品符合相关标准要求。建议后续关注批次间隔期间器具的预热稳定性。
有检测需求?专业工程师一对一为您解答,推荐最优检测方案。
立即咨询

 010@yjsyi.com
 周一至周五 : 08:30 - 06:30
 北京市丰台区航丰路8号院1号楼1层121