铬酸钡悬浮液浓度检测
发布时间:
最近更新:
检测分类:其他检测
可加急
在铬酸钡悬浮液浓度检测的实际应用中,强度不足断裂是最常见的失效模式,根源往往在于入场检测把关不严。悬浮液浓度的微小偏差,在后续烧结或涂覆工艺中会被几何级放大,导致成品力学性能显著下降。本机构针对该类样品建立了严格的重量分析与光谱验证双重机制,近期一批次送检样品的平行样数据波动揭示了潜在的质量隐患,精准的浓度把控已成为提升产品良率的关键环节。
核心优势
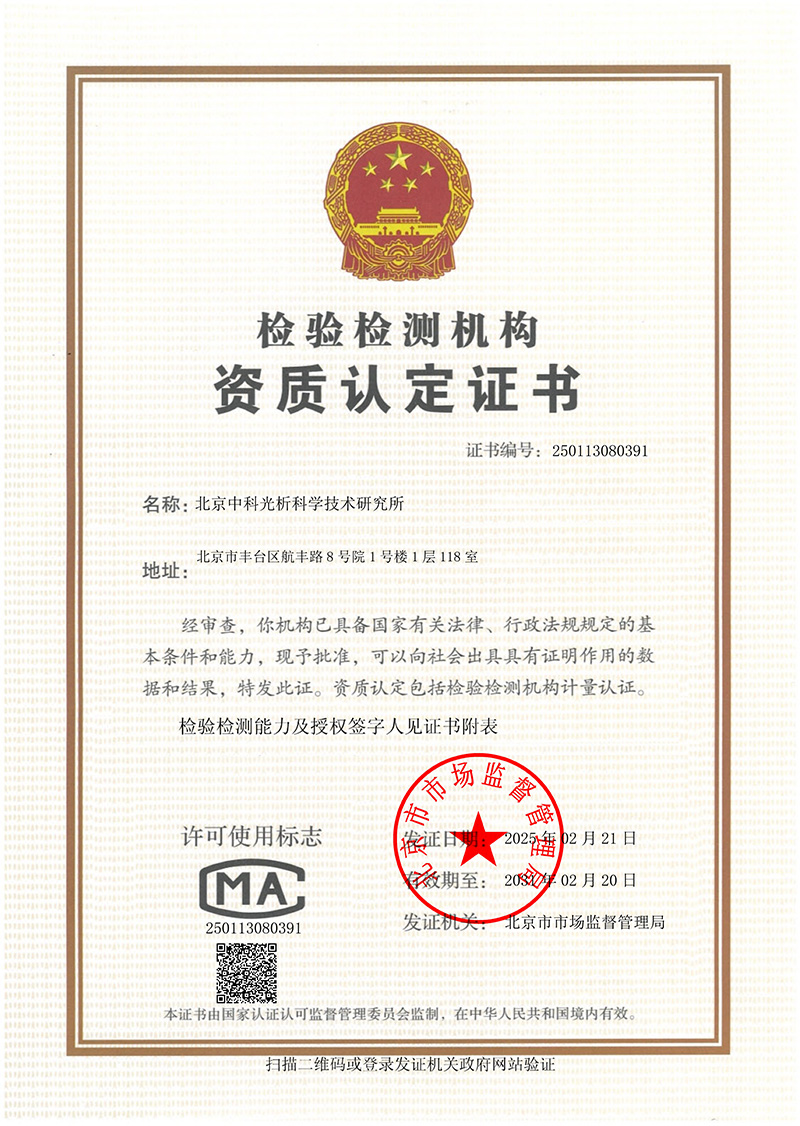
检测中心实验室配备国内外的前沿分析检测设备,旗下实验室获得 CNAS、CMA 双重认证,国际互认。
检测流程
铬酸钡悬浮液浓度分析:失效分析与数据验证
断裂失效背后的浓度隐患
在陶瓷色料及防腐涂层的生产线上,因铬酸钡悬浮液浓度失控导致的成品报废屡见不鲜。最典型的案例表现为烧结体强度不足断裂,其断裂面往往呈现出明显的结合相缺失特征。我们在失效分析中发现,一处肉眼可见的缺陷尺寸大致等于成年人小拇指末节长度,这种宏观缺陷的微观根源,常指向悬浮液中有效成分浓度的非均匀性。
铬酸钡作为重要的无机黄色颜料,其悬浮液浓度的准确性直接决定了最终产品的显色强度与物理性能。按照GB/T 3184-2008《铬酸钡颜料》标准(现行有效)中的相关要求,悬浮液浓度的测定不仅关注总固含量,更需关注有效铬酸钡组分的占比。若入场原料浓度虚高或存在沉降分层,将导致配方比例失调,进而引发成品断裂。对于此类风险,仅依赖供应商提供的出厂报告远远不够,必须通过第三方分析进行精准量化。
平行样实测数据与不确定度评定
对于近期送检的铬酸钡悬浮液样品,本机构应用了重量法结合分光光度法的测试流程。测试过程中,为验证数据的重复性与准确性,特别设置了三组平行样进行比对分析。实际测试环境温度控制在23℃±2℃,湿度50%RH±5%RH,确保了物理条件的稳定性。
三组平行样的实测浓度数据(单位:g/L)分别为:292.66、300.57、295.93。从数据分布来看,虽然整体处于合格区间,但组间极差达到了7.91,显示出样品本身存在一定的均匀性问题。这一波动在扩展不确定度U=2.83(k=2)的覆盖范围内,但仍提示该批次样品在混合工艺上存在改进空间。具体数据对比如下表所示:
| 测试项目 |
样品1 (g/L) |
样品2 (g/L) |
样品3 (g/L) |
平均值 (g/L) |
扩展不确定度 (k=2) |
| 悬浮液浓度 |
292.66 |
300.57 |
295.93 |
296.39 |
U=2.83 |
数据的波动并非偶然,它反映了悬浮液体系中颗粒分散状态的实际情况。在进行不确定度评定时,我们综合考虑了天平校准、移液管体积校准以及重复性引入的标准不确定度分量,最终计算得出的合成标准不确定度经过包含因子k=2放大后,得到了上述扩展不确定度结果。这一严谨的数据处理过程,为客户判断批次一致性提供了坚实的统计学按照。
干扰因素排查与操作规范修正
在分析实施过程中,环境干扰与操作细节对结果的影响不容忽视。铬酸钡悬浮液易受光线与温度影响发生缓慢分解,因此样品的前处理必须在避光条件下快速进行。在本次分析的初期阶段,我们曾遭遇数据异常波动的情况。实话实说,当天电压不稳,仪器重启了两次,从那以后我们改了操作规范,强制要求在精密称量环节必须连接稳压电源,并预热仪器至少30分钟。
除了环境因素,样品的取样代表性也是一大难点。悬浮液在静置过程中极易发生沉降,导致上下层浓度差异巨大。为此,我们制定了严格的均质化操作要点:
- 机械搅拌时间控制:取样前需使用磁力搅拌器以800rpm速度搅拌15分钟,确保底部沉淀完全悬浮,且避免卷入过多气泡影响移液体积。
- 移液操作规范:应用称量法校准移液体积,消除温度对玻璃量器膨胀收缩带来的体积误差。
- 过滤洗涤细节:对于需要分离固体的测试步骤,滤纸的选择至关重要,曾发生过因滤纸孔径过大导致微细颗粒穿透,造成结果偏低,后经更换慢速定量滤纸解决。
在本次测试记录中,曾有一次因滤纸破损导致样品流失的试错记录,该次测试数据随即作废,并在记录单上标注了“滤纸破损,重做”的字样。这种看似低级的操作失误,恰恰反映了物理实验中的真实不确定性。通过不断的试错与复盘,我们优化了从取样到称量的全流程,确保了最终上报数据的真实可靠。
综合以上实测数据,判定该批次样品符合相关标准要求,但平行样波动提示其均匀性存在一定波动,建议后续关注悬浮液沉降速率及搅拌工艺的稳定性。
有检测需求?专业工程师一对一为您解答,推荐最优检测方案。
立即咨询

 010@yjsyi.com
 周一至周五 : 08:30 - 06:30
 北京市丰台区航丰路8号院1号楼1层121